
Une machine de marquage à chaud peut-elle traiter du carton épais et des matériaux rigides ?
Vous réalisez un travail d'emballage pour boîtes rigides ou de PLV. Le matériau est épais : 2 mm, 3 mm, voire 4 mm. Le client souhaite un marquage à chaud, et vous devez savoir si votre machine peut le prendre en charge. La réponse est oui, dans certaines limites. Mais comprendre ces limites et savoir comment les respecter fait toute la différence entre une production réussie et un échec coûteux.
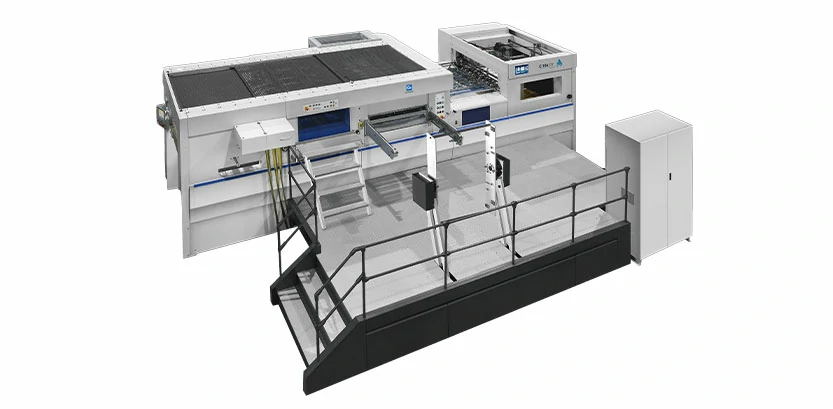
Une machine de marquage à chaud conçue pour les supports épais peut traiter le carton épais et les matériaux rigides, mais toutes les machines ne sont pas adaptées à cette tâche. La Guowang C106Y traite le carton de 90 à 2 000 g/m² et le carton ondulé jusqu’à 4 mm d’épaisseur, grâce à une force de découpe de 350 tonnes et 20 zones de chauffe à contrôle indépendant. Ce guide explique ce que signifie concrètement le terme « épais », les caractéristiques importantes de la machine et comment la paramétrer pour un marquage réussi sur des matériaux lourds.
Définir ce qu'est un matériau « épais » — quelles plages d'épaisseur sont réalistes ?
Tous les matériaux « épais » ne sont pas identiques. Les spécifications de la machine définissent ce qu'elle peut traiter.
Épaisseur maximale typique : de 2 à 4 mm selon le modèle
La plupart des machines industrielles de marquage à chaud traitent des cartons de 90 à 2 000 g/m², y compris des cartons ondulés jusqu'à 4 mm d'épaisseur sur des modèles comme la C106Y. Cela correspond à une épaisseur physique d'environ 2 à 4 mm, selon la densité du carton. À titre de comparaison, un carton de 2 000 g/m² a une épaisseur d'environ 3 à 4 mm, tandis qu'une épaisseur de 4 mm pour le carton ondulé est courante pour les applications d'affichage.
Facteurs limitant l'épaisseur : alimentation, ouverture du plateau et pression
Trois facteurs déterminent l'épaisseur maximale de matériau admissible par la machine. Le mécanisme d'alimentation doit pouvoir séparer et transporter les feuilles rigides sans bourrage. La hauteur d'ouverture du plateau doit permettre l'intégration de l'épaisseur du matériau, de la matrice et du support. La force de pression doit être suffisante pour comprimer le carton et assurer un contact optimal avec la feuille métallique. La C106Y offre une force de découpe de 350 tonnes, ce qui est suffisant pour la plupart des applications sur carton épais.
Matériaux très épais (>5 mm) — solutions sur mesure
Les matériaux de plus de 5 mm nécessitent généralement des solutions sur mesure : vitesses réduites, alimentation manuelle ou outillage spécialisé. Certaines applications peuvent même exiger une machine différente. Consultez toujours les spécifications du fabricant avant d'utiliser des matériaux hors plage de dimensions recommandées.
Difficultés d'alimentation avec des substrats rigides
Les matériaux épais et rigides se comportent différemment du papier fin. Le système d'alimentation doit être réglé en conséquence.
Alimentation manuelle ou automatique
L'alimentation automatique convient à la plupart des cartons jusqu'à 2 000 g/m². Le système d'alimentation de la C106Y utilise 4 ventouses pour le levage et 4 pour le transfert, assurant ainsi une alimentation papier stable et rapide. Toutefois, pour les cartons très épais ou gondolés, une alimentation manuelle peut s'avérer nécessaire afin d'éviter les bourrages et de garantir un positionnement correct des feuilles.
Problèmes de séparation des feuilles
Les panneaux épais étant rigides, la séparation par soufflage d'air est moins efficace. Les ventouses du chargeur doivent soulever la feuille supérieure proprement, sans ramasser celle du dessous. Le chargeur du C106Y est conçu pour cela grâce à une aspiration puissante et un calage précis, mais il peut être nécessaire d'ajuster la pression d'aspiration pour les matériaux plus lourds.
Prévenir la double alimentation
La double alimentation se produit lorsque deux feuilles sont entraînées simultanément. Pour éviter cela, écartez les guides latéraux afin d'accueillir les matériaux plus épais. Les guides latéraux du C106Y peuvent être configurés pour passer d'une alimentation par traction à une alimentation par poussée, s'adaptant ainsi à différents formats et offrant aux opérateurs une grande flexibilité pour les épaisseurs de matériaux variables.
Exigences de pression pour les panneaux épais
Les matériaux épais nécessitent une pression plus élevée et une répartition plus uniforme pour obtenir un transfert de feuille homogène.
Tonnage plus élevé nécessaire — comprimer le plateau
Le carton épais et les matériaux rigides sont moins compressibles que le papier fin. La pression d'estampage doit être suffisante pour assurer un contact optimal entre la feuille d'aluminium et la surface du support. La C106Y développe une force de découpe de 350 tonnes, suffisante pour traiter le carton épais et les matériaux ondulés. Pour les machines plus fines, la pression peut constituer le facteur limitant.
Répartition uniforme de la pression — les planches épaisses amplifient les irrégularités
Les matériaux épais amplifient les irrégularités du plateau ou de la matrice. Une légère surélévation, invisible sur du papier fin, devient un défaut visible sur un carton rigide. Les 20 zones de chauffe indépendantes de la C106Y permettent une gestion précise de la température sur toute la zone d'estampage, garantissant ainsi un transfert de feuille uniforme.
Utilisation d'un film indicateur de pression — vérifier avant la production
Un film indicateur de pression (comme le Fuji Prescale) permet de visualiser la répartition de la pression sur la zone d'estampage. Effectuez un test sur une feuille avec ce film avant de lancer la production. Une pression irrégulière se traduit par des variations de couleur : les zones foncées indiquent une pression élevée, les zones claires une pression faible. Ajustez le plateau ou la matrice en conséquence jusqu'à obtenir une pression uniforme.
Considérations relatives aux puces pour les substrats épais
Pour obtenir des résultats homogènes, la matrice elle-même doit être adaptée à l'épaisseur du matériau.
Hauteur de la matrice et chauffage — les matrices plus épaisses retiennent mieux la chaleur
Les matrices plus épaisses retiennent mieux la chaleur, assurant une température plus constante lors des longs cycles de production. Cependant, leur temps de chauffe est également plus long. Les zones de chauffe du C106Y s'étendent de 10 °C à 200 °C, avec 20 zones contrôlées indépendamment pour une gestion précise de la température. Pour les matériaux épais, privilégiez les températures les plus élevées.
Prévoir les variations d’épaisseur — utiliser des bandes de compensation
L'épaisseur du carton peut varier d'une feuille à l'autre et d'un lot à l'autre. Des rubans de compensation (également appelés rubans de calage) sont appliqués sur le support de la matrice pour compenser les variations d'épaisseur localisées. Ceci garantit une pression uniforme sur toute la zone d'estampage, évitant ainsi un transfert incomplet du film sur les zones plus fines et un écrasement sur les zones plus épaisses.
Matrices en acier trempé — pour les longs passages sur panneaux épais abrasifs
Les cartons épais et les matériaux ondulés contiennent des charges abrasives qui accélèrent l'usure des matrices. Pour les tirages en grande série, privilégiez les matrices en acier trempé plutôt qu'en laiton ou en cuivre. Le surcoût est justifié par la durée de vie prolongée des matrices et la qualité d'estampage constante sur des milliers de feuilles.
Applications concrètes de l'emboutissage de panneaux épais
Le marquage à chaud de carton épais apparaît dans plusieurs applications d'emballage et de présentation.
Emballages rigides pour boîtes — tamponner avant ou après l'emballage
Les coffrets rigides destinés aux produits de luxe (parfums, montres, spiritueux haut de gamme) sont souvent ornés d'un marquage à chaud. Ce marquage peut être réalisé avant l'emballage (sur carton plat) ou après (sur le coffret assemblé). Le marquage sur carton plat est plus rapide et plus régulier, tandis que le marquage après assemblage permet un positionnement précis sur le coffret fini.
Présentoirs de point de vente — grand format, carton épais
Les présentoirs et la signalétique en magasin utilisent souvent du carton ondulé ou compact épais, jusqu'à 4 mm. La C106Y accepte le carton ondulé jusqu'à 4 mm, ce qui la rend idéale pour les applications PLV grand format. Pour les formats plus grands, la taille maximale de 1060 × 760 mm offre une surface suffisante pour la plupart des éléments de présentoir.
Plateaux de jeux et puzzles — impression directe sur carton épais
Les plateaux de jeux et les puzzles sont souvent imprimés directement sur des panneaux de particules épais. L'impression doit être précise et durable, car les supports sont manipulés fréquemment. La presse C106Y, avec sa force de 350 tonnes et ses 20 zones de chauffe, offre la précision et la régularité requises pour ces applications.
Questions concernant l'emboutissage de matériaux épais
Q : Le marquage sur carton épais nécessite-t-il un temps de maintien plus long ?
R : Oui. Les matériaux épais nécessitent un temps de pénétration de la chaleur plus long pour activer l'adhésif du film. Augmentez le temps de contact (la durée pendant laquelle la matrice reste en contact avec le support) de 10 à 20 % par rapport aux réglages pour papier fin. Le réglage exact dépend de l'épaisseur et de la densité du support.
Q : Puis-je tamponner du carton ondulé ?
R : Oui, mais avec certaines limitations. La C106Y accepte les cartons ondulés jusqu'à 4 mm d'épaisseur. Le marquage sur carton ondulé exige un contrôle précis de la pression : une pression trop forte écrase les cannelures, tandis qu'une pression trop faible entraîne un transfert de la feuille d'aluminium incomplet. Une surface lisse et plane est indispensable. Le marquage sur la face intérieure (la couche extérieure plane) donne les meilleurs résultats.
Q : Quelle est l'erreur la plus fréquente lors de l'estampage de matériaux épais ?
A : Répartition de la pression insuffisante. Les opérateurs augmentent souvent la pression globale pour compenser un contact irrégulier, ce qui peut écraser la carte ou endommager la puce. La méthode correcte consiste à ajuster la mise en route (à l'aide de rubans compensateurs) afin d'obtenir un contact uniforme à la pression adéquate. Un film indicateur de pression est le moyen le plus fiable de vérifier une répartition uniforme.
Adapter les capacités de la machine à votre matériau
La Guowang C106Y est une machine de 350 tonnes acceptant des feuilles jusqu'à 1060 × 760 mm, compatibles avec des cartons de 90 à 2000 g/m² et des cartons ondulés jusqu'à 4 mm d'épaisseur. Ses 20 zones de chauffe indépendantes, réglables de 10 °C à 200 °C, assurent une gestion précise de la température sur toute la zone d'estampage. Sa vitesse d'estampage maximale est de 6500 feuilles par heure, et de 5500 feuilles par heure pour l'estampage d'hologrammes.
Avant de traiter un matériau épais, vérifiez son épaisseur par rapport aux spécifications de la machine. Effectuez un test avec un film indicateur de pression pour vérifier l'homogénéité de la distribution. Ajustez la filière et préparez la machine si nécessaire. Si l'épaisseur du matériau dépasse 4 mm, consultez le fabricant pour des solutions personnalisées.
Vous souhaitez tester des matériaux épais sur une machine de marquage à chaud ? Contactez Guowang pour un test de matériau ou une consultation sur la configuration. Indiquez le type de matériau, son épaisseur et la taille de l’échantillon : leur équipe pourra vous recommander la configuration machine et le réglage de matrice les mieux adaptés à votre application.





 English
 Français
 Español
 Português
 عربي