
Pourquoi une machine de marquage à chaud aurait-elle besoin de deux unités de marquage en un seul passage ?
Une machine de marquage à chaud équipée de deux unités de marquage/découpe indépendantes change la donne. La feuille est introduite une seule fois, passe sous la première unité (marquage à chaud), puis se dirige vers la seconde unité (marquage supplémentaire, application d'hologramme ou découpe), et ressort comme produit fini. Deux opérations en un seul passage. Ce guide examine la série à double unité de Guowang, en comparant les modèles SR920YY (moyen format, haute vitesse) et S106DYQ (grand format, haute cadence) : format de feuille, vitesse, pression, zones de chauffe, précision de repérage et les compromis pratiques qui déterminent quelle configuration à double station convient le mieux à votre production.
Deux postes de travail : ce que l’architecture à double unité apporte concrètement au sol
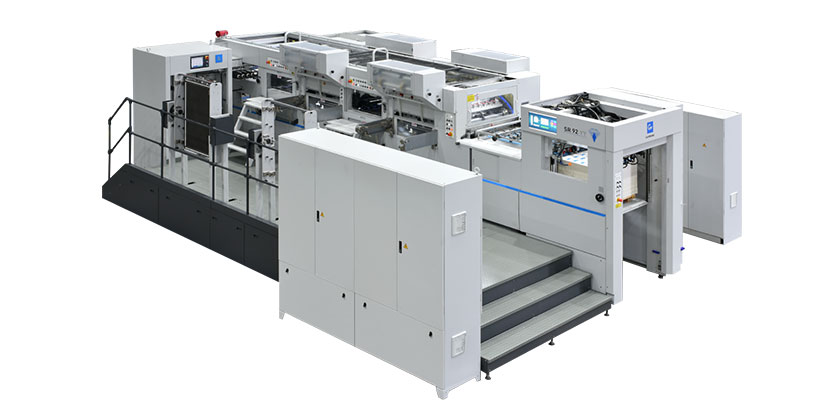
Une configuration à plat à deux stations isole les deux principaux procédés de finition dans des unités physiques distinctes, le long du même chemin de papier. La première unité gère le marquage à chaud, l'estampage d'hologrammes ou le gaufrage. La seconde unité gère la découpe, le dénudage, le découpage ou une seconde application de marquage.
Sur la S106DYQ, la conception à double plateforme offre ce que le fabricant appelle une « double amélioration de l'efficacité » : deux stations d'impression effectuent leur travail en un seul cycle machine, réduisant considérablement le nombre de passages nécessaires pour les travaux complexes [8†L7-L9]. Les travaux qui nécessitaient auparavant deux ou trois passages distincts sont désormais réalisés en un seul, limitant ainsi l'intervention de l'opérateur et le risque de mauvais repérage.
Pourquoi utiliser deux unités au lieu de passer la feuille deux fois dans une machine à unité unique ?
Une presse à un seul poste effectuant deux passes d'estampage oblige l'opérateur à recharger la pile entière, à réinitialiser l'alimentation en feuille et à repositionner la feuille une seconde fois. L'erreur de repérage entre les passes est généralement de 0,2 à 0,3 mm, même avec un réglage précis.
Une machine à double unité maintient la feuille alignée sur le même bord de préhension aux deux stations, éliminant ainsi l'étape de rechargement et le décalage d'alignement qui en découle. La structure de bielle de transmission intégrée du modèle S106DYQ garantit la constance et la coordination des mouvements des deux plateformes, tandis que la détection par double codage assure sécurité et fiabilité [9†L9-L12].
Comment les postes de travail doubles réduisent les stocks en cours
Avec une presse à un seul poste, les feuilles s'empilent entre les passages, occupant de l'espace au sol et risquant d'être endommagées. Une machine à deux postes produit les feuilles finies en flux continu, réduisant ainsi les encours de production des deux tiers pour les travaux complexes.
SR920YY vs S106DYQ : que disent réellement les fiches techniques ?
| Paramètre | SR920YY | S106DYQ |
|---|---|---|
| Dimensions maximales de la feuille (mm) | 920×650 | 1060×760 |
| Taille minimale de la feuille (mm) | 360×320 | 360×360 |
| Taille maximale de découpe (mm) | 910×630 | 1045×745 |
| Vitesse de découpe maximale (feuilles/h) | 7000 | 5500 |
| Vitesse d'estampage maximale (feuilles/h) | — | 5000 |
| Force de découpe maximale (tonnes) | — | 550 / 320 |
| Zones de chauffage | — | 20 contrôlés indépendamment |
| Épaisseur du papier | 90‑2000 g/m² | 90‑2000 g/m², ondulé ≤4 mm |
| Précision d'enregistrement | — | ±0,075 mm |
| Puissance totale (kW) | — | 56 |
| Poids (tonnes) | — | 42 |
*Données issues des pages produits GUOWANG [8†L28-L36][9†L29-L37][1†L6-L13]*
La SR920YY est conçue pour la vitesse : découpe à l’emporte-pièce jusqu’à 7 000 feuilles par heure. La S106DYQ privilégie une plus grande capacité de feuilles (1 060 × 760 mm) et une construction plus robuste, au détriment d’une vitesse de pointe de 5 500 feuilles par heure. Pour les transformateurs produisant des boîtes à bougies grand format ou des emballages de luxe grand format, la longueur de 1 060 mm de la S106DYQ est un atout. En revanche, pour la production en grande série de paquets de cigarettes, la SR920YY sera sans doute plus adaptée.
20 zones de chauffage indépendantes : pourquoi l’uniformité de la température détermine si le papier aluminium adhère ou se détache en flocons
La S106DYQ utilise 20 zones de température à contrôle indépendant réparties sur toute la surface de marquage, avec une plage de 30 à 200 °C [8†L33-L34]. Pour une feuille de 1060 × 760 mm avec un marquage à chaud couvrant toute la largeur, le centre du plateau est naturellement plus chaud que les coins. Grâce au contrôle indépendant, les zones centrales peuvent être réglées à une température plus basse tandis que les zones d'angle sont plus chaudes, ce qui permet d'homogénéiser la température réelle à la surface du papier.
Comment le contrôle de zone permet d'économiser du papier aluminium sur les travaux à couverture partielle
Si votre motif n'est imprimé que sur la moitié gauche de la feuille, vous pouvez désactiver complètement les zones de chauffage de droite. Cela réduit la consommation d'énergie et empêche le papier de sécher sur les zones non imprimées.
Quel est l'effet de la dérive thermique sur l'enregistrement des hologrammes ?
Les films holographiques sont sensibles à la température. Un décalage de 5 °C sur le plateau modifie le motif de diffraction, ce qui donne l'impression que les hologrammes sont mal alignés, même lorsque la position du film est parfaite. La précision de ±1 °C d'une zone à l'autre du S106DYQ garantit la stabilité des hologrammes tout au long de l'impression.
Plage de pression et de matériaux : 550 tonnes modifient ce que vous pouvez traiter
La S106DYQ délivre une force de découpe maximale de 550 tonnes , avec une force nominale de 320 tonnes en fonctionnement standard [8†L30-L31]. Cela suffit pour la découpe à mi-chair de carton épais (90-2000 g/m²) et de carton ondulé jusqu'à 4 mm d'épaisseur [8†L30-L31].
Pourquoi un réglage de pression de 0,01 mm est important pour les étiquettes découpées à mi-chair
Le réglage de la force de découpe est micrométrique, par incréments de 0,01 mm, accessible via l'écran tactile et actionné par une vis sans fin reliée à un servomoteur [1†L31-L34]. Pour les étiquettes autocollantes, la découpe du support implique la mise au rebut de la feuille entière. La résolution de 0,01 mm permet un réglage précis de la profondeur.
Que se passe-t-il lorsque la pression est trop élevée sur une planche épaisse ?
Une pression excessive écrase les bords de la carte, créant des lignes de découpe floues qui entraînent des problèmes de collage ultérieurs. Le système de capteurs de pression du S106DYQ détecte les surpressions locales et alerte l'opérateur avant que la matrice n'endommage le matériau.
Précision d'enregistrement : ±0,075 mm contre ±0,20 mm – comment interpréter ces valeurs
La spécification S106DYQ répertorie deux nombres de précision : ±0,075 mm pour la découpe/le marquage à chaud et ±0,20 mm pour le marquage d'hologrammes [8†L33-L34].
Ce que permet une précision de ±0,075 mm dans la production de boîtes pliantes
Avec une tolérance de 0,075 mm, les languettes de collage d'un emballage pliant s'alignent parfaitement avec le panneau principal, éliminant ainsi les bords décalés qui provoquent le blocage des machines de collage automatiques. Les imprimeurs de boîtes pharmaceutiques exigent cette précision pour satisfaire aux exigences des systèmes d'inspection visuelle.
Pourquoi les hologrammes acceptent une tolérance plus large de ±0,20 mm
L'alignement de l'hologramme dépend non seulement de la position de la feuille, mais aussi de la synchronisation de l'alimentation du film et de l'alignement du motif de diffraction. Une précision de ±0,075 mm nécessiterait une correction active de la tension du film à chaque cycle ; une solution possible, mais qui engendrerait des coûts et des frais de maintenance supplémentaires. La spécification de 0,20 mm est acceptable commercialement pour la plupart des applications d'hologrammes de sécurité et décoratifs.
Alimentation en feuille : estampage simultané longitudinal et transversal
Les machines à double unité de Guowang prennent en charge l'alimentation synchrone longitudinale et transversale de la feuille , permettant l'estampage dans les deux directions lors du même passage [8†L47-L48][9†L48-L49].
Comment l'alimentation bidirectionnelle réduit le gaspillage de papier aluminium de 15 à 20 %
L'alimentation longitudinale seule peut laisser des espaces de 20 à 30 mm entre les positions d'estampage transversales. Le mouvement transversal comble ces espaces, réduisant ainsi la quantité de film inutilisée. Sur un projet d'impression holographique coûteux, cette économie peut dépasser 20 %.
Changement des rouleaux de feuille sans arrêter la presse
L'alimentation continue de la feuille utilise deux arbres par sens. Lorsqu'un rouleau est épuisé, le second prend automatiquement le relais et le mandrin vide est éjecté. Les opérateurs remplacent les rouleaux usagés sans que la presse ne perde de vitesse.
Trois contrôles avant livraison spécifiques aux machines à double unité
Avant de signer un bon de commande pour une machine de marquage à chaud à double station, effectuez les tests supplémentaires suivants :
Cohérence des registres d'une station à l'autre
Imprimez les repères de calage de la station 1 sur une feuille. Puis, ceux de la station 2 sur la même feuille. Mesurez le décalage entre les repères sur toute la largeur de la feuille. La variation ne doit pas dépasser la tolérance spécifiée (S106DYQ spécifie ±0,075 mm) [8†L33-L34]. Répétez l'opération à pleine vitesse de production après une première impression de 30 minutes.
Synchronisation de l'alimentation en feuille
Faites fonctionner la machine à sa vitesse d'estampage nominale pendant 20 minutes. Arrêtez-la sans ralentir. Mesurez la distance entre le bord d'attaque de la zone d'estampage et le début du motif de la feuille sur les deux stations. Si la feuille a dépassé les repères de plus de 2 mm sur l'une ou l'autre station, le calage de l'avance de la feuille doit être recalibré.
Double station de marquage simultané
Concevez un test d'impression qui consiste à imprimer un motif à la station 1 et un second motif superposé à la station 2. Examinez 20 feuilles consécutives afin de détecter toute interférence : la superposition des motifs de la seconde station sur ceux de la première doit être parfaitement alignée. Ce test permet de déceler tout défaut d'alignement dû aux vibrations entre les deux stations.
Comment la série à double unité s'intègre au portefeuille post-presse de Guowang
Guowang fabrique des équipements de finition après impression depuis plus de trente ans, avec une expertise couvrant le marquage à chaud, la découpe et le dénudage [6†L36-L39]. Leurs machines sont certifiées ISO 9000 et CE (TÜV Allemagne) [0†L37-L38].
La série à double unité, comprenant les modèles SR920YY et S106DYQ, complète la gamme de modèles à unité unique de Guowang (C80Y, C106DY, C106Y). Pour les transformateurs qui exploitent déjà une ligne à unité unique pour les travaux standard, une machine à double unité prend en charge les opérations complexes multi-processus, libérant ainsi la ligne à unité unique pour les productions plus simples.
Engagement de service sur le terrain : Assistance à distance disponible 24h/24 et 7j/7, stock de pièces détachées dans les principales régions, envoi de techniciens sur site pour les réparations majeures et contrôles d’étalonnage effectués dans les 100 premières heures de fonctionnement d’une nouvelle installation [10†L34-L37].
Adapter la machine à votre type de travail habituel (H2)
Une machine de marquage à chaud configurée en double unité est la solution la plus judicieuse si votre production nécessite régulièrement deux opérations de finition sur la même feuille en un seul passage.
Choisissez le SR920YY si la taille de vos feuilles reste inférieure à 920×650 mm, que vous privilégiez la vitesse (7000 feuilles/heure) à la capacité de feuilles et que votre matériau typique se situe dans la plage de carton de 90 à 2000 g/m².
Optez pour la S106DYQ si vous devez imprimer des feuilles de 1060 × 760 mm pour des coffrets pliants haut de gamme, des impressions grand format ou du carton ondulé jusqu'à 4 mm d'épaisseur. Son système de chauffage à 20 zones et sa pression de 550 tonnes permettent un gaufrage et un marquage holographique de haute qualité, performances que les presses plus petites ne peuvent égaler.
Pour les transformateurs qui exploitent déjà des lignes de marquage à chaud et de découpe séparées, le remplacement des deux par une seule machine à double unité est généralement rentabilisé en 18 à 24 mois grâce aux seules économies de main-d'œuvre.





 English
 Français
 Español
 Português
 عربي