
Pourquoi une machine de marquage à chaud a-t-elle besoin de 20 zones de chauffage contrôlées indépendamment ?
Dans n'importe quelle usine d'emballage, la tension est palpable lors de la préparation : les opérateurs, près de l'unité de marquage à chaud, attendent que la température se stabilise sur le plateau. L'application de dorure à chaud sur de grandes surfaces exige une répartition uniforme de la chaleur. Si un coin est plus froid que le reste, le transfert est irrégulier et les feuilles sont rebutées. Avec une presse à deux ou trois zones de chauffe, il faut ajuster l'ensemble de la batterie simultanément ; impossible de corriger un point froid sans surchauffer le reste de la feuille. Une machine de marquage à chaud avec plateau chauffant divisé change la donne. Vingt zones contrôlées indépendamment permettent de régler la température au centre et dans les coins, uniformisant ainsi la température à la surface du papier. Sur une longue journée de marquage de boîtes de montres ou de cartes de vœux, cette précision se traduit directement par moins de rebuts au démarrage et plus de feuilles conformes. Ce guide détaille les spécifications des machines intégrées de marquage à chaud et de découpe : formats de feuilles, vitesses de marquage et de découpe, contrôle de la température, réglage de la pression et maintenance.
Gamme de formats de feuilles : que signifient concrètement les dimensions allant de 1060 × 760 mm à 450 × 370 mm pour votre mix de travaux ?
La première caractéristique que vous verrez sur toute machine intégrée est la plage de formats de feuilles. Pour ce modèle, le format maximal est de 1060 × 760 mm et le format minimal de 450 × 370 mm . Cette plage, allant d'un peu moins d'un demi-mètre à plus d'un mètre sur le côté le plus long, couvre la plupart des travaux commerciaux. Une feuille de 1060 × 760 mm permet d'imprimer quatre couvertures de brochures A4, douze paquets de cigarettes ou une boîte cadeau de vin vierge. Le format minimal de 450 × 370 mm convient aux petits tirages d'articles comme les cartes de visite ou les blisters de cosmétiques, sans vous obliger à utiliser des feuilles grand format coûteuses.
| Paramètre | Valeur |
|---|---|
| Taille maximale de la feuille | 1060×760 mm |
| Taille minimale de la feuille | 450×370 mm |
| Taille maximale de découpe | 1045×745mm |
| Zone d'estampage maximale | 1020×740 mm |
| Gamme d'épaisseur de feuille | 0,1‑2,0 mm |
La taille maximale de découpe est légèrement inférieure ( 1045 × 745 mm ) en raison de l'espace occupé par le système de découpe et les outils. Pour le marquage à chaud, la zone d'impression maximale est de 1020 × 740 mm . Ces différences sont normales : la feuille de marquage et le plateau chauffant ne peuvent pas s'aligner parfaitement avec le bord de la feuille, car la marge de préhension et le mécanisme d'alimentation de la feuille nécessitent un jeu de quelques millimètres. Il faut donc prévoir une perte de 15 à 20 mm sur chaque dimension entre la taille de feuille indiquée et la zone imprimable/marquable réelle.
Pour les transformateurs qui traitent des travaux de différentes tailles, la large gamme de formats de feuilles permet de se passer de deux machines distinctes. Il est possible de réaliser un petit tirage de cartes de visite de 450 × 370 mm le matin, puis de passer à des cartons de vin de 1060 × 760 mm l'après-midi. Le temps de changement de format entre ces deux extrêmes est d'environ 20 à 30 minutes, ce qui est tout à fait raisonnable pour une machine de cette catégorie.
Vitesse : 7 500 feuilles découpées/heure contre 6 500 feuilles estampées/heure
La machine fonctionne à deux vitesses de pointe différentes selon le processus actif. En découpe seule (avec le module de dorure désactivé), la vitesse maximale est de 7 500 feuilles par heure . En marquage à chaud (avec le système de chauffage activé et l’alimentation en feuille enclenchée), la vitesse maximale chute à 6 500 feuilles par heure .
Cette réduction de 1 000 feuilles n'est pas due à un défaut de conception, mais à une loi physique. Lors de l'estampage, le plateau doit rester suffisamment longtemps en contact avec le papier pour que le revêtement de feuille fondue adhère. Réduire ce temps de contact pour augmenter la vitesse de découpe entraîne un transfert incomplet, un marquage irrégulier et des feuilles rejetées. Le débit de 6 500 feuilles par heure représente le compromis optimal entre productivité et qualité.
Comment le temps de contact influence l'adhérence de la feuille
Le transfert à chaud nécessite trois éléments : la chaleur, la pression et le temps. Si la presse se déplace trop rapidement, la feuille métallique ne fusionne pas complètement avec les fibres du papier. Il en résulte une feuille qui se raye ou se décolle sur les bords. La machine permet aux opérateurs de régler le temps de maintien par incréments de 0,01 seconde via le panneau de commande. Pour les papiers cartonnés épais ou texturés, il peut être nécessaire d'augmenter le temps de maintien de 0,02 à 0,03 seconde ; pour les papiers couchés fins, il est possible de le réduire pour gagner du temps.
Vingt zones de chauffage : contrôle précis de la température sur toute la surface.
La plateforme intégrée utilise 20 zones de température contrôlées indépendamment sur l'ensemble de la zone d'estampage, supervisées par une interface homme-machine (IHM) intelligente. Pourquoi autant de zones ? Prenons l'exemple d'un marquage à chaud pleine page recouvrant la majeure partie d'une feuille de 1060 × 760 mm. Le centre de la feuille atteint sa température optimale plus rapidement que les coins, en raison de la conduction thermique à travers le plateau en acier et la pile de papier. Grâce à ces vingt zones, il est possible de régler la température des zones centrales à une valeur inférieure de quelques degrés et celle des zones d'angle à une valeur supérieure de quelques degrés, uniformisant ainsi la température réelle à la surface du papier.
Compensation de l'usure du chauffage et des anomalies locales
Une cartouche chauffante défectueuse dans la zone 8 entraîne un refroidissement de cette zone. Grâce à la régulation indépendante des zones, vous pouvez augmenter la température de consigne de la zone 8 de 5 à 10 °C sans toucher aux zones 7 et 9. Sur une presse à trois zones seulement, il faudrait augmenter la température de l'ensemble du banc, ce qui risquerait de surchauffer d'autres zones et de brûler le papier. Le système à 20 zones permet également de réduire la consommation d'énergie : vous pouvez désactiver les zones qui ne sont pas sous la feuille (par exemple, les zones extérieures lors de l'impression de feuilles de format minimal 450 × 370 mm).
En pratique, les opérateurs définissent un profil de température unique pour chaque type de tâche et l'enregistrent dans la mémoire de la machine. Lors de la prochaine exécution de cette tâche, ils rappellent le profil et la machine ajuste automatiquement les 20 zones aux valeurs enregistrées. Cette fonctionnalité permet à elle seule de réduire le temps de réglage de 30 à 40 % par rapport au réglage manuel de chaque zone.
Pression : 550 tonnes pour l'emboutissage, 400 tonnes pour la découpe à l'emporte-pièce
La machine délivre une pression d'estampage de 550 tonnes et une pression de découpe jusqu'à 400 tonnes . Cela suffit pour un gaufrage profond sur carton épais (jusqu'à 2 mm) et pour la découpe de plusieurs couches de carton. Le réglage de la pression de découpe est micrométrique à 0,01 mm , ce qui est essentiel pour la découpe à mi-chair des étiquettes sans endommager le support.
-
Pression d'estampage : 550T – convient pour un marquage à chaud épais, le gaufrage à sec et les matrices combinées
-
Pression de découpe : jusqu'à 400T – réglable par incréments de 0,01 mm
-
Uniformité de la pression : sur toute la feuille, variation inférieure à ±2 %
Réglage de la pression de découpe : pourquoi 0,01 mm compte pour les découpes à mi-chair et les boîtes pliantes
Lors de l'application d'étiquettes autocollantes, il est essentiel de découper le support sans toucher au film protecteur. Cela exige une précision extrême. Le mécanisme de réglage de la pression permet des micro-ajustements de 0,01 mm. Les opérateurs peuvent ainsi régler la profondeur de découpe avec exactitude, sans avoir à procéder par tâtonnements.
Pour les boîtes pliantes, cette même précision garantit des découpes nettes sans écraser les bords du carton. Un bord écrasé est inesthétique et peut engendrer des problèmes de collage ultérieurs. Avec une résolution de 0,01 mm, vous pouvez régler la pression juste assez pour découper le carton sans que la règle de coupe ne le comprime au-delà de sa limite d'élasticité.
La machine est équipée d'un système de protection contre les surcharges hydrauliques. Si la pression dépasse la limite définie (en raison d'une double épaisseur de tôle ou d'un corps étranger), le système se déclenche automatiquement, évitant ainsi d'endommager la plaque de découpe et la matrice. La réinitialisation prend environ deux minutes.
Système d'alimentation et de manutention des feuilles
L'unité intégrée utilise un système d'alimentation pneumatique avec détecteur de double feuille. L'épaisseur maximale des feuilles est de 2 mm (valeur typique pour le carton), et l'épaisseur minimale est de 0,1 mm (papier fin). La vitesse d'alimentation se synchronise automatiquement avec la vitesse d'estampage/découpe via l'automate programmable principal.
Principales caractéristiques d'alimentation :
-
Système d'alimentation continue : permet d'ajouter du papier à la pile pendant le fonctionnement de la presse, un atout essentiel pour les longues journées de travail. Sans ce système, il faudrait arrêter la presse toutes les 30 à 60 minutes pour recharger.
-
Détecteur de double feuille : utilise des capteurs ultrasoniques ou optiques pour détecter l’alimentation simultanée de deux feuilles. En cas de détection d’une double feuille, la presse s’arrête immédiatement, évitant ainsi d’endommager la matrice et le plateau.
-
Alignement des feuilles : le décalage frontal et le tirage latéral sont réglables depuis le panneau de commande. La précision d’alignement est de ±0,1 mm.
Pour les panneaux épais (plus de 1,5 mm), le système d'alimentation comprend un jet d'air séparé pour séparer les feuilles, évitant ainsi les erreurs d'alimentation.
Alimentation en feuille et rebobinage des déchets
La machine traite jusqu'à trois rouleaux de film simultanément , permettant un marquage multicolore ou à motifs multiples en une seule passe. Chaque arbre porte-film dispose d'un contrôle de tension indépendant et d'un système de rembobinage des déchets. Le diamètre maximal du rouleau de film est de 250 mm.
L'alimentation continue en feuille est de série : lorsqu'un rouleau est épuisé, un second s'engage automatiquement et le mandrin vide est éjecté. Les opérateurs peuvent changer les rouleaux utilisés sans arrêter la presse. L'unité de rebobinage des déchets extrait la feuille usagée de la zone d'impression et l'enroule en une bobine compacte pour son élimination ou son recyclage.
Pour les tirages en grande série d'un même motif, le système d'économie de feuille peut être programmé pour ne faire avancer la feuille que sur la distance nécessaire à chaque impression, au lieu de la longueur totale du cadre. Cela permet de réduire la consommation de feuille de 20 à 30 % pour les travaux comportant de petites zones d'estampage.
réalités de la maintenance et du service
La machine intégrée utilise un système de lubrification centralisé qui graisse automatiquement tous les paliers et cames principaux toutes les quelques heures. Cela réduit la maintenance quotidienne à la vérification des niveaux d'huile et au nettoyage du plateau chauffant.
Le moniteur intelligent fournit des alertes en temps réel :
-
Lorsque l'une des 20 zones de chauffage s'écarte de la consigne de ±2°C
-
Lorsque l'étalonnage de la pression est dû (tous les 6 mois)
-
Lorsque le niveau d'huile de lubrification est bas
-
Lorsqu'une cartouche chauffante est défectueuse (détectée par mesure de résistance)
Programme d'entretien recommandé :
-
Quotidiennement : Nettoyer la poussière de feuille métallique et les débris de papier de la plaque d’estampage et de la zone de découpe. Inspecter les filtres à air du système pneumatique.
-
Contrôle hebdomadaire : Vérifiez les valeurs de résistance des cartouches chauffantes dans les 20 zones. Toute zone présentant un écart supérieur à 5 % par rapport à la moyenne doit être programmée pour un remplacement.
-
Mensuellement : étalonner les capteurs de pression à l’aide d’une cellule de charge. Nettoyer et lubrifier les arbres d’alimentation de la feuille.
-
Tous les 6 mois : inspection complète de la boîte de vitesses et des courroies d’entraînement. Remplacement des pièces d’usure telles que les patins de préhension et les galets tendeurs de la feuille d’aluminium.
Une machine bien entretenue atteint généralement une disponibilité de 95 % sur un cycle de fonctionnement en deux équipes. Le fabricant offre une garantie de 12 mois à compter de la livraison, avec dépannage à distance via connexion automate programmable et entrepôts de pièces détachées dans les principales régions.
Problèmes courants et comment les éviter
Non-uniformité de la température
Symptôme : Le transfert du film est correct au centre, mais difficile sur les bords. Cause : Une ou plusieurs zones de chauffe sont sous-alimentées ou le régulateur de température a dérivé. Solution : Effectuez un test d’uniformité de température à l’aide d’un thermomètre à contact. Ajustez les points de consigne de chaque zone ou remplacez les cartouches chauffantes défectueuses.
Déchirure de la feuille
Symptôme : Déchirures de la feuille d’aluminium lors de l’estampage, créant des zones vierges. Cause : Tension excessive sur l’arbre d’entraînement ou bord endommagé du rouleau. Solution : Réduire la tension sur l’arbre concerné. Vérifier l’état du bord du rouleau avant le chargement.
Double draps nourrissant
Symptôme : La presse s’arrête avec une erreur de double feuille. Cause : Le papier est chargé d’électricité statique ou les feuilles ne sont pas correctement séparées. Solution : Installer une barre ionisante sur le chargeur. Augmenter la pression du jet d’air pour les papiers épais.
Découpe irrégulière
Symptôme : Certaines feuilles sont coupées proprement, d’autres non. Cause : Pression non uniforme sur la feuille ou règle de coupe usée. Solution : Utilisez du papier autocollant pour repérer les zones de faible pression. Ajustez les vis de pression locales ou remplacez la matrice de coupe.
Trois vérifications avant expédition avant l'achat
Avant d’accepter la livraison d’une nouvelle machine intégrée de marquage à chaud et de découpe, effectuez ces trois tests sur un prototype en usine (ou demandez un test de réception en usine en présence d’un témoin) :
-
Test d'uniformité de température : Régler les 20 zones à 120 °C. Attendre 30 minutes pour la stabilisation. Mesurer la température à l'aide d'un thermomètre à contact sur la surface du plateau en 10 points (coins, bords, centre). Toutes les mesures doivent se situer à ±3 °C de la température de consigne.
-
Test de cohérence de la pression : placez une feuille de papier auto-sensible (par exemple, film Fuji Prescale) sur toute la surface de la feuille. Appliquez une pression de 300 T. La densité de la couleur doit être uniforme d’un bord à l’autre. Une zone claire indique une pression insuffisante ; une zone foncée indique une pression excessive.
-
Test d'alignement de l'alimentation en film : charger trois rouleaux de film. Faire fonctionner la machine à 6 500 feuilles/heure pendant 10 minutes. Les bandes de film ne doivent pas se décaler latéralement de plus de 1 mm par rapport à leur position initiale. Si le décalage dépasse 2 mm, l'alignement de l'arbre d'alimentation ou le réglage de la tension du film nécessitent un ajustement.
Si la machine réussit ces trois tests, elle fonctionnera probablement de manière fiable sur votre chaîne de production.
Comment cette plateforme intégrée s'intègre dans un flux de travail post-presse
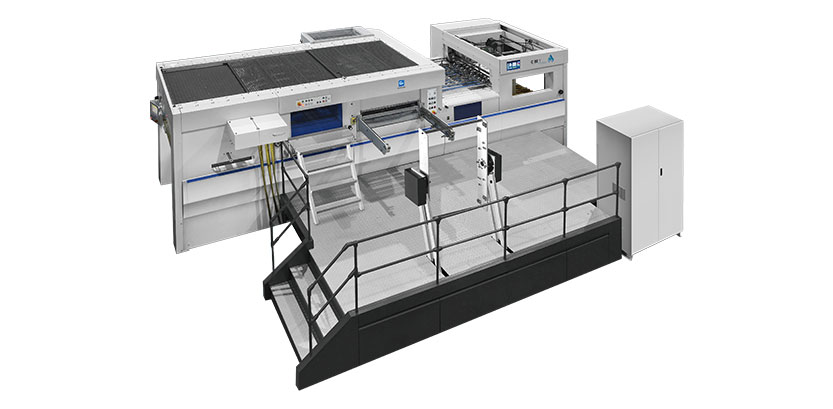
Après des années passées à observer les transformateurs utiliser séparément des machines de marquage à chaud et de découpe, un fabricant d'équipements a conçu une machine qui réalise les deux opérations en une seule passe. L'unité intégrée partage un plateau, un système de repérage et un système de réception communs. Pour un transformateur, cela signifie :
-
Une seule machine au lieu de deux au sol – gain d'espace précieux
-
Un seul opérateur au lieu de deux – ce qui réduit les coûts de main-d'œuvre par poste.
-
Une seule configuration au lieu de deux enregistrements – réduit le temps de changement de 2 heures à 45 minutes
-
Un seul point de contrôle qualité au lieu de deux – réduit la manutention et les risques de dommages.
Le groupe GUOWANG fabrique des équipements de finition depuis plus de vingt ans. Son modèle phare, la machine de marquage à chaud et de découpe (C106DY), est désormais installé dans des usines d'emballage en Asie, en Europe et en Amérique. L'entreprise offre une garantie de 12 mois à compter de la livraison, l'installation et la formation sur site, le dépannage à distance via une connexion automate programmable et des entrepôts de pièces détachées dans les principales régions.
Adapter la machine à votre mix de travail
Une machine de marquage à chaud qui effectue également une découpe est la solution idéale si votre production comprend les deux procédés sur des formats de feuilles similaires. Le format 1060 × 760 mm est standard pour la fabrication de cartons de moyenne et grande taille, de cartes de vœux, d'emballages de luxe, de boîtes pliantes en carton et de paquets de cigarettes.
Si vous travaillez principalement avec des feuilles de petit format (moins de 500 mm), une machine dédiée plus compacte peut permettre de réaliser des économies d'énergie et d'espace. Cependant, pour les entreprises de transformation disposant déjà de lignes distinctes de marquage à chaud et de découpe, le remplacement de ces deux lignes par une unité intégrée est généralement amorti en 18 à 24 mois grâce aux seuls gains de main-d'œuvre. Le système de chauffage à 20 zones et le réglage de la pression au 0,01 mm offrent des fonctionnalités indisponibles sur les machines d'entrée de gamme.
【Demander un devis au groupe GUOWANG】





 English
 Français
 Español
 Português
 عربي