
Quel entretien de routine nécessite une machine de marquage à chaud ?
Vous l'avez déjà vu. Lundi matin, la première équipe arrive, met la machine en marche et… rien. La plaque chauffante ne chauffe pas. Le film s'alimente de façon irrégulière. Le marquage est inégal, la moitié de la feuille est dépourvue de film. Le registre de maintenance est vierge. Personne n'a pensé à nettoyer la matrice vendredi dernier. Le filtre à air est encrassé. Les rails de guidage sont secs.
La plupart des arrêts imprévus d'une machine de marquage à chaud sont évitables. En effet, le manque de maintenance est la principale cause de pannes inattendues lors des opérations de marquage à chaud. Heureusement, une routine de maintenance structurée (quotidienne, hebdomadaire, mensuelle, etc.) ne prend pas des heures. Quelques minutes par poste et un peu de rigueur suffisent. Ce guide détaille précisément les actions à entreprendre, à chaque fréquence, pour garantir le bon fonctionnement de votre machine et la constance de la qualité de votre marquage. Pas de approximations, pas de superflu : une liste de contrôle pratique à suivre pour vos opérateurs.
Début de quart de travail – ce qu’il faut vérifier avant la mise sous tension
Ces dix minutes permettent de déceler la plupart des problèmes naissants avant qu'ils ne se transforment en échecs.
Examinez d'abord la plaque chauffante.
Avant de mettre l'appareil sous tension, inspectez la surface de la plaque chauffante. Y a-t-il des résidus visibles, des traces de papier aluminium ou des dépôts de colle ? Des taches sombres ou une décoloration irrégulière indiquent la présence de polymère dégradé collé à la plaque. Les rayures profondes sont plus problématiques : elles laisseront des marques sur toutes les feuilles que vous tamponnerez.
Nettoyer avec du laiton, pas de l'acier
Pour les résidus légers, utilisez une brosse en laiton ou un chiffon non abrasif. Le laiton étant plus tendre que l'acier trempé de la plaque, il ne la rayera pas. La laine d'acier est proscrite : ses fines particules s'incrustent dans la plaque, rouillent et provoquent des piqûres. Pour les dépôts de carbone tenaces, utilisez un grattoir en bois suivi d'un chiffon imbibé d'alcool.
Vérifiez le chemin de la feuille et les rouleaux.
De la poussière, des fragments de feuille et des résidus de colle s'accumulent sur les rouleaux de guidage et l'arbre de déroulement. Passez un chiffon propre le long du parcours de la feuille, en particulier aux points de contact. Les débris à cet endroit provoquent des plis ou des déchirures de la feuille en cours de déroulement.
Vérifier la pression de l'air
La plupart des systèmes pneumatiques fonctionnent à une pression de 0,5 à 0,7 MPa (70 à 100 psi). Vérifiez le manomètre chaque matin. Une pression trop basse affecte le fonctionnement du vérin et la force de serrage ; vous risquez alors d’obtenir un estampage incomplet ou un glissement de la feuille.
Fin de poste – cinq minutes pour éviter les catastrophes matinales
Avant que l'opérateur ne quitte son poste, exécutez cette procédure rapide. Cela prend cinq minutes et permet d'économiser des heures de dépannage.
Retirez les restes de papier aluminium
Les résidus de feuille d'aluminium qui restent sur l'arbre de déroulement peuvent s'enrouler lors du prochain démarrage, provoquant des nœuds et des cassures. Retirez les extrémités qui dépassent. Pour les feuilles d'aluminium thermosensibles, conservez les rouleaux restants sous plastique hermétique, car l'humidité dégrade certains types.
Essuyez la table d'alimentation
De la poussière et de fines particules de papier aluminium s'accumulent sur la surface d'alimentation. Si on les laisse toute la nuit, elles peuvent s'incruster sous les plaques de pression et provoquer des marques de glissement sur la première fournée du lendemain. Un simple coup de chiffon sec suffit à régler le problème.
Relâchez toute pression avant de partir.
Remettez le plateau en position haute et relâchez toute pression pneumatique et mécanique. Le maintien de la pression pendant la nuit comprime les matériaux de calage et le support en caoutchouc de la matrice, ce qui entraîne une déformation permanente. Un calage comprimé crée une pression d'estampage irrégulière.
Hebdomadaire – lubrification et serrage des connexions
Consacrez une demi-heure à la fin de votre quart de travail du vendredi à ces vérifications plus approfondies.
Graissez tous les joints mobiles.
Utilisez une graisse haute température — le bisulfure de molybdène (MoS₂) est la norme du secteur. Appliquez-la sur les rails de guidage, les galets de came, les arbres de transmission et toute surface de glissement. La graisse multi-usages standard se dégrade sous l’effet de la chaleur ; la graisse haute température conserve sa viscosité même à proximité de la plaque chauffante.
Liste de contrôle des points de lubrification :
-
Rails de guidage des deux côtés du plateau
-
galets de came dans la tringlerie d'entraînement
-
Roulements sur l'arbre de déroulement de la feuille
-
Tiges de réglage filetées pour le réglage de la pression
-
Transmissions par chaîne (utiliser de l'huile pour chaîne, pas de la graisse)
Vérifiez si les fils sont desserrés et s'il y a une surchauffe.
Mettez la machine hors tension. Ouvrez l'armoire électrique. Inspectez visuellement les borniers : vérifiez l'absence de fils décolorés (signe de surchauffe), de vis desserrées ou de traces d'arc électrique. Un bornier mal serré peut provoquer un chauffage intermittent ou un fonctionnement erratique des commandes — des problèmes extrêmement difficiles à diagnostiquer en production.
Nettoyer le filtre à air
Le filtre d'entrée du système pneumatique retient la poussière et l'humidité. Un filtre encrassé réduit le débit d'air, ce qui ralentit la réponse du vérin et entraîne une pression d'emboutissage irrégulière. Nettoyez le filtre à l'air comprimé ou remplacez-le s'il est très sale.
Contrôles de précision mensuels et trimestriels
Une fois par mois — ou toutes les 200 heures de fonctionnement — procédez à ces ajustements.
Calibrer la température
La température de consigne du contrôleur et la température réelle de la plaque peuvent dériver avec le temps. Utilisez une sonde thermocouple de surface directement sur la plaque chauffante. Comparez la température mesurée à celle affichée sur le panneau de commande. Si l'écart dépasse ±5 °C, recalibrez le dispositif. Pour les applications critiques sur des substrats thermosensibles, visez une précision de ±1 °C.
Vérifier le parallélisme des plateaux
Une pression inégale du plateau est une cause majeure de transfert partiel de la feuille d'aluminium : certaines zones sont parfaitement imprimées, d'autres la touchent à peine. Méthode en atelier :
-
Placez du papier carbone entre la plaque chauffante et le plateau.
-
Effectuez un cycle d'estampage à basse pression.
-
Examinez l'empreinte. Des marques foncées et régulières aux quatre coins indiquent un parallélisme. Des marques claires ou absentes dans un coin indiquent un angle bas.
-
Ajustez les boulons de fixation du plateau ou la cale en conséquence.
Serrer les boulons du porte-matrice au couple prescrit
La matrice est logée dans un logement maintenu par des boulons. Avec le temps, les vibrations les desserrent. Un déplacement de la matrice de seulement 0,1 mm entraîne des bords flous et un mauvais alignement de la feuille. Utilisez une clé dynamométrique pour vérifier le serrage ; la valeur spécifiée est généralement gravée sur le logement.
Inspectez la surface du plateau
Effectuez un test sur une feuille avec un motif uniformément réparti. Si, après vérification du parallélisme, certaines zones sont systématiquement plus claires que d'autres, la surface du plateau est peut-être usée. Une usure irrégulière nécessite un resurfaçage ou un remplacement.
Rangement des matrices – protégez votre outil le plus précieux
Entre deux travaux, un stockage adéquat évite les dommages qui compromettent la qualité de l'estampage.
Éliminer tous les résidus
Enlevez toute trace de feuille métallique de la surface de la matrice. Utilisez une brosse douce et un solvant adapté au matériau de votre matrice. Les matrices en laiton ou en cuivre se nettoient à l'alcool ; les matrices en acier peuvent nécessiter un nettoyant spécifique. Les résidus créent un effet « mémoire » : l'estampage suivant laisse des traces du motif précédent.
Prévenir la rouille
Même les matrices « inox » peuvent se corroder en milieu humide. Après nettoyage et séchage, appliquez une fine couche d’huile antirouille. Rangez les matrices dans une armoire sèche, idéalement avec des sachets déshydratants. Pour un stockage de longue durée (plus d’un mois), enveloppez chaque matrice dans du papier inhibiteur de corrosion en phase vapeur (ICV).
Vérifiez le bord estampé avant le montage.
Passez votre doigt sur le bord estampé de la matrice. Une simple entaille ou bavure se reportera sur chaque feuille, ruinant le travail jusqu'à ce que vous la remarquiez. Si vous constatez un dommage, renvoyez la matrice pour réparation. Utiliser une matrice endommagée entraîne un gaspillage de papier et de temps.
Vous trouverez ci-dessous un tableau de référence rapide sur la fréquence de maintenance et les actions clés :
| Fréquence | Tâches clés | Signes avant-coureurs à surveiller |
|---|---|---|
| Quotidien (début) | Inspection visuelle de la plaque, nettoyage des brosses en laiton, vérification du parcours de la feuille, pression d'air | Résidus sur la plaque, surface rayée, poussière sur les rouleaux |
| Quotidien (fin) | Retirez les feuilles d'aluminium, essuyez la table d'alimentation, relâchez la pression | Enveloppe en aluminium, débris sur la surface de l'aliment |
| Hebdomadaire | Lubrifier les joints, vérifier les connexions électriques, nettoyer le filtre à air | Bruits inhabituels, chauffage irrégulier, réponse lente du cylindre |
| Mensuel | Calibrage de la température, vérification du parallélisme du plateau, serrage des boulons de la matrice | Transfert de feuille métallique irrégulier, coins clairs, bords flous |
| Trimestriel | Inspection électrique approfondie, contrôle des roulements, alignement complet | Défauts intermittents, vibrations anormales |
| Annuel | Remplacement de l'élément chauffant (au besoin), révision complète, resurfaçage du plateau | Échauffement lent, pression inégale persistante |
Consignez-le – sinon, cela n'a pas eu lieu.
Un programme de maintenance n'est efficace que si vous en assurez le suivi. Accrochez un simple tableau mural près de la machine. À chaque poste, notez les tâches effectuées : nettoyage de la plaque, vérification du parcours de la feuille d'aluminium, contrôle de la pression d'air, lubrification. En cas d'anomalie (écart de température, bruit étrange), notez-le immédiatement.
Que consigner :
-
Date et horaire
-
Tâches quotidiennes accomplies (cocher les cases)
-
Toute anomalie observée (température, pression, bruit, défauts visuels)
-
Pièces remplacées (filtres, éléments chauffants, roulements)
-
Initiales de l'opérateur
Ce journal devient votre outil de diagnostic. En cas de problème récurrent, vous pouvez voir précisément à quel moment la maintenance a été négligée et ce qui a changé.
Questions que se posent les responsables de la maintenance
Q : À quelle fréquence faut-il remplacer les éléments chauffants ?
A : Pas d'intervalle fixe ; cela dépend des heures d'utilisation et des réglages de température. Signes indiquant qu'un élément doit être remplacé : montée en température lente (plus de 15 minutes pour atteindre la température de fonctionnement), chauffage irrégulier sur la plaque ou cloquage visible. Pour un fonctionnement quotidien en deux équipes, inspectez-le lors de la révision annuelle ; remplacez-le tous les 3 à 5 ans à titre préventif.
Q : Puis-je utiliser de la graisse à usage général au lieu de la graisse haute température ?
R : Non, c'est une erreur courante. La graisse au lithium standard fond et s'écoule au-delà de 150 °C. À proximité de la plaque chauffante, la température peut atteindre 180 à 200 °C. La graisse fondue coule sur la surface de travail, contaminant ainsi la feuille d'aluminium et le substrat. Utilisez uniquement une graisse haute température supportant au moins 250 °C ; le disulfure de molybdène (MoS₂) est la norme.
Q : Quels signes indiquent que le plateau a besoin d'être resurfacé ?
A : Après avoir écarté les problèmes de parallélisme et de matrice, vérifiez si la pression d'estampage est irrégulière et se déplace lorsque vous faites pivoter la matrice de 90 degrés (ce qui indique une irrégularité sur le plateau). Observez également la présence de rayures ou de piqûres sur la surface du plateau. Un atelier de surfaçage peut la rectifier, mais cette opération n'est possible qu'un nombre limité de fois.
Q : Comment savoir si la mauvaise qualité est due à l'entretien ou à la feuille d'aluminium ?
A : Effectuez un test de contrôle avec un rouleau de feuille d'aluminium en bon état de fonctionnement, idéalement issu d'un lot récent d'une marque ayant déjà fait ses preuves. Si le problème persiste, il s'agit d'un problème de maintenance de la machine (pression, température, parallélisme). Si le problème disparaît, il provient du lot de feuille d'aluminium. Noter les numéros de lot de feuille d'aluminium dans votre fiche de maintenance permet d'identifier les problèmes de matériaux.
Comment le C106DY de Guowang facilite la maintenance
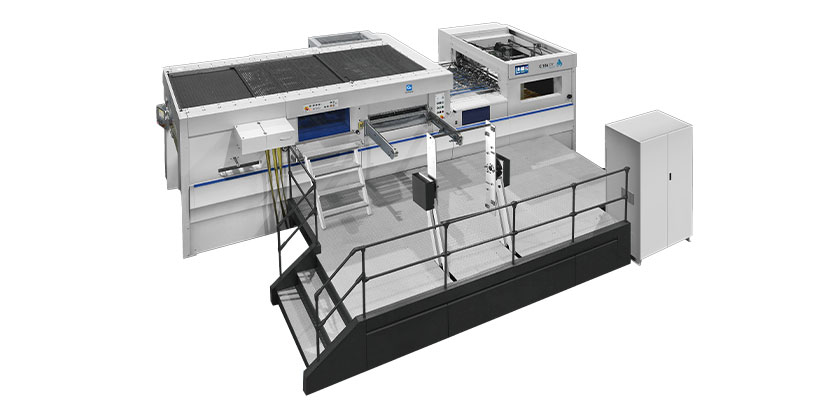
Appliquons maintenant ces principes à une plateforme machine spécifique. La machine de marquage à chaud C106DY de Guowang est une machine de marquage à chaud et de découpe entièrement automatique et robuste, conçue pour faciliter la maintenance.
L'équipement comprend 20 zones de température à régulation indépendante, pouvant être chauffées et contrôlées séparément. Ceci permet de réaliser des économies d'énergie et d'effectuer un étalonnage précis de la température sans avoir à contrôler manuellement chaque zone. Si une zone présente une dérive, il suffit de la recalibrer individuellement au lieu de remplacer l'ensemble du système de chauffage.
L'unité de marquage à chaud est pilotée par un écran tactile haute définition de 19 pouces. Tous les réglages (température, pression, durée, paramètres d'alimentation du film) sont facilement ajustables par simple pression. L'interface affiche également des diagnostics, indiquant précisément la zone active et signalant toute défaillance de capteur.
Pour la pression d'emboutissage, la C106DY utilise un système de servocommande Yaskawa avec une force d'emboutissage maximale de 550 tonnes, suffisante pour le gaufrage et la découpe à l'emporte-pièce intensifs. La machine est équipée de châssis supérieurs et inférieurs à verrouillage rapide pneumatique, ce qui accélère les changements d'outils et réduit les risques de montage incorrect.
Du point de vue de la maintenance, la C106DY comprend une option de surveillance de la pression en temps réel qui alerte l'opérateur si la pression s'écarte des limites définies, permettant ainsi de détecter les problèmes avant qu'ils n'affectent la qualité de l'estampage.
Avant de vous engager dans une nouvelle ligne de marquage à chaud — ou avant la prochaine prise de poste lundi — passez en revue cette liste de vérification avec vos opérateurs. Créez le registre de maintenance. Rendez obligatoire la vérification de fin de poste de cinq minutes. C'est ce qui fait la différence entre une machine qui vous réserve des surprises et une machine qui fonctionne sans problème.
Besoin d'une fiche de maintenance imprimable pour vos machines de marquage à chaud ? Contactez Guowang pour obtenir un modèle de maintenance personnalisé adapté à la série C106DY. Indiquez-leur vos horaires de travail habituels et votre volume de production : leur équipe technique vous aidera à élaborer un programme de maintenance préventive adapté à votre temps de fonctionnement réel, et non un calendrier standard.





 English
 Français
 Español
 Português
 عربي