
Dépannage d'une pression d'estampage incohérente sur le plateau
Vous lancez une impression, mais les résultats sont inégaux. Le côté gauche de la feuille est parfaitement imprimé : transfert de dorure net et brillant. Le côté droit ? Impression faible, incomplète, voire absente. Si ce problème vous est familier, il s’agit probablement d’un problème de pression inégale sur le plateau de votre machine à dorure .
L'irrégularité de la pression est l'un des problèmes les plus courants en marquage à chaud, et aussi l'un des plus faciles à résoudre. Les causes se répartissent généralement en quatre catégories : problèmes d'alignement mécanique, problèmes de coussin et de support, défaillances du système hydraulique ou pneumatique, et problèmes liés à la matrice. L'essentiel est de savoir où chercher et dans quel ordre.
Ce guide vous accompagne pas à pas dans le dépannage. Nous commencerons par identifier le problème grâce à des tests simples en atelier, puis nous examinerons chaque cause potentielle : du parallélisme du plateau à l’usure du coussin, en passant par la synchronisation des vérins. À la fin de ce guide, vous disposerez d’une liste de contrôle claire pour diagnostiquer et corriger les problèmes de pression inégale sur votre machine.
Signes d'une pression inégale : que faut-il surveiller ?
Avant de procéder à tout réglage, vous devez confirmer que la pression inégale est bien à l'origine du problème et déterminer où elle se situe.
Inspection visuelle des feuilles estampillées
Le signe le plus évident est un transfert de feuille métallique net et complet sur une zone de la feuille et un transfert faible ou partiel sur une autre. Par exemple, une image nette à gauche et une image estompée à droite. Ce phénomène indique que la pression n'est pas uniforme sur le plateau. Si la variation suit un schéma constant (toujours du même côté ou de la même diagonale), cela révèle un problème mécanique ou d'alignement.
Papier indicateur de pression
Le film indicateur de pression (comme le Fuji Prescale) est la référence absolue pour diagnostiquer la répartition de la pression. Placez une feuille de film sur le plateau et lancez un cycle d'impression. L'intensité de la couleur révèle une carte de pression : les zones foncées indiquent une pression plus élevée, les zones claires une pression plus faible. Vous obtenez ainsi une représentation visuelle précise des zones de pression irrégulière.
Test du papier carbone
Si vous ne disposez pas de film indicateur de pression, un simple test au papier carbone peut faire l'affaire. Placez une feuille de papier carbone face contre le plateau, recouvrez-la d'une feuille de papier et lancez un cycle d'impression. L'empreinte laissée sur le papier vous indiquera les zones de pression. Ce n'est pas aussi précis qu'un film indicateur, mais c'est une méthode rapide et économique à mettre en œuvre en atelier.
Causes mécaniques – Parallélisme des plateaux
Le défaut de parallélisme du plateau est la cause mécanique la plus fréquente d'une pression inégale. Si le plateau n'est pas parfaitement parallèle au bâti, la pression sera plus élevée d'un côté et plus faible de l'autre.
Comment mesurer le parallélisme des plateaux
Utilisez des jauges d'épaisseur aux quatre coins du plateau pour mesurer l'espace entre celui-ci et le banc. Placez les jauges aux mêmes positions relatives à chaque coin : avant gauche, avant droit, arrière gauche, arrière droit. Les mesures vous indiqueront si le plateau est de niveau ou s'il présente une inclinaison.
Tolérance acceptable
Pour la plupart des applications de marquage à chaud, la tolérance acceptable est de 0,05 mm sur toute la surface du plateau. Au-delà, des variations de pression apparaissent. Les machines de marquage à chaud de Guowang sont fabriquées avec une précision micrométrique : l’usinage CNC interne et les machines de mesure tridimensionnelle garantissent une précision micrométrique pour chaque composant. Cependant, même les meilleures machines peuvent présenter des variations de tolérance au fil du temps.
Mécanisme de réglage
Le réglage du parallélisme du plateau s'effectue généralement à l'aide d'écrous de biellette ou de bagues excentriques. Le mécanisme exact varie selon le modèle de machine, mais le principe reste le même : il s'agit d'ajuster la liaison mécanique qui commande le mouvement du plateau. Sur les machines disposant de plusieurs points de réglage, procédez par petits ajustements progressifs et effectuez un nouveau test après chaque modification.
Problèmes liés aux matériaux de coussin et de support
Le matériau de rembourrage situé entre la matrice et le plateau joue un rôle essentiel dans la répartition uniforme de la pression.
Coussin usé ou comprimé
Avec le temps, le matériau du coussin se comprime et perd sa capacité à répartir la pression uniformément. Ce phénomène est particulièrement visible au centre du plateau, où la pression et la compression sont maximales. Un coussin usé crée une zone de basse pression au centre, tandis que les bords continuent d'imprimer correctement.
Épaisseur de coussin inégale
Si le coussin n'a pas été installé correctement ou s'il est usé de manière irrégulière, les variations d'épaisseur sur le plateau entraîneront une pression inégale. Même une petite différence d'épaisseur — une fraction de millimètre — peut suffire à affecter la qualité de l'estampage.
Matériaux recommandés pour les coussins
Le caoutchouc silicone, le feutre et les matériaux composites sont couramment utilisés pour l'amortissement. Chacun présente des caractéristiques de compression différentes. Le caoutchouc silicone offre un rebond constant et une longue durée de vie. Le feutre assure une bonne répartition de la pression, mais se comprime davantage avec le temps. Le choix du matériau dépend de l'application et du type de matrice utilisé.
Système de pression hydraulique ou pneumatique
Si l'alignement mécanique est correct et que le coussin est en bon état, il faut ensuite examiner le système de pression.
Chute de pression d'un côté
Une chute de pression d'un côté du plateau indique souvent une fuite au niveau d'un vérin ou d'un joint usé. Si un vérin ne délivre pas la pression maximale, le plateau de ce côté sera moins résistant. Ce problème est plus fréquent sur les machines à plusieurs vérins fonctionnant en parallèle.
Synchronisation inégale des cylindres
Sur les machines comportant plusieurs vérins hydrauliques ou pneumatiques, un défaut de synchronisation peut entraîner un décalage entre un vérin et les autres. Il en résulte une application de pression inégale : un côté atteint sa pression maximale plus tard ou avec une force moindre que l’autre.
Test simple – Écoutez pour détecter les fuites d'air
Pendant la phase de maintien de pression du cycle d'emboutissage, soyez attentif aux fuites d'air autour des cylindres. Un sifflement indique une fuite qui réduit la pression de ce côté du plateau. Même une petite fuite peut entraîner une variation de pression notable. Vérifiez l'état des raccords, des flexibles et des joints pour déceler toute usure ou tout dommage.
Incohérence de pression liée à la matrice
Parfois, le problème ne vient pas de la machine, mais de la matrice elle-même.
Dé non plat
Une matrice déformée amplifiera toute variation de pression existante. Si la matrice n'est pas parfaitement plane, le contact sera irrégulier, même avec un plateau bien aligné. Vérifiez la matrice sur une surface plane : si elle bouge ou présente des interstices, elle doit être rectifiée ou remplacée.
Débris de la surface de montage
Des débris sur le porte-matrice ou à l'arrière de la matrice peuvent créer des surépaisseurs et concentrer la pression en un seul point. Nettoyez soigneusement les deux surfaces avant de monter la matrice. Même un petit morceau de ruban adhésif ou une goutte de colle séchée peut provoquer une concentration de pression.
Variation de la hauteur de la matrice
Si vous utilisez plusieurs matrices sur le même plateau, les différences de hauteur entre elles entraîneront une pression inégale. Certaines zones seront trop marquées, tandis que d'autres ne le seront pas du tout. Utilisez du ruban adhésif de calage ou des cales pour compenser ces différences de hauteur.
Un ordre de dépannage logique
Au lieu de deviner, suivez cette séquence logique pour identifier la cause première.
Coussin propre et neuf
Commencez par une matrice propre et un coussin neuf. Cela élimine les variables les plus courantes et vous offre une base solide. Si le problème persiste après ces modifications, passez à l'étape suivante.
Essai de pression
Effectuez un test de pression avec du papier indicateur ou du papier carbone. Le motif obtenu vous indiquera l'origine du problème : une variation diagonale suggère un défaut de parallélisme des plateaux ; une faible pression dans une zone précise indique un problème d'amortisseur ; un côté faible indique un problème hydraulique ou de vérin.
Vérifier le parallélisme
Si la répartition de la pression présente une variation diagonale, vérifiez le parallélisme du plateau. Mesurez l'écart aux quatre coins à l'aide de jauges d'épaisseur. Si la variation dépasse 0,05 mm, ajustez les tirants ou les bagues excentriques.
Inspectez le coussin
Si la pression est faible à un seul endroit, inspectez le coussin. Vérifiez s'il présente une usure irrégulière, une compression ou une variation d'épaisseur. Remplacez-le si nécessaire.
Vérifier le système de pression
Si toute une partie du plateau est fragile, suspectez un problème au niveau de la tringlerie mécanique ou du système hydraulique/pneumatique. Vérifiez l'absence de fuites au niveau des vérins, l'état des joints et l'absence de problèmes de synchronisation.
| Modèle de problème | Cause probable | Premier contrôle |
|---|---|---|
| Variation diagonale | Plateau non parallèle | Jauge d'épaisseur aux quatre coins |
| Centre bas, bords hauts | Coussin usé | Remplacer le coussin |
| Un côté faible | Problème de cylindre ou de tringlerie | Écoutez les fuites d'air ; vérifiez les joints. |
| endroits aléatoires | Matrice non plate ou débris | Nettoyer le porte-matrice ; vérifier la planéité de la matrice |
Questions que se posent les techniciens de maintenance
À quelle fréquence faut-il vérifier le parallélisme des plateaux ?
Pour les machines fonctionnant en production quotidienne, vérifiez le parallélisme au moins une fois par mois. En cas de production intensive ou de problèmes de pression, effectuez des contrôles plus fréquents. Les machines Guowang sont fabriquées avec des composants essentiels produits en interne et bénéficient d'une précision CNC, mais des contrôles réguliers garantissent leur conformité aux spécifications.
Une pression inégale peut-elle endommager la matrice ?
Oui. Une pression irrégulière crée des concentrations de contraintes localisées qui peuvent déformer ou fissurer la matrice au fil du temps. Une matrice soumise à une pression irrégulière s'usera de manière irrégulière, réduisant ainsi sa durée de vie. Corriger les problèmes de pression rapidement protège votre investissement.
Quel est le rôle du ruban de calage dans la compensation des variations de pression ?
Le ruban de calage est une solution temporaire, non permanente. Il peut compenser de légères variations de pression en créant des zones de basse pression, mais il ne doit pas servir à masquer des problèmes mécaniques importants. Si vous comptez sur ce type de ruban pour obtenir des résultats acceptables, vous devez vous attaquer à la cause sous-jacente.
Maintenir une pression uniforme à long terme
Une fois le problème de pression résolu, le maintenir à ce niveau nécessite une approche proactive.
Programme d'inspection régulière
Intégrez des contrôles de parallélisme des plateaux à votre programme de maintenance régulier. Détecter les dérives au plus tôt permet d'éviter les problèmes de production. Documentez vos mesures afin de pouvoir identifier les tendances au fil du temps.
Intervalles de remplacement des coussins
Remplacez régulièrement les coussins, et pas seulement lorsque vous constatez des problèmes. La fréquence idéale dépend de votre volume de production et des matériaux utilisés, mais en règle générale, il est conseillé de remplacer les coussins tous les 3 à 6 mois pour une production à haut volume.
Service d'étalonnage de pression
Pour les applications critiques ou si vous avez des doutes quant à vos capacités internes, envisagez de faire appel à un service professionnel d'étalonnage de pression. Le groupe Guowang propose un service après-vente complet, incluant assistance technique, dépannage, résolution de problèmes, pièces détachées et formation des opérateurs. Son équipe d'experts assure le réglage du processus de marquage à chaud et le diagnostic à distance, vous permettant ainsi de maintenir une pression constante sur le plateau.
Pour la fabrication d'emballages haut de gamme (boîtes cosmétiques, emballages cadeaux de luxe ou étiquettes anti-contrefaçon), la constance de la pression est primordiale. La gamme de machines de marquage à chaud Guowang est spécialement conçue pour les entreprises d'emballage et d'impression exigeant une qualité de marquage à chaud optimale et une capacité de production constante. Ces machines offrent une précision micrométrique (±0,15 mm) et une pression de 500 tonnes, répondant ainsi aux normes de sécurité rigoureuses du TÜV allemand.
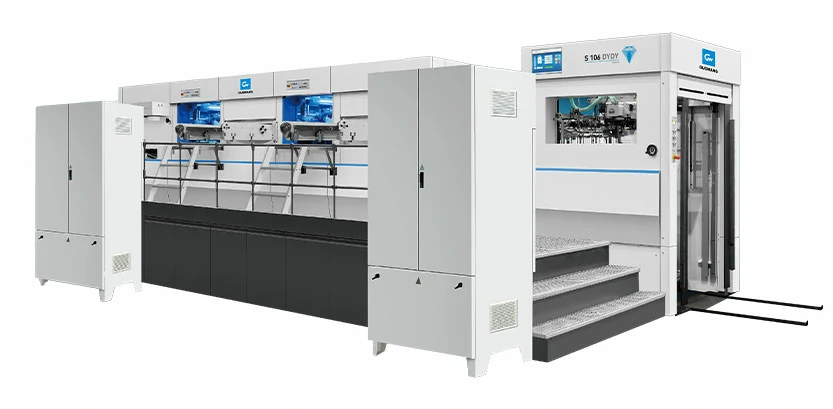
La machine de marquage à chaud automatique S106DYDY fait partie de cette série et prend en charge des formats de feuilles jusqu'à 1060 × 760 mm, avec une vitesse de découpe maximale de 5500 feuilles par heure. Grâce à ses 100 machines CNC et à ses équipements de mesure tridimensionnelle, Guowang fabrique en interne les composants essentiels de ses machines, garantissant ainsi leur stabilité à long terme.
Une pression inégale ne doit pas être un problème récurrent. Grâce à une méthode de dépannage systématique et un entretien régulier, vous pouvez maintenir votre machine en parfait état de fonctionnement. Commencez par des tests simples : inspection visuelle, utilisation de papier indicateur et de papier carbone, puis examinez les causes potentielles dans l’ordre. Dans la plupart des cas, la solution est simple et ne nécessite pas de réparations importantes. Si vous avez besoin d’aide, l’équipe d’assistance internationale de Guowang est disponible pour des diagnostics à distance et une intervention sur site.
Besoin d'aide pour diagnostiquer les problèmes de pression sur votre ligne de marquage à chaud ? Contactez l'équipe technique du groupe Guowang : elle peut vous fournir des conseils de dépannage, des pièces de rechange et une assistance sur site pour remettre votre production sur les rails.





 English
 Français
 Español
 Português
 عربي