
Découpeuse de papier pour découpe de feuilles à grande vitesse
Une ligne de transformation fonctionnant à plein régime s'arrête brusquement. L'opérateur soupire et retire de la pile de feuilles aux bords rugueux et poussiéreux. La lame est de nouveau émoussée, après seulement une demi-journée de travail. Ce scénario, fréquent dans de nombreuses papeteries, met en lumière une tension fondamentale dans la transformation du papier : la recherche de la vitesse pure se heurte souvent à l'impératif de qualité de coupe et de disponibilité. À plus de 300 mètres par minute, chaque micron d'alignement de la lame et chaque milliseconde de réponse de la tension comptent. Une erreur de réglage ne se traduit pas seulement par du gaspillage de papier ; elle érode les marges sur les commandes mêmes qui ont permis de maintenir la ligne en activité.
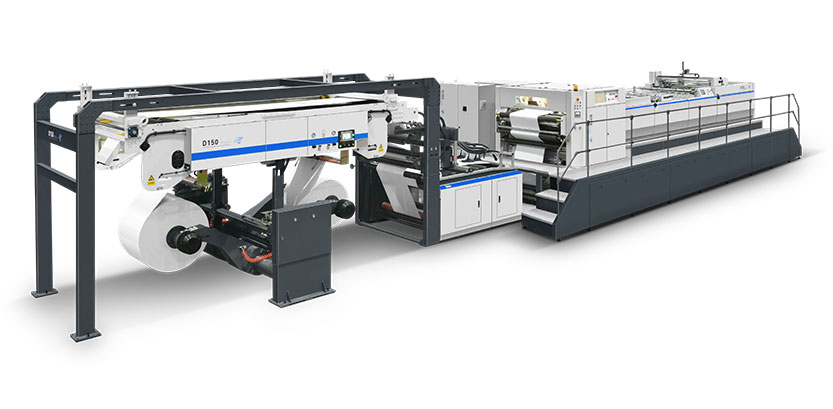
Comment parvenir à un découpage à grande vitesse véritablement productif, sans compromettre la fiabilité ni la qualité des bords ? Il s’agit rarement d’une simple spécification machine. Il est plutôt nécessaire d’adopter une approche systémique du processus de découpage, depuis l’entrée de la bande dans le support jusqu’au transfert de la pile finie sur la palette. Voici les facteurs de conception et d’exploitation qui distinguent les lignes performantes de celles qui réservent de mauvaises surprises.
La géométrie du couteau que vous ne voyez pas — et pourquoi elle détermine la vitesse
De nombreux acheteurs se concentrent sur la vitesse maximale nominale d'une découpeuse. Or, cette « vitesse nominale » n'est qu'un indicateur. La véritable contrainte réside souvent dans l'interface de coupe elle-même. Interrogez n'importe quel technicien de maintenance expérimenté : l'angle de rencontre des lames supérieure et inférieure, la profondeur de pénétration et l'angle de cisaillement ne sont pas de simples détails techniques. Ils déterminent le nombre de feuilles que vous pouvez découper entre deux affûtages, le niveau sonore de la ligne et l'accumulation de poussière qui nécessite des nettoyages supplémentaires.
Prenons l'exemple d'une configuration de coupe par écrasement et d'une configuration de coupe par cisaillement. Pour les cartons épais ou couchés, un tambour rotatif de coupe par cisaillement bien entretenu peut réduire la production de poussière de plus de 40 % par rapport à une configuration de coupe par écrasement, d'après les données présentées par une usine de carton nordique lors d'une conférence TAPPI. Cela se traduit directement par des cycles de production plus longs et sans interruption. Cependant, si l'angle de cisaillement est trop important, des microfissures apparaissent sur le bord de la feuille – à peine visibles à la vitesse de la ligne, mais suffisantes pour bloquer les lignes d'emballage à grande vitesse en aval.
Leçon à retenir : lors de l’évaluationd’une machine de découpe à grande vitesse , ne vous contentez pas de regarder la puissance du moteur. Demandez des précisions sur la métallurgie des couteaux (carbure ou acier à outils), la tolérance de chevauchement recommandée en cas de dilatation thermique et la facilité de micro-réglage en cours de production. Selon les retours d’expérience des responsables de production, une conception permettant un réglage rapide et sans outil de l’écartement des couteaux peut faire gagner jusqu’à 20 minutes par réglage.
Contrôle de la tension : la main invisible qui fait ou défait la précision de la longueur du drap
Vous pouvez installer les lames les plus affûtées du marché, mais si la bande vibre à l'entrée de la section de coupe, la précision de la longueur de vos feuilles s'effondre. Le découpage à grande vitesse est fondamentalement un problème d'isolation de la tension. La tension nécessaire pour dérouler la bobine en douceur du dérouleur n'est souvent pas optimale pour présenter une bande plane et stable au tambour de coupe.
Les lignes modernes à haute performance résolvent ce problème grâce à une section de contrôle d'étirage placée juste avant la lame. Un rouleau d'alimentation servo-entraîné, associé à un système de rétroaction par capteur de force ou à un dispositif de précision, découple la zone de déroulement de la zone de coupe. Ceci permet à la ligne d'absorber les à-coups soudains d'un rouleau d'alimentation non circulaire sans propager la perturbation sur toute la longueur de la feuille. Un fabricant européen de papier couché a constaté qu'en passant d'un système de contrôle d'étirage analogique à un système servo-entraîné à entraînement direct avec un jeu de 4 microns, son Cpk (indice de capabilité du processus) sur la longueur des feuilles est passé de 1,1 à plus de 1,6, éliminant ainsi quasiment toutes les feuilles non conformes.
Pour les opérateurs, il est essentiel de ne pas trop tendre la bande « par sécurité ». Une tension excessive provoque un rétrécissement (réduction de la largeur) et introduit une erreur de longueur intrinsèque qui varie avec la diminution du diamètre du rouleau. Les meilleurs résultats sont obtenus en utilisant la tension minimale stable pour la qualité et le grammage concernés ; il est important de consigner ce paramètre pour chaque matière première. Conseil pratique : documentez les réglages de tension non seulement par qualité, mais aussi en fonction du taux d’humidité et de la plage de diamètre des rouleaux entrants. Les variations saisonnières sont importantes.
À ce stade, vous examinez peut-être votre ligne existante et identifiez les goulots d'étranglement précis décrits précédemment. Dans de nombreuses usines de transformation, l'évaluation révèle que les améliorations continues apportées à une section de couteaux ou à un système d'entraînement obsolètes atteignent un niveau de rentabilité décroissant. Pour ceux qui élaborent une stratégie de découpage de feuilles tournée vers l'avenir, il est judicieux d'explorer des solutions de découpage de feuilles intégrées, conçues dès le départ pour une stabilité à haute vitesse.
L'automatisation qui va au-delà du simple fait d'appuyer sur un bouton
Faites le tour d'une découpeuse à pleine vitesse et vous remarquerez des opérateurs qualifiés qui répètent les mêmes gestes : ajuster la bande, vérifier quelques feuilles à la règle, peaufiner le chevauchement, noter les mesures. Leur expertise est précieuse, mais elle est mobilisée par la surveillance de tâches qu'un système en boucle fermée peut effectuer plus rapidement. Le prochain niveau d'efficacité du découpage à grande vitesse passe par l'automatisation non seulement de la découpe mécanique, mais aussi de la prise de décision.
La correction automatique de la longueur des feuilles effectue cette correction en mesurant en continu les feuilles livrées et en ajustant la vitesse relative entre le tambour de coupe et l'alimentation. Certains systèmes compensent même l'allongement progressif de la bande de papier dû à l'absorption d'humidité pendant la production. Un transformateur d'emballages du Midwest américain a constaté qu'en ajoutant un positionnement automatique des couteaux avec des recettes préprogrammées, son temps de changement de production est passé de 18 minutes à moins de 4 minutes. Ce résultat a été obtenu non pas en accélérant le travail des équipes, mais en supprimant les réglages manuels des gabarits et les essais de coupe.
Quels sont les critères à prendre en compte pour l'architecture de contrôle ? Un système qui enregistre les indicateurs de qualité de coupe par commande, et non par poste. Ceci permet de constituer un historique traçable pour les environnements ISO 9001 et de déterminer si un problème de qualité de coupe provient d'un rouleau spécifique ou d'un intervalle de maintenance de lame particulier. L'accès à distance aux diagnostics de panne est également un point crucial. Il transforme une alarme à 2 h du matin, source de crise, en une session de dépannage guidée, souvent résolue par un technicien expérimenté à distance, sans intervention sur site.
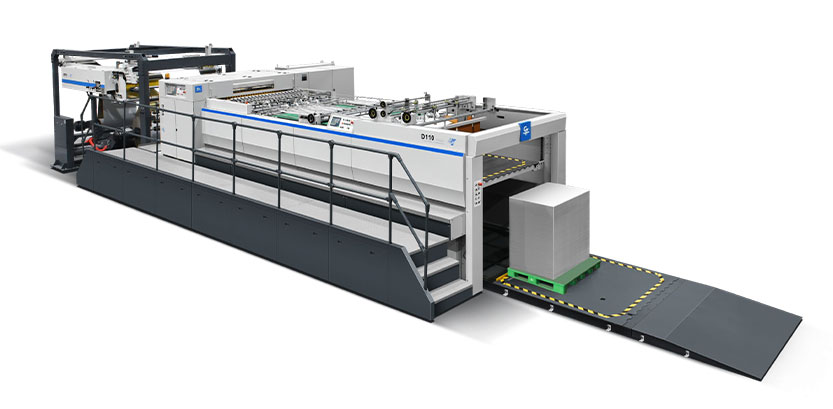
Réalités de la maintenance : planifiez vos changements de lames avant qu’ils ne planifient votre temps d’arrêt.
Aucune discussion sur la découpe à grande vitesse ne peut ignorer une réalité physique : la lame est une pièce d’usure. La gestion de cette usure distingue les usines réactives des installations de pointe. Plutôt que d’attendre l’apparition de poussière de coupe, les laminoirs les plus performants planifient désormais le changement des lames en fonction du kilométrage linéaire découpé sur des nuances spécifiques – une donnée qu’ils affinent au fil du temps grâce aux contrôles.
Une méthode efficace consiste à tenir un registre simple ou un jumeau numérique du tambour de coupe : consignez la date, la distance totale parcourue et une brève observation sur la qualité de coupe lors du changement précédent. Après six mois, des tendances se dégagent. Vous pourriez constater qu’une certaine qualité de carton couché à l’argile use le tranchant 30 % plus rapidement que le carton SBS standard. Fort de cette information, vous raccourcissez l’intervalle de changement pour ces travaux et éliminez quasiment les arrêts imprévus.
Erreur fréquente : négliger l’état de l’enclume ou du couteau inférieur lors du changement du couteau supérieur. Une enclume usée provoque un émoussement asymétrique du nouveau couteau supérieur, reproduisant le problème en quelques heures. La meilleure pratique consiste à inspecter et, si nécessaire, à rectifier légèrement ou à remplacer l’enclume tous les deux changements de couteau ; un faible coût comparé aux rebuts générés par une mauvaise coupe. Découvrez les conceptions modulaires qui simplifient cet entretien, permettant à un seul technicien de remplacer les deux éléments en moins de 15 minutes.
La trêve entre vitesse et qualité
Dans l'histoire de la transformation du papier, la vitesse s'opposait à la précision. On pouvait avoir l'une, mais pas les deux. Aujourd'hui, cette dichotomie s'estompe grâce à la commande numérique des mouvements, à des processus de production plus intelligents et à une meilleure compréhension de la mécanique de la bande. Les découpeuses les plus rapides ne sont plus celles qui font simplement tourner un tambour à vitesse maximale ; ce sont celles qui maintiennent une qualité de coupe parfaite et constante tout au long des phases d'accélération, de fonctionnement à vitesse constante et de décélération de chaque rouleau. Cela exige un système de cames électroniques avancé qui adapte instantanément la vitesse de la lame à la vitesse de la bande, éliminant ainsi l'effet de « feuille trop longue » lors des phases de montée en vitesse.
Ce changement a un impact financier direct. Dans les opérations de découpe de feuilles, l'indicateur qui compte réellement pour la rentabilité n'est pas le débit en mètres par minute, mais le tonnage vendable par poste. Chaque point de pourcentage gagné grâce à la réduction des pannes, des rebobinages et des re-découpages se répercute directement sur la marge sur coûts variables. Plusieurs études indépendantes, dont les analyses comparatives de Fisher International, indiquent qu'une augmentation de l'efficacité d'une ligne de découpe de taille moyenne, passant de 82 % à 91 %, peut générer 2 400 tonnes métriques vendables supplémentaires par an, ce qui représente un accroissement substantiel du chiffre d'affaires sans augmentation des effectifs.
Si votre équipe réfléchit actuellement à la manière de combler cet écart et à ce à quoi ressemble concrètement une ligne de découpe parfaitement synchronisée, vous pourriez envisager des solutions de découpe de précision combinant le contrôle d'étirage par servomoteur, le positionnement automatique des couteaux et le changement de format basé sur des recettes, comme décrit précédemment. Guowang a développé sa technologie de découpe en mettant l'accent précisément sur ces points d'intégration, en se basant sur les retours d'expérience des transformateurs utilisant des cartons couchés, des supports d'étiquettes et des emballages légers.
Une approche plus intelligente du drapage
Un vieux chef d'atelier de transformation disait : « Une lamineuse n'est pas une machine qu'on achète, c'est un processus auquel on s'engage. » Il n'exagérait pas. L'équipement le plus durable et le plus performant est presque toujours celui qui a été configuré en tenant compte des spécificités de chaque produit, et non pas uniquement pour atteindre la vitesse maximale annoncée. En optimisant l'interaction entre la mécanique des lames, l'isolation des tensions et l'automatisation au niveau de l'opérateur, on conçoit une cellule de laminage qui garantit un rendement constant, rouleau après rouleau, sans le moindre problème.
L'étape suivante ne consiste pas à se fier aux spécifications d'une brochure, mais à analyser les performances réelles de votre ligne de coupe : effectuez une étude SPC sur la longueur des feuilles, mesurez la durée de vie réelle des lames et vérifiez les données relatives au taux de rebut. Une fois ces données en main, le débat passe de « il nous faut une machine plus rapide » à « il nous faut un processus plus intelligent ». Voilà le débat essentiel.





 English
 Français
 Español
 Português
 عربي