
Comment configurer une machine de marquage à chaud et de découpe pour du papier de 1 060 × 760 mm
Configurer une presse de marquage à chaud et de découpe pour un format de papier spécifique — surtout un format aussi grand que 1 060 × 760 mm — peut paraître complexe. Il faut gérer le châssis lourd, l’unité de marquage à chaud, la plaque de découpe et la crainte constante d’un mauvais alignement ou d’une pression inégale. J’ai moi-même été confronté à ce problème, aidant les équipes d’atelier à résoudre tous les désagréments, du déchirement du film à la découpe partielle.
Ce guide est basé sur une véritable expérience pratique. Nous aborderons l'intégralité du processus de préparation pour la manipulation de plaques de 1 060 × 760 mm, les difficultés les plus fréquentes, et je vous montrerai comment éviter les trois erreurs les plus courantes qui entraînent un gaspillage de matériaux et de temps.
Faisons en sorte que cette presse fonctionne de manière propre et précise.
Avant de commencer : Qu’est-ce qui différencie le format 1 060 × 760 mm ?
Les presses standard prennent en charge les feuilles A3 ou légèrement plus grandes, mais dès que l'on passe à des formats de 1 060 × 760 mm, plusieurs défis apparaissent :
-
Une répartition uniforme de la pression est essentielle. Une différence de pression de 10 % sur le plateau peut endommager la moitié de la tôle.
-
La longueur de la feuille d'aluminium augmente, ce qui accroît le risque de froissement ou de rupture de celle-ci.
-
L'alignement de la matrice et de la contre-plaque doit tenir compte de la dilatation thermique lors du marquage à chaud.
La plupart des erreurs de configuration proviennent du fait de traiter une machine grand format comme une machine plus petite. C'est pourquoi nous suivrons une séquence qui privilégie la stabilité et la répétabilité.
Préparation du plateau de la machine et du papier
Avant toute manipulation des matrices, nettoyez soigneusement le plateau et la table d'alimentation papier. La poussière ou les résidus d'encre séchée, notamment sur une presse grand format (voir image : gros plan du nettoyage d'un grand plateau avec un chiffon en microfibre), peuvent créer des points de pression localisés. Utilisez de l'alcool isopropylique et un chiffon non pelucheux.
Ensuite, testez votre pile de papier de 1 060 × 760 mm. Mesurez le sens du grain et le taux d’humidité. Un papier trop sec devient cassant lors de la découpe ; trop humide, il se déforme lors du marquage à chaud.
Conseil de pro : Passez cinq feuilles vierges dans le chargeur, sans feuille métallique ni matrice, pour vérifier l’alignement. Pour ce format de papier, l’alignement acceptable doit être inférieur à 0,5 mm sur toute la longueur.
Monter le poinçon de marquage à chaud et la contre-plaque
C’est là que la précision est essentielle. Pour le marquage à chaud, vous aurez besoin de :
-
La matrice en laiton ou en magnésium
-
Une contre-plaque en silicone ou en téflon
Commencez par fixer la matrice à l'aide des barres de verrouillage du châssis. Serrez du centre vers l'extérieur, comme pour le serrage des boulons de culasse. Insérez ensuite la contre-plaque. Pour les feuilles de 1 060 × 760 mm, utilisez toujours une contre-plaque d'au moins 15 mm plus grande que le format du papier afin d'éviter les marques sur les bords.
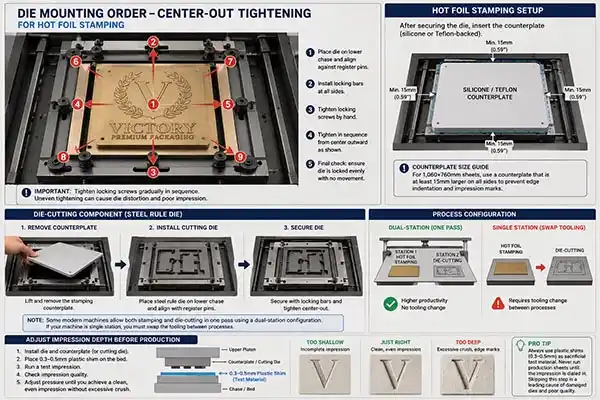
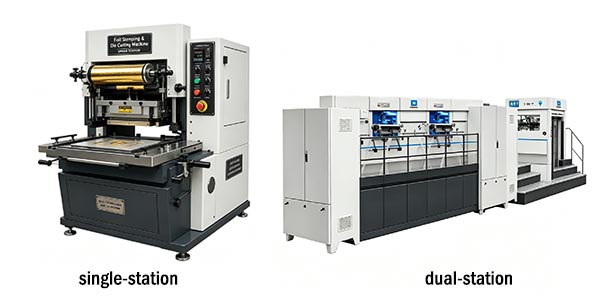
Passons maintenant à la découpe. Retirez la contre-plaque de marquage à chaud et installez la plaque de découpe sur le même châssis inférieur. Certaines machines modernes permettent les deux opérations en une seule passe, mais cela nécessite une configuration à deux stations . Si vous utilisez une seule station, vous devrez changer l'outillage.
De nombreux opérateurs endommagent leurs matrices en omettant une étape : il est impératif de toujours régler la profondeur d’impression avant de lancer la production. Utilisez des cales en plastique de 0,3 à 0,5 mm d’épaisseur comme matériau de test sacrificiel.
Calibrer la courbe de pression
Le réglage de la pression n'est pas universel. Pour un papier de 1 060 × 760 mm d'un grammage standard de 300 à 400 g/m², commencez par :
-
Marquage à chaud : pression totale de 4 à 6 tonnes
-
Découpe à l'emporte-pièce : 8 à 12 tonnes, selon la netteté de la règle de découpe et la grammage du papier.
Voici une méthode éprouvée : placez cinq bandes de papier carbone sur le plateau – à gauche, au centre, à droite et en diagonale. Effectuez une seule impression à basse pression. Le transfert du carbone révélera des zones en relief et en creux. Ajustez les vis de nivellement du bâti de la presse jusqu’à ce que les cinq bandes présentent une impression uniforme gris moyen.
Exemple concret : Une imprimerie de cartons à Dongguan constatait des problèmes de transfert partiel de la feuille d’aluminium sur des feuilles de 1 060 mm. Après un test au carbone, un défaut de 0,2 mm a été constaté au centre droit. Trois tours de vis de réglage ont suffi à corriger le problème, évitant ainsi la retouche de 1 200 feuilles.
Régler la longueur et la température de l'enroulement de la feuille d'aluminium
Pour un papier de 1 060 × 760 mm, la longueur d’indexage de la feuille doit être d’au moins 1 120 mm afin de permettre un dépassement pour la marge. Programmez l’avance de la feuille pour qu’elle avance de 20 à 30 mm au-delà de la zone d’image de chaque côté. Cela évite les effets de « fantôme ».
Recommandations relatives à la température :
| Type de feuille | Plage de température | Temps de séjour |
|---|---|---|
| Métallique | 110–130°C | 0,6–0,8 |
| Pigment | 120–140°C | 0,7–0,9 |
| Holographique | 115–125°C | 0,5–0,7 |
Commencez par la température la plus basse. Faites trois essais et vérifiez que le transfert est complet et sans bavure. Si le film se déchire, réduisez le temps de séchage ; s’il n’adhère pas complètement, augmentez la température par paliers de 3 °C.
Alignement et repérage de la découpe
L'alignement d'une feuille de 1 060 × 760 mm est complexe car le moindre défaut est amplifié dans les coins. Utilisez les butées latérales et avant de votre chargeur. Ensuite, faites passer manuellement une feuille en activant simultanément le marquage à chaud et la découpe.
Mesurez quatre points sur le résultat imprimé :
-
Distance entre le coin supérieur gauche et le coin supérieur droit
-
Du bas à gauche vers le bas à droite
-
Diagonales
Pour une machine bien alignée, les quatre axes doivent présenter un écart de ±0,3 mm. Dans le cas contraire, ajustez la synchronisation du rouleau de traction ou la position du guide latéral.
Erreur fréquente : régler le repérage après une heure de fonctionnement de la machine sans la laisser refroidir. La dilatation thermique d’un grand plateau peut entraîner un décalage de 0,1 à 0,15 mm. Effectuez toujours le réglage final lorsque la machine est à sa température de fonctionnement.
Essai et contrôle qualité
Produisez maintenant cinq feuilles d'essai à pleine vitesse. Vérifiez les points suivants :
-
Adhérence du film – test au ruban adhésif
-
Qualité de coupe – bords nets, aucune déchirure de fibres sur le périmètre de la feuille de 1 060 × 760 mm
-
Cohérence du registre – entre la première et la cinquième feuille
Si les trois tests sont concluants, vous êtes prêt pour la production. Dans le cas contraire, inutile de procéder à des modifications importantes. Souvent, de petits ajustements, comme le nettoyage des rouleaux d'entraînement de la feuille ou l'ajout d'une feuille intercalaire, suffisent à résoudre le problème.
Trois erreurs qui font perdre du temps
-
Négliger le test de pression du carbone entraîne un marquage à chaud irrégulier et une découpe incomplète. Prévoyez 10 minutes supplémentaires pour votre préparation ; vous gagnerez ainsi 2 heures de retouches.
-
L'utilisation de la même contreplaque pour la dorure et la découpe à l' emporte-pièce risque de déformer la contreplaque en silicone souple lors de la découpe, compromettant ainsi la dorure suivante. Il est donc impératif d'alterner les contreplaques ou d'utiliser une machine à deux postes séparant les fonctions.
-
Ne tenez pas compte de l'humidité du papier : du papier sec sur une feuille de 1 060 × 760 mm se fissure au niveau des plis. Conditionnez votre papier en salle de presse pendant 24 heures avant un tirage critique.
Lorsque le travail exige une plus grande efficacité
Si vous travaillez régulièrement avec des feuilles grand format et devez alterner entre le marquage à chaud et la découpe sans changer constamment d'outillage, une configuration à deux stations assure une production fluide. Une station effectue l'application de la feuille, l'autre la découpe, simultanément. Cela réduit le temps de réglage de près de 40 % et élimine les décalages d'alignement entre les passes.
Pour les ateliers souhaitant explorer ce flux de travail, une solution à double station conçue pour le papier 1 060 × 760 mm est disponible ici . Elle est dotée de commandes de pression indépendantes pour chaque station, vous permettant ainsi de ne faire aucun compromis entre la brillance du marquage et la précision de la découpe.
Dernier conseil : notez vos réglages de pression, de température et de registre pour chaque type de papier. Au fil du temps, vous constituerez une base de données de configuration qui transformera un changement de format de 45 minutes en une routine de 15 minutes.





 English
 Français
 Español
 Português
 عربي