
Comment une machine de marquage à chaud transfère la feuille métallique
Avez-vous déjà déballé un parfum de luxe ou une invitation de mariage et senti le logo en relief, scintillant ? Cet éclat métallique n’est ni de la peinture ni de l’encre : il s’agit d’une fine couche de feuille métallique, transférée par un procédé de thermocollage de haute précision. Derrière cet effet se cache un équipement qui combine chaleur, pression et timing. Mais comment transforme-t-il exactement une simple feuille en un chef-d’œuvre d’élégance ? Examinons pas à pas les principes physiques et mécaniques qui sous-tendent ce processus.
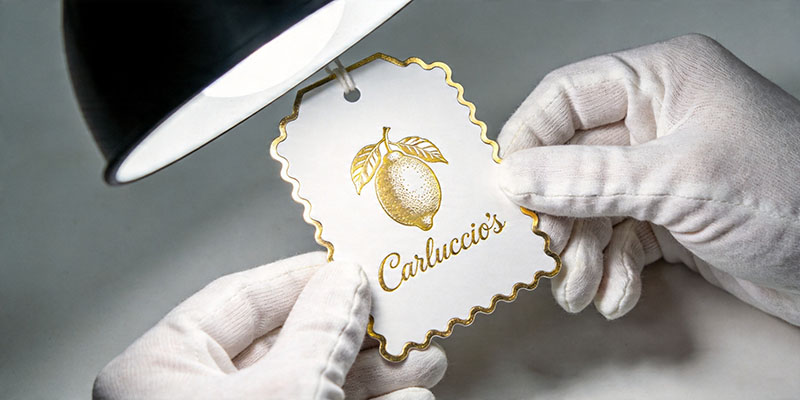
Principe de base : Chaleur + Pression + Temps de maintien
Le transfert par feuille repose essentiellement sur trois variables : la température, la force et la durée de contact. Le matériau que nous appelons « feuille » est en réalité un assemblage multicouche : un support en polyester, une couche de démoulage, une couche de couleur (ou métallique) et un adhésif thermosensible. Lorsqu’une matrice (ou plaque) chauffée presse la feuille contre un substrat, l’adhésif fond et se fixe à la surface. Après une fraction de seconde, le support est retiré, laissant apparaître la couche colorée précisément à l’endroit du contact avec la matrice.
Ce procédé paraît simple, mais l'obtention de résultats nets et homogènes exige un contrôle rigoureux de chaque variable. Nombreux sont ceux qui pensent qu'une chaleur plus intense ou une pression plus longue améliorent systématiquement l'adhérence ; or, c'est l'un des moyens les plus rapides de provoquer des traces ou des déchirures du film.
Étape par étape : de la matrice au produit fini
Un processus de transfert industriel typique se déroule en cinq étapes. Comprendre chacune d'elles vous aide à résoudre les problèmes et à optimiser la production.
1. Préparation de la matrice
Le poinçon (généralement en laiton, magnésium ou cuivre) est gravé ou incisé selon le motif souhaité. Pour les traits fins ou les petits caractères, on peut utiliser de l'acier trempé. La profondeur et la netteté du poinçon influent directement sur la qualité du détachement de la feuille. Un poinçon peu profond produit des bords flous ; un poinçon trop incisé peut entailler la feuille prématurément.
2. Chauffage de la matrice
La matrice est chauffée à une température précise, généralement entre 90 °C et 180 °C, selon le type de feuille métallique et le support. Par exemple, une feuille métallique dorée sur papier couché fonctionne de manière optimale entre 110 °C et 130 °C, tandis qu'un carton non couché peut nécessiter jusqu'à 140 °C. La stabilité de la température est essentielle : des fluctuations de ±5 °C peuvent entraîner un transfert incomplet ou brûler l'adhésif.
Si vous souhaitez voir comment sont conçus les modules de contrôle de température avancés, cliquez ici pour un aperçu technique .
3. Positionnement du substrat et de la feuille
Le support (papier, plastique, cuir, etc.) est placé sur la table d'impression, et un rouleau de film est inséré entre la matrice et le support, la face adhésive étant orientée vers le bas. Sur les machines à plat, la feuille entière est pressée en une seule fois ; sur les systèmes rotatifs, le film défile en continu.
4. Pression et maintien
La matrice chauffée descend (ou le plateau s'élève) pour appliquer une pression, généralement de 2 à 10 tonnes selon la surface. La matrice reste en contact pendant un temps de maintien de 0,2 à 1,5 seconde. À ce moment précis, l'adhésif se liquéfie et adhère au substrat, tandis que la couche de couleur se détache du support.
5. Retirer le support
Une fois la matrice rétractée, le support de déchets (le film polyester) est retiré. Cette opération peut être effectuée immédiatement (retrait à chaud) ou après un léger refroidissement (retrait à froid). Le retrait à chaud convient à la plupart des papiers et permet une impression rapide ; le retrait à froid est parfois utilisé pour les plastiques délicats ou les cartons épais afin d’éviter toute déformation du support.
Paramètres clés qui font toute la différence pour votre transfert
Conformément aux normes industrielles (ASTM F2029 – norme relative aux essais de thermoscellage), ces trois paramètres sont interdépendants. Modifier l'un d'eux sans ajuster les autres entraîne souvent des défauts. Analysons des exemples concrets.
| Paramètre | Trop bas | Trop haut | Plage optimale (papier) |
|---|---|---|---|
| Température | Transfert incomplet, irrégulier | Saignement, feuille d'aluminium collée à la matrice | 100–150 °C |
| Pression | Adhérence faible, se raye facilement. | Écrasement du substrat, découpe de la feuille | 3 à 6 tonnes (pour une surface A4) |
| Temps de séjour | Adhésion incohérente | Adhésif brûlé, effet fantôme | 0,4–0,8 s |
Un important transformateur d'emballages a récemment indiqué qu'après avoir calibré son temps de maintien de 1,2 s à 0,6 s (tout en augmentant la température de 10 °C), ses déchets de film ont diminué de 22 % et son débit a augmenté de 35 %. C'est ce type d'interaction qui explique pourquoi les systèmes modernes proposent des profils programmables plutôt que des réglages fixes.
Pour découvrir comment les profils de pression et de température programmables sont mis en œuvre dans les équipements industriels, consultez cette ressource .
Erreurs courantes et comment les éviter
Même les opérateurs expérimentés rencontrent parfois des problèmes récurrents. Voici trois pièges fréquents :
Erreur n°1 : Utiliser la même température pour toutes les couleurs de feuille métallique.
Les pigments et compositions métalliques absorbent la chaleur différemment. La feuille d'argent nécessite souvent une température de 10 à 15 °C supérieure à celle de l'or pour obtenir le même brillant. Demandez toujours les fiches techniques à votre fournisseur de feuilles métalliques.
Erreur n°2 : Négliger la pression de préparation.
Une hauteur de plateau irrégulière ou une plaque de contrepoids usée engendrent des variations de pression sur la feuille. C'est pourquoi les équipements haut de gamme intègrent des capteurs de pression numériques ou un système d'équilibrage hydraulique. Un contrôle simple : placez du papier carbone entre la matrice et une feuille plane, puis abaissez la tête d'impression ; les taches ainsi formées révèlent les zones de pression plus ou moins importantes.
Erreur n°3 : Oublier de nettoyer la matrice.
Après des centaines de cycles, des résidus de colle ou de poussière de papier s'accumulent et forment une couche isolante. Cela abaisse la température effective de la matrice de 5 à 20 °C. Un nettoyage à l'aide d'une brosse en laiton souple et d'un solvant approprié toutes les 2 000 à 3 000 impressions permet de rétablir la régularité de l'impression.
Considérations avancées : Types de machines et leurs caractéristiques de transfert
Les équipements de transfert ne fonctionnent pas tous de la même manière. Leur conception mécanique influe sur la façon dont la chaleur et la pression sont appliquées, ce qui affecte la qualité des différents substrats.
Presses à plat – La matrice est appliquée contre une surface plane. Elles offrent une pression élevée et sont idéales pour les matériaux épais et rigides (par exemple, les couvertures de livres, les boîtes rigides). Cependant, toute la surface étant en contact simultanément, la moindre irrégularité entraîne une variation de pression.
Presses rotatives (à cylindre) – Un cylindre chauffé roule sur la feuille et le support. Ce procédé assure un mouvement continu et une pression uniforme, idéal pour les longs tirages sur films souples ou papier. Le temps de maintien étant plus court, la précision de la température devient encore plus cruciale.
Systèmes combinés – Certaines solutions modernes permettent d'utiliser des modules à plat et rotatifs interchangeables au sein d'un même châssis. Cette flexibilité permet à un atelier d'impression de traiter des articles en cuir en petites séries le matin et des paquets de cigarettes en grandes séries l'après-midi.
Pour découvrir plus en détail les conceptions modulaires qui s'adaptent à différents substrats, consultez les dernières configurations ici .
Quand une configuration standard ne suffit pas
Avec la diversification croissante des applications (feuilles holographiques sur carton recyclé, microtextes de sécurité, etc.), les exigences imposées à vos équipements augmentent. Vous pourriez avoir besoin d'une uniformité de température plus stricte (±1 °C sur toute la matrice), d'un contrôle de pression servo-commandé avec une réponse en millisecondes, ou d'une alimentation automatisée de la feuille avec régulation de tension pour éviter les plis.
Si vous travaillez fréquemment avec des matériaux complexes ou traitez des commandes en gros volumes, investir dans des machines spécialisées est rapidement rentable. Une imprimerie d'étiquettes de taille moyenne dans l'Ohio est passée d'une presse ancienne et usée à un système à commande numérique, réduisant ainsi son temps de réglage de 45 à 12 minutes par tâche. Son taux de rebut a chuté de 8 % à moins de 1,5 %.
Pour obtenir des résultats professionnels, il faut commencer par une base solide.
Comprendre les principes scientifiques du transfert par feuille d'aluminium est une première étape essentielle. Mais pour appliquer ces connaissances de manière fiable, poste après poste, il faut un équipement capable de traduire la théorie en un résultat constant. Des zones de température stables, une pression constante à 0,1 mm près et un châssis suffisamment rigide pour éviter toute flexion : ce ne sont pas des options, mais les conditions indispensables à une production rentable.
Que vous souhaitiez moderniser votre presse manuelle ou ajouter des capacités de dorure à chaud, vous avez besoin d'un partenaire qui maîtrise à la fois le processus et les défis pratiques de l'exploitation quotidienne. GuoWang conçoit des solutions de transfert thermique depuis plus de vingt ans, en intégrant les retours d'expérience de milliers de professionnels de l'emballage à travers le monde.
Si vous souhaitez abandonner les approximations et obtenir une application de feuille métallique de haute qualité et prévisible à chaque fois, prenez quelques minutes pour découvrir les systèmes disponibles et leurs spécifications techniques . Vous y trouverez des fiches techniques détaillées, des études de cas et un outil de comparaison qui vous aidera à choisir le modèle adapté à votre mélange de substrats et au volume requis.
Vous avez rencontré des difficultés avec un défaut spécifique de la feuille d'aluminium, comme des piqûres ou un effilochage des bords ? N'hésitez pas à laisser un commentaire ; nous serons ravis de partager des organigrammes de dépannage ciblés.
Références et lectures complémentaires
-
ASTM F2029-16(2021) – Pratiques normalisées pour la fabrication de scellés thermiques en vue de la détermination de la thermoscellabilité.
-
Association des feuilles et effets spéciaux (FSEA) – Bulletin technique n° 14 : Paramètres de marquage à chaud.
-
Entretien avec un responsable de production dans une usine de boîtes pliantes du Midwest (anonyme à sa demande).
Avertissement : Les données de performance sont données à titre indicatif. Les résultats réels dépendent du substrat, du type de film et des conditions d’utilisation. Il est impératif de réaliser des essais avant toute production en série.





 English
 Français
 Español
 Português
 عربي