
Machine à estamper à plat vs machine à estamper rotative
Tous les responsables de production se souviennent de cette mésaventure : la dorure à chaud du coffret de luxe était impeccable sur l’épreuve, mais à l’impression, la bordure complexe se déchirait sans cesse. La machine tournait lentement. La température semblait instable. Trois heures plus tard, vous aviez 500 feuilles utilisables et une montagne de déchets.
Ce type de situation révèle généralement un choix fondamental en matière d'équipement : marquage à plat ou marquage rotatif. Ces deux technologies appliquent une feuille métallique ou pigmentée sur un support, mais leur fonctionnement mécanique est totalement différent. Comprendre les compromis pratiques, et non se contenter des arguments marketing, permet d'économiser des dizaines de milliers de dollars en coûts d'exploitation sur deux ans.
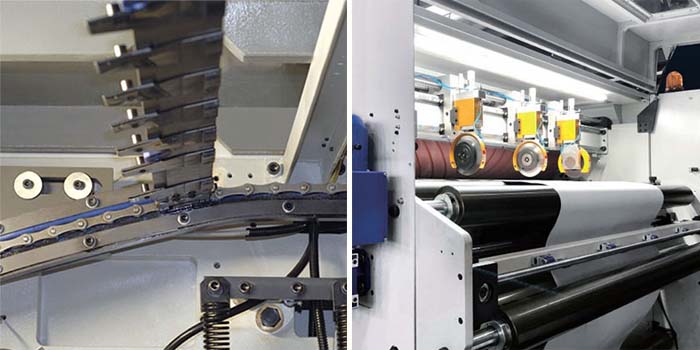
La principale différence mécanique (et pourquoi elle est importante sur le terrain)
Une presse à plat utilise une matrice chauffée montée sur un plateau oscillant. Le support s'immobilise lorsque la matrice frappe la feuille d'aluminium et le papier. Imaginez un mouvement d'estampage puissant et précis. Une machine rotative, en revanche, utilise une matrice cylindrique qui tourne contre un cylindre d'impression. Le support se déplace en continu et la feuille d'aluminium est transférée par contact.
Cette différence engendre quatre distinctions concrètes :
| Fonctionnalité | Emboutissage à plat | Estampage rotatif |
|---|---|---|
| Vitesse maximale (feuilles/heure) | 3 000 – 5 000 | 8 000 – 12 000+ |
| Coût de l'outillage (initial) | Inférieur (matrice plate simple) | Supérieur (matrice/manchon incurvé) |
| Temps d'installation | 15 à 30 minutes | 45 à 90 minutes |
| Idéal pour... | tirages courts, gaufrage profond, papiers épais | Longues séries, traits fins, films minces |
Là où le transport sur plateau domine encore
D'après les opérateurs de plusieurs usines de boîtes pliantes de taille moyenne, les machines à plat excellent dans trois cas précis. Premièrement, le gaufrage à chaud. Le temps de maintien – les secondes pendant lesquelles la matrice s'imprime sur le support – crée une impression plus profonde et plus tactile. Le mouvement de roulement des machines rotatives atténue légèrement cet effet.
Deuxièmement, les supports épais ou rigides. Les cartons de plus de 24 points ou les papiers spéciaux à forte teneur en coton s'adaptent mieux à l'impression à plat. Le mouvement d'arrêt et de frappe élimine le risque de flexion du support autour du cylindre rotatif.
Troisièmement, les petites séries à changement rapide. Un atelier produisant de 500 à 2 000 feuilles de faire-part de mariage personnalisés ou d’étiquettes de whisky en édition limitée passera plus de temps à préparer une ligne rotative qu’à l’utiliser. Le coût de l’outillage par commande rend également l’impression à plat plus avantageuse économiquement dans ce cas.
Une erreur fréquente : pousser une presse à plat au-delà de 4 000 impressions par heure de façon constante. La chaleur s’accumule sur le plateau. La matrice se dilate de façon irrégulière. On observe alors un transfert partiel de la feuille d’aluminium près des bords. De nombreux ateliers expérimentés programment les travaux sur presse à plat avec un temps de refroidissement de 30 minutes après chaque tranche de 90 minutes de fonctionnement — une perte d’efficacité qu’une presse rotative permet d’éviter.
L'avantage de vitesse du Rotary
L'emboutissage rotatif excelle dans le conditionnement à grand volume : pensez aux boîtes pharmaceutiques, aux étuis cosmétiques ou aux porte-bouteilles de bière haut de gamme produits à plus de 500 000 unités. Le mouvement continu élimine l'inertie des arrêts et redémarrages, ce qui réduit l'usure du système d'entraînement.
Cependant, l'outillage nécessite un rectification de précision pour épouser la courbure du cylindre. Une erreur de 0,1 mm dans le rayon de la matrice engendre une pression inégale sur toute la largeur de la bande. Résultat ? La feuille est manquante du côté gauche et sur-pressée du côté droit.
Une autre réalité opérationnelle rarement évoquée : la mise en place d’une presse rotative exige deux techniciens qualifiés, l’un pour l’alignement de la matrice, l’autre pour le système de tension du film. Une presse à plat peut souvent être mise en place par un seul opérateur expérimenté. Cette différence de main-d’œuvre est importante pour les petits ateliers de finition.
D’après un rapport de 2023 sur l’efficacité de la finition (note technique de la SGIA), les ateliers traitant des volumes de travaux mixtes ont constaté une augmentation de 22 % de leur efficacité globale des équipements (OEE) lorsqu’ils utilisaient une presse à plat pour les travaux de moins de 8 000 feuilles et une presse rotative pour les travaux de plus de 15 000 feuilles. La « zone grise » entre 8 000 et 15 000 feuilles a suscité le plus de débats.
Le cadre décisionnel
Posez-vous trois questions avant d'acheter :
-
Quelle est la longueur moyenne de vos tirages ? Si 70 % des travaux font moins de 10 000 feuilles, une presse à plat de haute qualité avec retrait automatique de la feuille d’aluminium offrira un meilleur retour sur investissement. Si la plupart des tirages dépassent 20 000 feuilles, une presse rotative est rentabilisée en moins de 18 mois.
-
Avez-vous besoin d'un microtexte ou d'un repérage ultra-précis ? La gravure rotative garantit des lignes de 0,2 mm avec précision. La gravure à plat, en dessous de 0,3 mm, présente des risques en raison des chocs verticaux.
-
Quelle est la spécialité de votre fabricant de matrices ? Certaines régions possèdent d'excellents graveurs à plat, mais de piètres fournisseurs de machines rotatives. Les délais de livraison des outils et le manque de support technique local l'emportent souvent sur les avantages théoriques.
Pour les opérations mixtes, de nombreux responsables de finition utilisent désormais une presse à plat comme machine principale et sous-traitent les travaux de pressage rotatif de grande envergure. D'autres conservent une ligne de pressage rotatif pour les travaux de base en grande série et utilisent une presse à plat pour les prototypes, les échantillons et les petites séries personnalisées.
Les réalités de l'entretien que les débutants ignorent
Les presses à plat nécessitent une inspection mensuelle de la tringlerie et du parallélisme du plateau. Un décalage de 0,05 mm entraîne un estampage irrégulier. Les presses rotatives requièrent une inspection trimestrielle des roulements du cylindre et un étalonnage du frein de déroulement de la feuille. Ces opérations ne présentent pas de difficultés particulières, mais chacune requiert un stock de pièces détachées différent.
Symptôme de défaillance fréquent : sur une presse à plat, si la feuille se déchire régulièrement au même endroit, vérifiez la présence d’une bavure sur le bord de la matrice. Sur une presse rotative, des déchirures intermittentes indiquent généralement une fuite d’huile au niveau de l’amortisseur du bras de tension de la feuille.
Transition en douceur vers des solutions sur mesure
Si votre atelier gère à la fois des emballages personnalisés en petites séries et des commandes récurrentes en volumes moyens, une conception modulaire permettant des mises à niveau ultérieures pourrait vous être avantageuse. Comprendre le fonctionnement des différents châssis de machines en matière de répartition de la chaleur et d'enfilage de la feuille d'aluminium peut vous faire gagner des mois de formation pour vos opérateurs. Dans les environnements de production où les changements de production ont lieu plusieurs fois par poste, l'accès à des spécifications techniques détaillées et à des schémas d'implantation facilite la planification de l'espace au sol et des besoins en air comprimé. Vous pouvez explorer les options de configuration et la documentation technique [ Voir les configurations de produits ] disponibles pour les systèmes conçus pour une gestion flexible des volumes.
Recommandation finale basée sur de vrais magasins
Pour une jeune entreprise de finition ou une imprimerie commerciale qui intègre le marquage à chaud, commencez par une presse à plat. Son coût d'entrée plus bas, son outillage simplifié et sa facilité de mise en route permettent aux opérateurs de gagner en confiance. Passez à une presse rotative lorsque vous aurez décroché deux contrats à long terme dépassant 50 000 feuilles par mois.
Pour un transformateur établi qui remplace un équipement vieillissant, calculez la répartition de vos travaux actuels. Si les travaux sur plateaux occupent la machine 60 % du temps mais ne génèrent que 40 % du chiffre d'affaires, envisagez l'acquisition d'un plateau plus récent avec des fonctionnalités de préparation plus rapides plutôt que de changer de technologie.
La pire décision consiste à acheter une machine rotative pour sa vitesse, mais à l'utiliser principalement pour des travaux courts : vous payez pour une capacité que vous n'utilisez jamais, et le temps de préparation plus long réduit votre marge.
Avertissement : Les performances indiquées sont basées sur des conditions industrielles standard (23 °C, 45 % d’humidité relative, support couché de 80 lb, feuille standard). Les résultats réels dépendent du substrat, de la complexité de la puce et du savoir-faire de l’opérateur. Consultez les paramètres de l’équipement pour connaître les tolérances spécifiques.





 English
 Français
 Español
 Português
 عربي