
Une machine de marquage à chaud peut-elle maintenir un hologramme exactement dans la même position sur un carton après 8 heures de fonctionnement continu ?
Une usine pharmaceutique a lancé une production d'étiquettes de sécurité. L'hologramme devait être parfaitement positionné dans une fenêtre découpée sur chaque boîte. Les 500 premières feuilles ont passé le contrôle qualité. À midi, la feuille avait dérivé de 0,2 mm. En fin de poste, la pile de rebuts contenait 12 000 boîtes inutilisables. La presse ne disposait d'aucun système de compensation de la dilatation thermique dans l'alimentation en feuille.
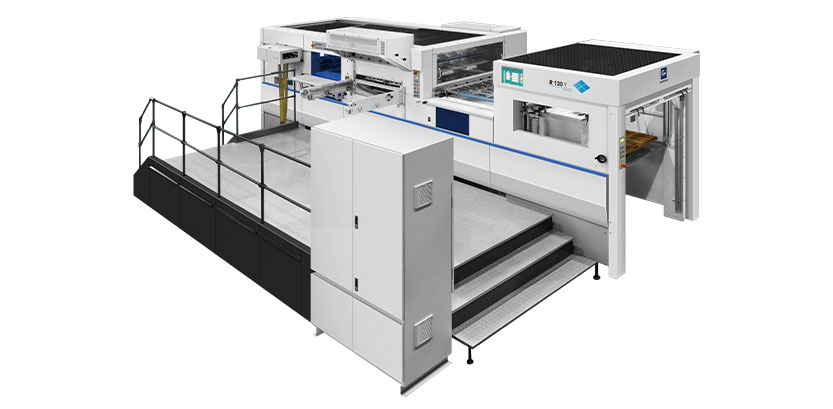
Ce décalage n'est pas inévitable. Une machine de marquage à chaud conçue pour le positionnement d'hologrammes et la découpe de précision utilise six axes servo-commandés indépendants qui maintiennent le repérage malgré les variations de température. Le système intégré GUOWANG contrôle également la consommation de film, arrête la presse avant épuisement du rouleau et ajuste la pression de marquage par incréments de 0,01 mm via un écran tactile. Ce guide explique comment 20 zones de chauffe, un alimentateur continu de 1 600 mm et une conception en une seule passe (marquage et découpe) éliminent le décalage qui compromet les productions de grande série.
Six essieux à servo-film indépendants – pourquoi le manque d'un rouleau ne devrait pas bloquer les cinq autres
Un emballage de luxe nécessite souvent plusieurs applications de dorure à chaud par feuille. Un coffret de parfum peut comporter un logo doré, un sceau de sécurité holographique et une bordure décorative métallique. Sur une presse conventionnelle, chaque rouleau de dorure est alimenté par un arbre commun ou un système de freinage fixe. Lorsqu'un rouleau est presque vide, sa tension se modifie, ce qui affecte le repérage de tous les autres.
La plateforme GUOWANG intègre jusqu'à six servomoteurs Yaskawa , chacun contrôlant un axe d'entraînement de feuille indépendant. Chaque moteur entraîne sa propre feuille selon une longueur et une courbe d'accélération programmées. Le système surveille la quantité de feuille restante sur chaque rouleau et déclenche une alarme de niveau insuffisant . Lorsqu'un rouleau atteint le niveau minimum défini, la presse peut s'arrêter après la feuille en cours ou terminer la pile, sans que les cinq autres axes ne se dérèglent.
Pour une production comportant six marquages à chaud différents par feuille, ce contrôle indépendant permet à l'opérateur de changer un rouleau sans avoir à recalibrer l'ensemble de la production. Le risque de panne (hologramme manquant sur la dernière feuille) devient ainsi impossible.
Comment le système servo compense la dilatation thermique
Les rouleaux d'entraînement de la feuille se dilatent lorsque la presse fonctionne pendant des heures. Un rouleau en acier, chauffé de 20 °C à 40 °C, s'allonge de quelques centièmes de millimètre, modifiant ainsi la longueur de traction effective par cycle. Un système d'embrayage-frein classique ne compense pas ce phénomène. À chaque cycle, le repérage dérive légèrement jusqu'à ce que l'hologramme soit visiblement mal positionné.
Un servomoteur avec retour d'information par codeur en boucle fermée mesure la rotation réelle de chaque axe et ajuste la longueur de tirage suivante en fonction de la longueur programmée, indépendamment du diamètre du rouleau ou de la température. La presse maintient un repérage de ±0,075 mm sur plus de 50 000 feuilles.
Réglage de la pression par 0,01 mm : ce réglage détermine si un logo en relief a une apparence haut de gamme ou une simple bosse.
La profondeur du gaufrage n'est pas un réglage binaire « assez profond ou pas assez ». Sur un carton fin, une pression trop faible laisse une légère empreinte qui disparaît au pliage. Une pression trop forte fissure les fibres du papier, créant une ligne blanche que l'impression ne peut pas masquer.
La machine automatique de marquage à chaud et de découpe GUOWANG ajuste la pression par incréments de 0,01 mm via un écran tactile . Cette précision est supérieure à l'épaisseur d'une feuille de papier de 80 g/m². Pour un logo de marque embossé sur un carton de 400 g/m², une précision de 0,01 mm permet à l'opérateur de régler précisément la profondeur pour obtenir un trait d'ombre net, sans risquer de craqueler le verso.
Pourquoi la dérive des presses mécaniques à bascule vous coûte à chaque quart de travail
Une presse à genouillère mécanique utilise un système de biellettes qui multiplie la force en fin de course. Ce système présente des points d'usure. Après 1 000 heures de fonctionnement, des jeux apparaissent au niveau des axes. La pression effective sur le plateau varie de 0,05 à 0,10 mm sans modification du réglage. Les opérateurs compensent ce jeu en augmentant la butée mécanique, ce qui accélère encore l'usure.
Un système de pression hydraulique ou servo-commandé, avec affichage numérique et surveillance en temps réel, maintient la consigne indépendamment de l'usure des articulations. Le système GUOWANG alerte l'opérateur lorsque la pression s'écarte de plus d'une tolérance programmée, et la presse s'arrête avant la production de pièces non conformes.
Vingt zones de chauffe : comment une feuille d’aluminium pleine longueur passe d’un résultat inégal à un résultat parfait
Le centre d'un plateau en acier chauffe plus vite que les bords. Sur une plaque de 1000 × 700 mm, l'écart de température entre le centre et le bord peut atteindre 15 °C au démarrage. Un motif de feuille à fond perdu, couvrant la majeure partie de la feuille, sera parfaitement transféré au centre mais présentera des défauts sur les bords si la presse ne possède que deux ou trois zones de chauffe.
La presse GUOWANG divise le plateau en 20 zones de température contrôlées indépendamment . Chaque zone est équipée d'un thermocouple et d'un relais statique. L'interface homme-machine (IHM) de 19 pouces affiche les 20 relevés. L'opérateur définit un profil de température (zones plus froides au centre, zones plus chaudes en périphérie) afin de compenser les variations thermiques du plateau. Une fois paramétré, le système maintient chaque zone à ±1 °C près.
| Article de presse | Ce que cela fait sur le long terme |
|---|---|
| 20 zones de chauffage contrôlées indépendamment | Adhésion uniforme de la feuille d'aluminium d'un bord à l'autre, sans angles morts |
| Réglage de la pression de 0,01 mm | Profondeur de gaufrage constante de la feuille 1 à la feuille 50 000 |
| Six essieux servo indépendants | Surveillance individuelle des rouleaux ; la fin de la production d'un rouleau n'affecte pas les autres. |
| Alarme de niveau de film restant avec arrêt automatique | Aucun timbre incomplet en fin de rouleau |
| Hauteur de pile de 1600 mm avec alimentation continue | Recharger le papier sans arrêter la presse |
Un seul passage, pas trois – c’est là que se cache le véritable gain de productivité
La fabrication d'un emballage cosmétique nécessite un marquage à chaud (marque), un gaufrage (texture) et une découpe (fenêtre et forme). Sur des machines distinctes, cela représente trois étapes. Chaque étape implique des manipulations supplémentaires, un stockage entre les opérations et un risque de défaut d'alignement. Le marquage à chaud peut être parfait, mais si la découpe est décalée de 0,2 mm, l'emballage entier est bon pour la casse.
La presse intégrée GUOWANG réalise les trois opérations en un seul passage . La feuille est alignée une seule fois avec le bord de la pince. Le poste de dorure à chaud effectue le marquage, le poste de gaufrage crée la texture et le poste de découpe découpe la forme. La précision d'alignement entre le marquage et la découpe est de ±0,075 mm (±0,20 mm pour le marquage d'hologrammes). Pour un tirage de 100 000 cartons, la suppression de deux passages réduit le temps de production total d'environ 65 % et élimine les rayures et la poussière dues à la manipulation entre les passages.
Ce que vous apporte concrètement la spécification de registre ±0,075 mm
Un emballage cartonné avec une fenêtre découpée et un liseré métallisé révèle immédiatement tout défaut d'alignement. Un décalage de 0,2 mm donne l'impression d'un liseré asymétrique. Un décalage de 0,5 mm crée des bandes visibles de carton non métallisé. À 0,075 mm, le défaut est imperceptible à l'œil nu. L'emballage conserve une apparence haut de gamme et le client accepte la livraison.
La hauteur de pile de 1600 mm qui permet à une presse de fonctionner pendant la pause déjeuner
Un faible niveau de papier dans l'alimentation oblige l'opérateur à s'arrêter toutes les 20 à 30 minutes pour recharger. Chaque arrêt entraîne une perte de production de 60 secondes. Sur un poste de huit heures, cela représente 16 à 24 minutes d'arrêt, totalement évitables.
La hauteur de pile maximale de cette presse est de 1 600 mm . Pour une épaisseur de carton standard (0,4 à 0,6 mm), cela représente environ 2 500 à 3 500 feuilles. À une cadence de 5 000 feuilles par heure, la pile fonctionne pendant 30 à 40 minutes avant de nécessiter un rechargement. De plus, la presse est équipée d'un système de préchargement sur rails . L'opérateur place la pile suivante sur un chariot en attente pendant que la presse prélève les feuilles de la pile en cours. Lorsque celle-ci est vide, le chariot se met en place sans arrêter la presse. Le rechargement d'une pile n'entraîne aucun temps d'arrêt.
Pourquoi la hauteur du tas influe sur la régularité de l'alimentation, et pas seulement sur la durée d'exécution
Une pile importante exerce une pression sur les feuilles inférieures. Le frottement entre les feuilles varie à mesure que la hauteur de la pile diminue. Sur une presse sans compensation active de la pression de la pile, l'alimentation des feuilles supérieures diffère de celle des feuilles inférieures, ce qui entraîne un décalage du repérage tout au long du tirage. L'alimentateur GUOWANG utilise un système de soufflage d'air réglable et des plaques de séparation qui compensent automatiquement les variations de hauteur de la pile. L'opérateur règle le volume d'air une seule fois, et la presse assure une alimentation régulière de la première à la dernière feuille.
Trois erreurs qu'un responsable de production a appris à ne plus commettre après être passé à une presse intégrée
La première erreur a été d'acheter des machines de dorure à chaud et de découpe séparées pour un même format de feuille. La machine de dorure restait inactive pendant que la découpeuse fonctionnait, et inversement. Cela immobilisait des capitaux dans deux machines, occupait de l'espace au sol et nécessitait deux formations d'opérateurs. La presse intégrée a remplacé ces deux éléments par une seule machine, un seul emplacement et un seul opérateur.
La seconde erreur a consisté à se fier aux indications de longueur du rouleau de film métallisé. Un rouleau marqué « 200 mètres » contient souvent 195 mètres, plus une pièce de raccord. L'opérateur, croyant qu'il restait 10 mètres, s'est éloigné. La presse s'est retrouvée à court de film pendant l'estampage, produisant 50 feuilles incomplètes avant que quiconque ne s'en aperçoive. L'alarme de niveau de film restant sur la presse intégrée évite ce problème en mesurant la longueur réelle, et non celle indiquée sur l'étiquette du fabricant.
La troisième erreur a consisté à ignorer le système de chauffage à 20 zones lors du changement de format. L'opérateur a réglé l'ensemble du plateau à 120 °C pour une impression qui fonctionnait parfaitement sur une presse à 3 zones. Le centre a surchauffé et le papier a brûlé. La solution – l'utilisation du profil de production enregistré qui réglait les zones centrales à une température plus basse et les zones périphériques à une température plus élevée – a permis de transformer une production initialement prévue pour être rebutée en une impression réussie.
Où la machine automatique de marquage à chaud et de découpe s'intègre-t-elle dans une ligne d'emballage à haut volume ?
GUOWANG conçoit cette plateforme intégrée dans une usine de 160 000 m² et détient plus de 100 brevets. La presse utilise des servomoteurs Yaskawa pour les six axes de la feuille, une commande par automate programmable Siemens et un système pneumatique SMC. Elle est certifiée ISO 9001 et CE, et bénéficie d’une assistance au diagnostic à distance et d’une ingénierie sur site grâce au réseau mondial de GUOWANG.
Cette machine produit des étuis cosmétiques, des boîtes pliantes pharmaceutiques, des cartes de vœux, des étiquettes de vin, des emballages de sécurité holographiques et des boîtes de confiserie où la feuille d'aluminium et la découpe doivent être parfaitement alignées sur chaque emballage. Les profils de production enregistrés reprennent tous les paramètres (20 températures de zone, six longueurs de tirage de la feuille d'aluminium, réglage de la pression et débit d'air d'alimentation), simplifiant ainsi les commandes répétées : il suffit de sélectionner un nom sur un écran.
Pour une machine de marquage à chaud qui élimine la dérive, les surprises liées à l'absence de feuille et les passages supplémentaires, le système intégré GUOWANG offre un repérage de 0,075 mm entre le marquage et la découpe, des alarmes automatisées de feuille restante et un alimentateur continu qui assure le fonctionnement de la presse tout au long du quart de travail.
【Demander un devis à GUOWANG】
Contactez GUOWANG en précisant la taille maximale de vos feuilles, votre volume annuel de marquage à chaud et si vous utilisez des hologrammes ou un marquage à chaud standard afin d'obtenir une recommandation de machine.





 English
 Français
 Español
 Português
 عربي