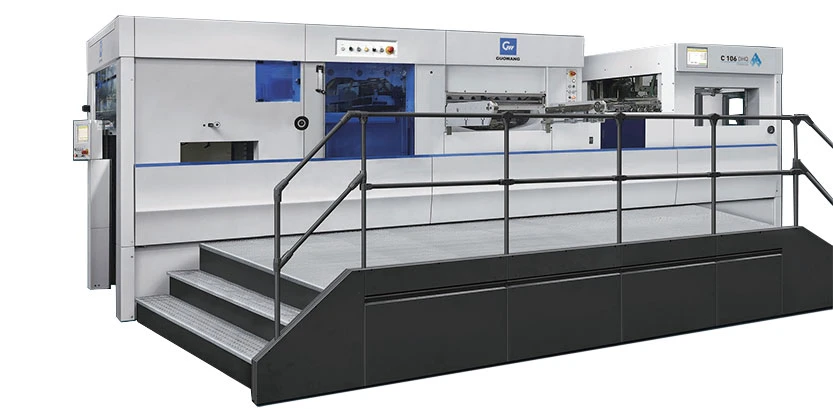
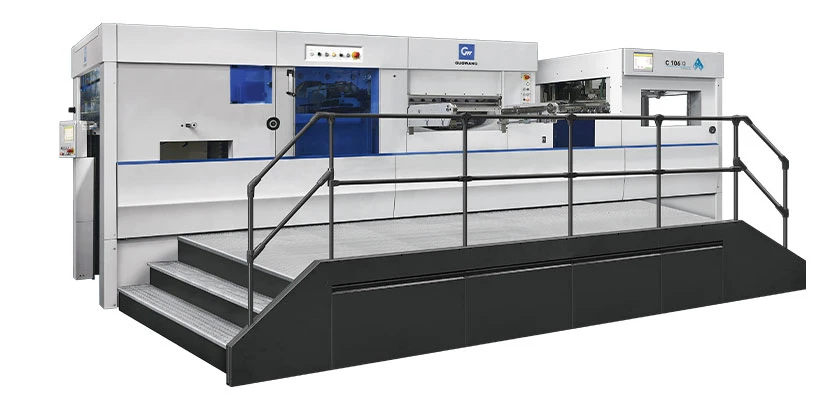
| Catégorie | C106DHQ |
| Format du papier | Min. 450×370 mm
Max. 1060×760 mm |
| Spécifications du papier | Carton : 0,1–3 mm
Carton ondulé : ≤ 4 mm
Carton blanc : 90–2000 g/m² |
| Format de découpe maximal | 1045×745mm |
| marge de préhension | 9-17 mm |
| Pression de découpe maximale | 550t |
| Vitesse de découpe maximale | 6000 s/h |
| Précision de découpe | ≤±0,075 mm |
| Zones de chauffage | 6 zones de chauffage, température de chauffage 20–120°C |
| Dimensions intérieures de la chambre de découpe | 1100×770 mm |
| Hauteur de la pile d'alimentation (palette comprise) | 1550 mm |
| Hauteur de la pile de livraison (palette comprise) | 1350 mm |
| Besoins en air | 6-8 bar ; 200 L/min |
| Puissance du moteur principal | 15 kW |
| Puissance totale maximale | 43 kW |
| Poids total | 22 tonnes |
| Dimensions générales | 6264×4350×2580mm |
Unité d'alimentation
1. Alimentateur de haute qualité, 4 ventouses pour l'aspiration du papier et 4 ventouses pour l'alimentation du papier, assurant une alimentation du papier stable et rapide.
2. Le réglage du système d'alimentation papier est similaire à celui du système d'alimentation papier de la machine Heidelberg, ce qui permet aux opérateurs de s'y familiariser plus rapidement.
3. Le rail de guidage de pré-empilage d'alimentation en papier permet aux opérateurs d'alimenter rapidement et précisément la table d'alimentation en papier avec le papier empilé.
4. Le dispositif de changement de papier continu permet un fonctionnement constant de la machine pendant la production. Il n'est pas nécessaire d'arrêter la machine pour le chargement du papier.
5. La fonction de pied anti-pression de la table d'alimentation en papier est optionnelle afin d'assurer efficacement la sécurité des opérateurs.
Unité de découpe
1. La pression de découpe est contrôlée par un servomoteur. Elle est ainsi précise et stable. Parallèlement, un réglage précis de la pression est possible grâce aux boutons de l'écran tactile. La précision du réglage est de 0,01 mm.
2. Le cadre et la plaque inférieure de découpe sont verrouillés par des vérins SMC japonais, ce qui permet aux opérateurs d'éviter tout problème de verrouillage et de réduire ainsi les pertes dues à une erreur humaine.
3. Le cadre de découpe adopte une méthode d'installation de plaque de positionnement rapide sur la ligne centrale, de sorte que les opérateurs n'ont plus besoin de tenir compte des positions gauche et droite de la plaque de découpe lors de l'installation de celle-ci.
4. La plaque de découpe peut également être installée avec des plaques de découpe de taille non standard à l'aide d'outils auxiliaires, ce qui permet aux clients d'utiliser facilement des plaques de découpe de différents modèles.
5. La barre de dents adopte une structure de barre de dents réglable, ce qui permet aux opérateurs de maintenir la précision de production de la machine pendant son utilisation.
Unité de marquage à chaud
1. La plaque chauffante est composée de deux plaques chauffantes, séparées par un espace afin d'éviter toute déformation due à la dilatation thermique. 20 zones de température indépendantes.
2. Grâce à l'adoption d'un capteur de température de haute précision, d'un contrôleur de température PLC Omron et d'un mode de contrôle PID, la précision de contrôle de la température peut atteindre ±2ºC.
3. Zone de température de chauffage indépendante. La régulation de la température de chaque zone peut être activée indépendamment selon les besoins, ce qui permet de réaliser des économies d'électricité.
Unité de décapage
1. L'installation du panneau d'évacuation des déchets central adopte la méthode d'installation rapide de positionnement sur la ligne centrale, permettant ainsi à l'opérateur d'installer rapidement le panneau d'évacuation des déchets, de réduire le temps de préparation au démarrage et d'améliorer l'efficacité du changement de commande.
2. Relevez manuellement le cadre supérieur d'évacuation des déchets pour choisir si vous souhaitez utiliser la fonction d'évacuation des déchets.
3. Tous les outils d'élimination des déchets sont produits en standard et peuvent être remplacés par des machines d'autres marques.
Unité de livraison
1. Le réglage en hauteur de la brosse de frein du bac à papier est assuré par un moteur. Les boutons du panneau de commande du bac à papier permettent un réglage rapide sans avoir à manipuler la molette.
2. Le moteur principal est contrôlé par un variateur de fréquence Schneider afin de garantir la précision du mouvement de la machine.
3. L'alimentation électrique est fournie par un système d'alimentation à découpage Taiwan Mean Well afin de garantir la stabilité de l'alimentation et d'éviter les risques opérationnels liés à une alimentation instable.
4. Un écran tactile de 15 pouces et un écran tactile de 10,4 pouces sont respectivement configurés dans les départements de découpe et de collecte de papier.
5. La machine utilise des relais, des contacteurs AC et des interrupteurs pneumatiques d'Eaton aux États-Unis pour assurer la stabilité et la fiabilité de la partie électrique.








 English
 Français
 Español
 Português
 عربي