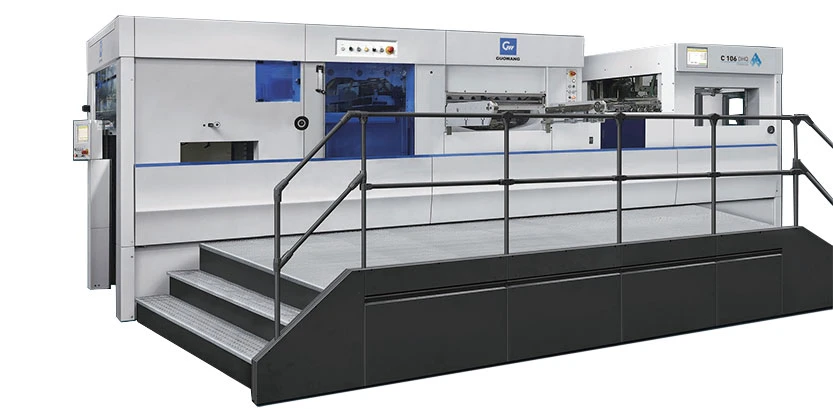
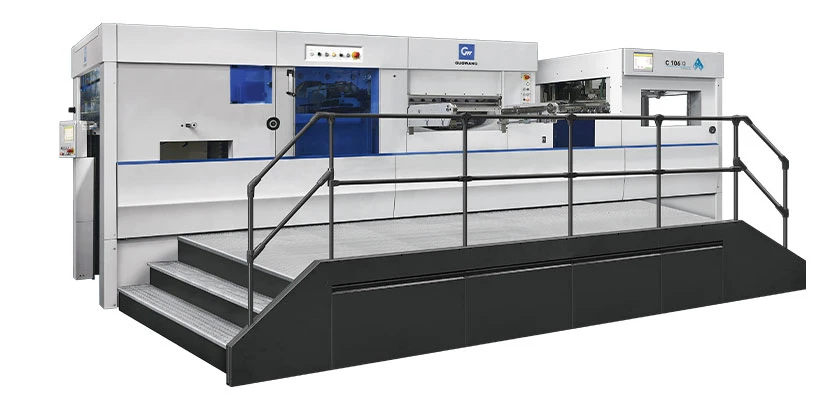
| Categoría | C106DHQ |
| Tamaño del papel | Mínimo 450×370 mm
Máx. 1060×760 mm |
| Especificaciones del papel | Cartón: 0,1–3 mm
Cartón ondulado: ≤4 mm
Cartón blanco: 90–2000 g/m² |
| Formato máximo de troquelado | 1045×745 mm |
| Margen de la pinza | 9-17 mm |
| Presión máxima de troquelado | 550 toneladas |
| Velocidad máxima de troquelado | 6000 s/h |
| Precisión de troquelado | ≤±0,075 mm |
| Zonas de calefacción | 6 zonas de calefacción, temperatura de calefacción 20–120°C |
| Dimensiones internas de la platina de troquelado | 1100×770 mm |
| Altura de la pila del alimentador (incluido el palé) | 1550 mm |
| Altura de la pila de entrega (incluido el palé) | 1350 mm |
| Requisitos de suministro de aire | 6-8 bar; 200 L/min |
| Potencia del motor principal | 15 kW |
| Potencia total máxima | 43 kW |
| Peso total | 22 toneladas |
| Dimensiones generales | 6264×4350×2580 mm |
Unidad de alimentación
1. Alimentador de alta calidad, con 4 ventosas para la succión del papel y 4 ventosas para la alimentación del papel, lo que garantiza una alimentación de papel estable y rápida.
2. El ajuste del funcionamiento de la sección de alimentación de papel es similar al de la sección de alimentación de papel de la máquina Heidelberg, para que los operarios puedan familiarizarse con ella más rápidamente.
3. El riel guía de preapilamiento para la alimentación de papel facilita a los operarios la introducción rápida y precisa del papel apilado en la mesa de alimentación.
4. El sistema de cambio de papel continuo permite que la máquina funcione sin interrupciones durante la producción. No es necesario detener la máquina para cargar el papel.
5. La función de apoyo antipresión de la mesa de alimentación de papel es opcional para garantizar eficazmente la seguridad de los operarios.
Unidad de troquelado
1. La presión de troquelado se controla mediante un servomotor. Esta presión se puede controlar de forma precisa y estable. Asimismo, se puede ajustar con precisión pulsando los botones de la pantalla táctil. El ajuste de presión tiene una precisión de 0,01 mm.
2. El bastidor de troquelado y la placa inferior de troquelado se bloquean mediante cilindros SMC japoneses, lo que permite a los operarios evitar situaciones en las que el bloqueo del bastidor superior e inferior no esté correctamente instalado. De esta forma, se evitan eficazmente las pérdidas causadas por errores humanos.
3. El bastidor de troquelado adopta un método de instalación de placa de posicionamiento rápido en la línea central, de modo que los operarios ya no necesitan tener en cuenta las posiciones izquierda y derecha de la placa de troquelado al instalarla.
4. La placa de troquelado también se puede instalar con placas de troquelado de tamaño no estándar mediante el uso de herramientas auxiliares, lo que facilita a los clientes el uso común entre placas de troquelado de diferentes modelos.
5. La barra dentada adopta una estructura ajustable, lo que facilita a los operarios el mantenimiento de la precisión de producción de la máquina durante su uso.
Unidad de estampado en caliente
1. La placa calefactora consta de dos placas calefactoras, con un espacio entre cada placa para evitar que la placa calefactora se deforme debido a la expansión térmica. 20 zonas de temperatura independientes.
2. Al adoptar un sensor de temperatura de alta precisión, un controlador de temperatura PLC Omron y un modo de control PID, la precisión de control de temperatura puede alcanzar ±2ºC.
3. Zona de temperatura de calefacción independiente. El control de la zona de temperatura se puede activar de forma independiente según sea necesario, lo que permite ahorrar electricidad.
Unidad de despojado
1. La instalación del tablero central de eliminación de residuos adopta el método de instalación de posicionamiento rápido de la línea central, de modo que el operador pueda instalar rápidamente el tablero de eliminación de residuos, reducir el tiempo de preparación inicial del operador y mejorar la eficiencia del cambio de orden.
2. Levante manualmente el marco superior de eliminación de residuos para elegir si desea utilizar la función de eliminación de residuos.
3. Todas las herramientas de eliminación de residuos se fabrican de forma estándar y pueden sustituirse por máquinas de otras marcas.
Unidad de entrega
1. El ajuste de la posición superior e inferior del cepillo de freno de la recogida de papel se controla mediante un motor. Los botones del panel de control de la recogida de papel permiten un ajuste rápido sin necesidad de accionar el volante.
2. El motor principal está controlado por un inversor Schneider para garantizar la precisión del movimiento de la máquina.
3. La fuente de alimentación es suministrada por una fuente de alimentación conmutada Taiwan Mean Well para garantizar la estabilidad del suministro eléctrico y evitar riesgos operativos causados por un suministro eléctrico inestable.
4. En los departamentos de troquelado y recogida de papel se han instalado pantallas táctiles de 15 y 10,4 pulgadas, respectivamente.
5. La máquina utiliza relés, contactores de CA e interruptores neumáticos de Eaton, en Estados Unidos, para garantizar la estabilidad y fiabilidad de la parte eléctrica.








 English
 Français
 Español
 Português
 عربي