Por que uma máquina de estampagem a quente precisa de 20 zonas de aquecimento controladas independentemente?
Entre em qualquer fábrica de embalagens e você verá a mesma tensão durante a preparação: operadores próximos à unidade de estampagem a quente, aguardando a estabilização da temperatura em toda a placa. A aplicação de foil em grandes áreas exige uma distribuição uniforme de calor. Se um canto ficar mais frio que o restante, a transferência fica irregular e há desperdício de folhas. Se a impressora tiver apenas duas ou três zonas de aquecimento, é preciso ajustar toda a placa para cima ou para baixo simultaneamente — não há como corrigir um ponto frio localizado sem superaquecer o restante da folha. Uma máquina de estampagem a quente com uma placa de aquecimento dividida muda essa dinâmica. Vinte zonas controladas independentemente permitem ajustar as zonas centrais para temperaturas mais baixas e as zonas dos cantos para temperaturas mais altas, equalizando a temperatura real na superfície do papel. Ao longo de um longo turno de aplicação de foil em caixas de relógios ou cartões comemorativos, essa precisão se traduz diretamente em menos desperdício inicial e mais folhas boas. Este guia descreve as especificações reais das máquinas integradas de estampagem a quente e corte e vinco: faixas de tamanho de folha, velocidades de estampagem versus corte e vinco, controle de temperatura, ajuste de pressão e aspectos práticos de manutenção.
Gama de dimensões das chapas: o que significa, na prática, desde 1060×760mm até 450×370mm para a sua produção.
A primeira especificação que você verá em qualquer máquina integrada é a faixa de tamanho de folha. Para este modelo, o tamanho máximo da folha é 1060×760 mm e o mínimo é 450×370 mm . Essa variação, de pouco menos de meio metro a mais de um metro no lado maior, cobre a maioria dos trabalhos comerciais. Uma folha de 1060×760 mm comporta quatro capas de brochura tamanho A4, doze embalagens de cigarros ou uma caixa de presente de vinho completa. O tamanho mínimo de 450×370 mm permite imprimir pequenas tiragens de itens menores, como cartões de visita ou cartelas de cosméticos, sem a necessidade de usar uma folha de grande formato, que é mais cara.
| Parâmetro | Valor |
|---|---|
| Tamanho máximo da folha | 1060×760mm |
| Tamanho mínimo da folha | 450×370mm |
| Tamanho máximo de corte e vinco | 1045×745mm |
| Área máxima de estampagem | 1020×740mm |
| Faixa de espessura da chapa | 0,1–2,0 mm |
O tamanho máximo de corte e vinco é ligeiramente menor, de 1045×745 mm , refletindo o espaço físico ocupado pela forma de corte e pelas ferramentas de corte e vinco. No lado da estampagem a quente, a área máxima de impressão é de 1020×740 mm . Essas diferenças são típicas — a folha de estampagem e a platina aquecida não conseguem se alinhar exatamente na borda da folha, pois a margem de fixação e os mecanismos de alimentação da folha precisam de alguns milímetros de folga. Espere uma perda de 15 a 20 mm em cada dimensão entre o tamanho da folha declarado e a área imprimível/estampável real.
Para convertedores que trabalham com uma variedade de tamanhos de folhas, a ampla gama de tamanhos disponíveis significa que não são necessárias duas máquinas separadas. É possível imprimir uma pequena tiragem de cartões de visita de 450×370 mm pela manhã e, à tarde, mudar para embalagens de vinho de 1060×760 mm. O tempo de troca entre tamanhos extremos é de cerca de 20 a 30 minutos, o que é razoável para uma máquina desta categoria.
Velocidade: 7500 folhas de corte e vinco/hora versus 6500 folhas de estampagem/hora
A máquina opera em duas velocidades máximas diferentes, dependendo do processo ativo. Somente para corte e vinco (com a unidade de folha desligada), a velocidade máxima é de 7500 folhas por hora . Para estampagem a quente (com o sistema de aquecimento ativo e a alimentação de folha engatada), a velocidade máxima cai para 6500 folhas por hora .
Essa redução de 1000 folhas não é uma falha de projeto — é física. Durante a estampagem, a platina precisa permanecer em repouso tempo suficiente para que a camada de folha fundida se ligue ao papel. Reduzir o tempo de repouso para acompanhar as velocidades de corte e vinco resulta em transferência incompleta, folha irregular e folhas rejeitadas. A capacidade de 6500 folhas/hora representa o equilíbrio ideal entre produtividade e qualidade.
Como o tempo de permanência afeta a adesão da folha
A transferência de foil requer três elementos: calor, pressão e tempo. Se a prensa se mover muito rápido, a camada de foil não derrete completamente nas fibras do papel. O resultado é um foil que se desprende ou descasca nas bordas. A máquina permite que os operadores ajustem o tempo de contato em incrementos de 0,01 segundo através do painel de controle. Para cartolina grossa ou papéis texturizados, pode ser necessário aumentar o tempo de contato em 0,02 a 0,03 segundos; para papel revestido fino, pode-se reduzi-lo para ganhar velocidade.
Vinte zonas de aquecimento: controle preciso da temperatura em toda a superfície.
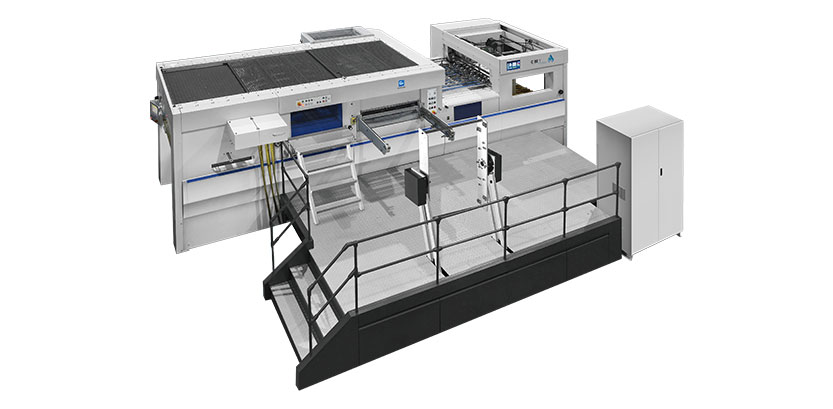
A plataforma integrada utiliza 20 zonas de temperatura controladas independentemente em toda a área de estampagem, monitoradas por meio de uma interface HMI inteligente. Por que tantas zonas seriam necessárias? Considere um design de estampagem com sangria total que cubra a maior parte de uma folha de 1060×760 mm. O centro da folha atinge a temperatura mais rapidamente do que os cantos devido à forma como o calor se conduz através da placa de aço e da pilha de papel. Com vinte zonas, você pode definir as zonas centrais alguns graus mais frias e as zonas dos cantos alguns graus mais quentes, equalizando a temperatura real na superfície do papel.
Compensação do desgaste do aquecedor e anomalias locais
Um cartucho de aquecimento com defeito na zona 8 torna essa área mais fria. Com o controle independente de zonas, você pode aumentar a temperatura da zona 8 em 5 a 10 °C sem afetar as zonas 7 ou 9. Em uma impressora com apenas três zonas, seria necessário aumentar a temperatura de todo o conjunto, superaquecendo outras áreas e potencialmente queimando o papel. O sistema de 20 zonas também reduz o consumo de energia: você pode desligar as zonas que não estão sob a folha (por exemplo, as zonas externas ao imprimir em folhas de tamanho mínimo de 450 × 370 mm).
Na prática, os operadores configuram um perfil de temperatura uma única vez para cada tipo de tarefa e o salvam na memória da máquina. Na próxima vez que essa tarefa se repetir, eles recuperam o perfil e a máquina ajusta automaticamente todas as 20 zonas com os valores salvos. Somente esse recurso reduz o tempo de configuração em 30 a 40% em comparação com o ajuste manual de cada zona.
Pressão: 550 toneladas para estampagem, 400 toneladas para corte e vinco.
A máquina oferece 550 toneladas de pressão de estampagem e até 400 toneladas de pressão de corte e vinco . Isso é suficiente para relevo profundo em papelão grosso (até 2 mm) e para cortar várias camadas de papelão. O ajuste da pressão de corte e vinco é microajustável a 0,01 mm , o que é essencial para o corte preciso de etiquetas sem perfurar o liner.
-
Pressão de estampagem: 550T – adequada para cobertura espessa de folha metálica, relevo seco e matrizes combinadas.
-
Pressão de corte e vinco: até 400T – ajustável em incrementos de 0,01 mm
-
Uniformidade da pressão: em toda a superfície, variação inferior a ±2%.
Ajuste da pressão de corte e vinco: por que 0,01 mm é importante para cortes parciais e caixas dobráveis.
Ao aplicar etiquetas autoadesivas, é necessário cortar a superfície da etiqueta sem danificar o revestimento protetor. Isso exige extrema precisão. O mecanismo de ajuste de pressão permite microajustes de 0,01 mm. Os operadores podem definir a profundidade exata de corte sem precisar recorrer a tentativas e erros.
Para caixas dobráveis, a mesma precisão garante cortes limpos sem amassar as bordas do papelão. Uma borda amassada fica com uma aparência desagradável e pode causar problemas de colagem posteriormente. Com resolução de 0,01 mm, você pode ajustar a pressão o suficiente para cortar o papelão, mas não tão alta a ponto de a lâmina de corte comprimir o material além do seu limite de elasticidade.
A máquina utiliza um sistema hidráulico de proteção contra sobrecarga. Se a pressão exceder o limite definido (devido a uma folha dupla ou um objeto estranho), o sistema desliga automaticamente, evitando danos à placa de corte e à matriz. O reinício leva cerca de dois minutos.
Sistema de alimentação e manuseio de folhas
A unidade integrada utiliza um sistema de alimentação pneumática com detector de folhas duplas. A espessura máxima da folha é de 2 mm (típica para cartão) e a mínima é de 0,1 mm (papel fino). A velocidade de alimentação sincroniza-se automaticamente com a velocidade de estampagem/corte através do PLC principal.
Principais características de alimentação:
-
Alimentação contínua: Permite adicionar papel à pilha enquanto a impressora está em funcionamento – essencial para turnos longos. Sem isso, seria necessário parar a impressora a cada 30 a 60 minutos para recarregar.
-
Detector de folha dupla: Utiliza sensores ultrassônicos ou ópticos para detectar a alimentação simultânea de duas folhas. Caso seja detectada uma folha dupla, a impressora para imediatamente, evitando danos à matriz e à platina.
-
Alinhamento da folha: As posições de alinhamento frontal e lateral são ajustáveis no painel de controle. A precisão de registro é de ±0,1 mm.
Para placas espessas (acima de 1,5 mm), o sistema de alimentação inclui um jato de ar separado para separar as placas, evitando alimentação incorreta.
Alimentação de folha e rebobinagem de resíduos
A máquina processa até três rolos de folha simultaneamente , permitindo a estampagem multicolorida ou com múltiplos desenhos em uma única passagem. Cada eixo de folha possui controle de tensão independente e uma unidade de rebobinagem de resíduos. O diâmetro máximo do rolo de folha é de 250 mm.
A alimentação contínua de folha é padrão: quando um rolo acaba, um segundo rolo é alimentado automaticamente e o núcleo vazio é ejetado. Os operadores podem trocar os rolos usados sem parar a impressora. A unidade de rebobinagem de resíduos retira a folha usada da área de estampagem e a enrola em um rolo compacto para descarte ou reciclagem.
Para tiragens longas do mesmo desenho, o sistema de economia de folha pode ser programado para avançar a folha apenas a distância necessária para cada impressão, em vez de todo o comprimento da moldura. Isso pode reduzir o consumo de folha em 20 a 30% em trabalhos com pequenas áreas de estampagem.
Realidades da manutenção e do serviço
A máquina integrada utiliza um sistema de lubrificação centralizado que lubrifica automaticamente todos os rolamentos e cames principais a cada poucas horas. Isso reduz a manutenção diária à verificação dos níveis de óleo e à limpeza da placa de aquecimento.
O monitor inteligente fornece alertas em tempo real:
-
Quando qualquer uma das 20 zonas de aquecimento se desviar do ponto de ajuste ±2°C
-
Quando a calibração da pressão for necessária (a cada 6 meses)
-
Quando o nível de óleo lubrificante estiver baixo
-
Quando um cartucho de aquecimento falha (detectado por medição de resistência)
Cronograma de manutenção recomendado:
-
Diariamente: Limpe o pó de folha metálica e os resíduos de papel da plataforma de estampagem e da área de corte e vinco. Inspecione os filtros de ar do sistema pneumático.
-
Semanalmente: Verifique os valores de resistência dos cartuchos de aquecimento em todas as 20 zonas. Qualquer zona que apresentar um desvio superior a 5% da média deve ser programada para substituição.
-
Mensalmente: Calibre os sensores de pressão usando uma célula de carga. Limpe e lubrifique os eixos de alimentação da folha.
-
A cada 6 meses: Inspeção completa da caixa de engrenagens e das correias de transmissão. Substituição de peças de desgaste, como almofadas de fixação e roletes de tensão da folha.
Uma máquina bem conservada normalmente atinge 95% de tempo de atividade em uma operação de dois turnos. O fabricante oferece uma garantia de 12 meses a partir da data de entrega, com suporte remoto para solução de problemas via conexão com o CLP e depósitos de peças de reposição nas principais regiões.
Problemas comuns e como evitá-los
Não uniformidade de temperatura
Sintoma: A transferência da folha é boa no centro, mas ruim nas bordas. Causa: Uma ou mais zonas de aquecimento estão com potência insuficiente ou o controlador de temperatura apresentou alguma variação. Solução: Realize um teste de uniformidade de temperatura usando um termômetro de contato. Ajuste os pontos de ajuste de cada zona ou substitua os cartuchos de aquecimento defeituosos.
rasgando a folha
Sintoma: A folha de impressão rasga durante a estampagem, causando áreas em branco na folha. Causa: Tensão excessiva no eixo da folha ou borda danificada do rolo de folha. Solução: Reduza a tensão no eixo afetado. Inspecione o rolo de folha quanto a danos nas bordas antes do carregamento.
Lençóis duplos alimentando
Sintoma: A impressora para com um erro de folha dupla. Causa: O papel está com eletricidade estática ou as folhas não estão devidamente separadas. Solução: Instale uma barra ionizadora no alimentador. Aumente a pressão do ar comprimido para papéis mais grossos.
Corte inconsistente
Sintoma: Algumas folhas são cortadas com precisão, outras não. Causa: Pressão não uniforme na folha ou lâmina de corte desgastada. Solução: Use papel sensível à pressão para identificar áreas de baixa pressão. Ajuste os parafusos de pressão locais ou substitua a lâmina de corte.
Três verificações pré-embarque antes da compra.
Antes de aceitar a entrega de uma nova máquina integrada de estampagem a quente e corte e vinco, execute estes três testes em uma unidade de amostra na fábrica (ou solicite um teste de aceitação na fábrica com testemunhas):
-
Teste de uniformidade de temperatura – Ajuste todas as 20 zonas para 120 °C. Aguarde 30 minutos para estabilização. Utilize um termômetro de contato na superfície da placa em 10 posições (cantos, bordas e centro). Todas as leituras devem estar dentro de ±3 °C do valor ajustado.
-
Teste de consistência de pressão – Coloque o papel sensível à pressão (por exemplo, filme Fuji Prescale) sobre toda a superfície da folha. Aplique uma pressão de 300T. A densidade da cor deve ser uniforme de ponta a ponta. Qualquer área clara indica baixa pressão; qualquer mancha escura indica pressão excessiva.
-
Teste de alinhamento da alimentação de folha metálica – Carregue três rolos de folha metálica. Execute a máquina a 6500 folhas/hora durante 10 minutos. As folhas de folha metálica não devem apresentar um desvio lateral superior a 1 mm em relação às suas posições iniciais. Se o desvio exceder 2 mm, o alinhamento do eixo da folha ou o controle de tensão necessitam de ajuste.
Se a máquina passar nesses três testes, é provável que funcione de forma confiável em sua linha de produção.
Como essa plataforma integrada se encaixa em um fluxo de trabalho de pós-impressão
Após anos observando convertedores operarem máquinas de estampagem a quente e de corte e vinco separadas, um fabricante de equipamentos projetou uma máquina que realiza ambas as operações em uma única passagem. A unidade integrada compartilha uma base comum, sistema de registro e pilha de saída. Para um convertedor, isso significa:
-
Uma máquina em vez de duas no chão – economiza espaço valioso.
-
Um operador em vez de dois – reduz o custo da mão de obra por turno.
-
Uma única configuração em vez de dois registros – reduz o tempo de transição de 2 horas para 45 minutos.
-
Um único ponto de verificação de qualidade em vez de dois – reduz o manuseio e os danos potenciais.
O fabricante GUOWANG Group produz equipamentos de pós-impressão há mais de duas décadas. Seu modelo principal, a máquina de estampagem a quente e corte e vinco (C106DY), já está instalada em fábricas de embalagens na Ásia, Europa e Américas. A empresa oferece garantia de 12 meses a partir da data de entrega, instalação e treinamento no local, suporte remoto para solução de problemas via conexão PLC e estoque de peças de reposição nas principais regiões.
Adequar a máquina à sua variedade de trabalhos
Uma máquina de estampagem a quente que também realiza corte e vinco é a opção mais adequada se o seu trabalho incluir ambos os processos em tamanhos de folha semelhantes. O formato 1060×760mm é padrão para caixas de tamanho médio a grande, cartões comemorativos, embalagens de luxo, caixas dobráveis e produção de maços de cigarro.
Se você trabalha principalmente com folhas pequenas (menos de 500 mm), uma máquina dedicada menor pode economizar energia e espaço. Mas para convertedores que já operam linhas separadas de estampagem a quente e corte e vinco, a substituição de ambas por uma unidade integrada geralmente se paga em 18 a 24 meses apenas com a economia de mão de obra. O sistema de aquecimento de 20 zonas e o ajuste de pressão de 0,01 mm oferecem recursos não disponíveis em máquinas de nível básico.
【Solicite um orçamento do Grupo GUOWANG】





 English
 Français
 Español
 Português
 عربي