Solução de problemas de pressão inconsistente do carimbo na platina
Você está executando um trabalho e os resultados são inconsistentes. O lado esquerdo da folha estampa perfeitamente — transferência de foil nítida e com acabamento espelhado. O lado direito? Fraco, incompleto ou totalmente ausente. Se isso lhe parece familiar, você está lidando com pressão desigual na plataforma da sua máquina de estampagem a quente .
A inconsistência de pressão é um dos problemas mais comuns na estampagem a quente e também um dos mais fáceis de resolver. As causas geralmente se enquadram em quatro categorias: problemas de alinhamento mecânico, problemas com a almofada e o suporte, falhas no sistema hidráulico ou pneumático e problemas relacionados à matriz. O segredo é saber onde procurar e em que ordem.
Este guia orienta você por um processo sistemático de solução de problemas. Começaremos com a identificação do problema usando testes simples de oficina e, em seguida, abordaremos cada causa potencial — desde o paralelismo da placa até o desgaste da almofada e a sincronização do cilindro. Ao final, você terá uma lista de verificação clara para diagnosticar e corrigir a pressão irregular em sua máquina.
Sinais de pressão desigual – O que observar
Antes de começar a ajustar qualquer coisa, você precisa confirmar se a pressão irregular é realmente o problema — e onde ela está ocorrendo.
Inspeção visual de folhas estampadas
O sinal mais óbvio é uma transferência forte e completa da folha em uma área da folha e uma transferência fraca ou parcial em outra. Por exemplo, uma imagem nítida no lado esquerdo e uma desbotada no lado direito. Esse padrão indica que a pressão não está uniforme em toda a plataforma. Se a variação seguir um padrão consistente — sempre o mesmo lado ou a mesma diagonal — isso aponta para um problema mecânico ou de alinhamento.
Papel indicador de pressão
Filmes indicadores de pressão (como o Fuji Prescale) são o padrão ouro para diagnosticar a distribuição de pressão. Coloque uma folha do filme sobre a plataforma e execute um ciclo de impressão. A intensidade da cor revela um mapa de pressão — áreas mais escuras indicam maior pressão, áreas mais claras indicam menor pressão. Isso fornece uma representação visual exata de onde a pressão está desigual.
Teste com papel carbono
Se você não tiver filme indicador de pressão, um teste simples com papel carbono pode funcionar. Coloque um pedaço de papel carbono com a face para baixo na plataforma, cubra-o com uma folha de papel e execute um ciclo de estampagem. A marca deixada no papel mostrará onde a pressão está sendo aplicada e onde está faltando. Não é tão preciso quanto o filme indicador, mas é um método rápido e prático, que custa quase nada.
Causas mecânicas – Paralelismo da platina
O paralelismo da placa é a causa mecânica mais comum de pressão desigual. Se a placa não estiver perfeitamente paralela à mesa, a pressão será maior de um lado e menor do outro.
Como medir o paralelismo da plataforma de impressão
Use calibradores de folga nos quatro cantos da plataforma para medir a folga entre a plataforma e a base. Posicione os calibradores nas mesmas posições relativas em cada canto — frontal esquerdo, frontal direito, traseiro esquerdo, traseiro direito. As leituras indicarão se a plataforma está nivelada ou se há alguma inclinação.
Tolerância aceitável
Para a maioria das aplicações de estampagem a quente, a tolerância aceitável é de 0,05 mm na placa. Qualquer valor acima disso começará a causar variações de pressão. As máquinas de estampagem a quente da Guowang são construídas com precisão em nível micrométrico — usinagem CNC interna e máquinas de medição por coordenadas Hexagon garantem que cada componente atinja a precisão em nível micrométrico. Mas mesmo as melhores máquinas podem apresentar desvios de especificação com o tempo.
Mecanismo de Ajuste
O ajuste do paralelismo da placa geralmente envolve porcas de tirantes ou buchas excêntricas. O mecanismo exato varia conforme o modelo da máquina, mas o princípio é o mesmo: você está ajustando a ligação mecânica que controla o movimento da placa. Em máquinas com múltiplos pontos de ajuste, faça pequenas alterações incrementais e teste novamente após cada ajuste.
Problemas com o material da almofada e do encosto
O material de amortecimento entre a matriz e a placa desempenha um papel fundamental na distribuição uniforme da pressão.
Almofada gasta ou comprimida
Com o tempo, o material da almofada se comprime e perde a capacidade de distribuir a pressão uniformemente. Isso é especialmente perceptível no centro da placa, onde a pressão é maior e a compressão também. Uma almofada desgastada cria uma zona de baixa pressão no centro, enquanto as bordas ainda estampam bem.
Espessura irregular da almofada
Se a almofada não foi instalada corretamente ou se estiver desgastada de forma irregular, a variação de espessura ao longo da platina causará inconsistência na pressão. Mesmo uma pequena diferença de espessura — uma fração de milímetro — pode ser suficiente para afetar a qualidade da estampagem.
Materiais recomendados para almofadas
Borracha de silicone, feltro e materiais compósitos são opções comuns para amortecimento. Cada um possui características de compressão diferentes. A borracha de silicone proporciona um retorno consistente e longa vida útil. O feltro oferece boa distribuição de pressão, mas comprime mais com o tempo. O material ideal depende da sua aplicação e do tipo de matriz que você está usando.
Sistema de pressão hidráulica ou pneumática
Se o alinhamento mecânico estiver correto e a almofada estiver em boas condições, o próximo passo é verificar o sistema de pressão.
Queda de pressão em um dos lados
Uma queda de pressão em um dos lados da placa geralmente indica um vazamento no cilindro ou uma vedação desgastada. Se um cilindro não estiver fornecendo pressão total, esse lado da placa prensará com menos força do que o outro. Isso é mais comum em máquinas com vários cilindros trabalhando em paralelo.
Sincronização de cilindros desigual
Em máquinas com múltiplos cilindros hidráulicos ou pneumáticos, a sincronização irregular pode fazer com que um cilindro fique atrasado em relação aos outros. Isso resulta em aplicação de pressão desigual — um lado atinge a pressão máxima mais tarde ou com uma força menor do que o outro.
Teste simples – Ouça se há vazamentos de ar
Durante a fase de pressão constante do ciclo de estampagem, fique atento a vazamentos de ar ao redor dos cilindros. Um som sibilante indica um vazamento que está reduzindo a pressão naquele lado da placa. Mesmo um pequeno vazamento pode causar variações de pressão perceptíveis. Verifique conexões, mangueiras e vedações quanto a sinais de desgaste ou danos.
Inconsistência de pressão relacionada à matriz
Às vezes o problema não é a máquina, mas sim o próprio molde.
Morra Não Plano
Uma matriz deformada amplificará qualquer variação de pressão existente. Se a matriz não for perfeitamente plana, o contato será irregular, independentemente do alinhamento da platina. Verifique a matriz em uma superfície plana — se ela balançar ou apresentar folgas, precisará ser retificada ou substituída.
Detritos da superfície de montagem
Detritos no suporte da matriz ou na parte traseira da matriz podem criar pontos altos que concentram a pressão em uma área. Limpe ambas as superfícies cuidadosamente antes de montar a matriz. Mesmo um pequeno pedaço de fita adesiva ou uma gota seca de adesivo pode causar concentração de pressão.
Variação da altura da matriz
Se você estiver usando várias matrizes na mesma base, a variação de altura entre elas causará pressão desigual. Algumas áreas serão estampadas com muita força, enquanto outras não serão estampadas. Use fita adesiva ou calços para compensar as diferenças de altura.
Uma ordem lógica para resolução de problemas
Em vez de tentar adivinhar, siga esta sequência lógica para identificar a causa raiz.
Almofada limpa e nova
Comece com um molde limpo e uma almofada nova. Isso elimina as variáveis mais comuns e fornece uma base limpa. Se o problema persistir após essas alterações, passe para a próxima etapa.
Teste de pressão
Faça um teste de pressão com papel indicador ou papel carbono. O padrão indicará onde está o problema: variação diagonal sugere paralelismo das placas; baixa pressão em uma área específica aponta para problemas nas almofadas; um lado fraco indica problemas hidráulicos ou nos cilindros.
Verificar paralelismo
Se o padrão de pressão apresentar variação diagonal, verifique o paralelismo das placas. Meça a folga nos quatro cantos com um calibrador de lâminas. Se a variação exceder 0,05 mm, ajuste as barras de direção ou as buchas excêntricas.
Inspecione a almofada
Se a pressão estiver baixa apenas em uma área, inspecione a almofada. Verifique se há desgaste irregular, compressão ou variação na espessura. Substitua-a, se necessário.
Verifique o sistema de pressão
Se um lado inteiro da placa estiver fraco, suspeite da ligação mecânica ou do sistema hidráulico/pneumático. Verifique se há vazamentos nos cilindros, vedações desgastadas e problemas de sincronização.
| Padrão do problema | Causa provável | Primeira verificação |
|---|---|---|
| Variação diagonal | Platina não paralela | Calibrador de folga nos quatro cantos |
| Centro baixo, bordas altas | Almofada gasta | Substitua a almofada |
| Um lado fraco | Problema no cilindro ou na articulação | Ouça se há vazamentos de ar; verifique as vedações. |
| pontos aleatórios | Não morra plano ou detritos | Limpe o suporte da matriz; verifique se a matriz está plana. |
Perguntas frequentes dos técnicos de manutenção
Com que frequência o paralelismo da platina deve ser verificado?
Para máquinas em produção diária, verifique o paralelismo pelo menos uma vez por mês. Se estiver executando trabalhos pesados ou notar problemas de pressão, verifique com mais frequência. As máquinas da Guowang são construídas com componentes principais fabricados internamente e precisão CNC, mas verificações regulares garantem que a máquina permaneça dentro das especificações.
A pressão desigual pode danificar a matriz?
Sim. A pressão desigual cria concentrações de tensão localizadas que podem deformar ou rachar a matriz com o tempo. Uma matriz submetida a pressão desigual sofrerá desgaste irregular, reduzindo sua vida útil. Corrigir problemas de pressão precocemente protege seu investimento na matriz.
Qual é o papel da fita de preparação na compensação da variação de pressão?
A fita de preparação é uma solução temporária, não permanente. Ela pode compensar pequenas variações de pressão, preenchendo áreas de baixa pressão, mas não deve ser usada para mascarar problemas mecânicos significativos. Se você está utilizando fita de preparação para obter resultados aceitáveis, precisa resolver a causa subjacente do problema.
Manter a pressão constante a longo prazo
Depois de resolver o problema de pressão, mantê-la sob controle exige uma abordagem proativa.
Cronograma de inspeções regulares
Inclua verificações de paralelismo da plataforma em seu cronograma de manutenção regular. Detectar desvios precocemente evita que se tornem problemas de produção. Documente suas medições para que você possa identificar tendências ao longo do tempo.
Intervalos de substituição das almofadas
Substitua o material de amortecimento regularmente, não apenas quando notar problemas. O intervalo ideal depende do seu volume de produção e dos materiais utilizados, mas uma boa regra geral é substituir o material de amortecimento a cada 3 a 6 meses para produções de alto volume.
Serviço de Calibração de Pressão
Para aplicações críticas ou quando você não confia na sua capacidade interna, considere agendar um serviço profissional de calibração de pressão. O Grupo Guowang oferece suporte pós-venda completo, incluindo suporte técnico, solução de problemas, peças de reposição e treinamento de operadores. Sua equipe profissional pode fornecer ajustes no processo de estampagem a quente e diagnóstico remoto, ajudando você a manter uma pressão consistente em toda a placa.
Quando se trata de embalagens de alta qualidade — caixas de cosméticos, embalagens para presentes de luxo ou rótulos antifalsificação — a consistência da pressão é essencial. A série de máquinas de estampagem a quente da Guowang foi projetada especificamente para empresas de embalagens e impressão que buscam o máximo em resultados de estampagem a quente e capacidade de produção consistente. Suas máquinas oferecem precisão em nível micrométrico com exatidão de ±0,15 mm e pressão de 500 toneladas, atendendo aos rigorosos padrões de segurança da TÜV alemã.
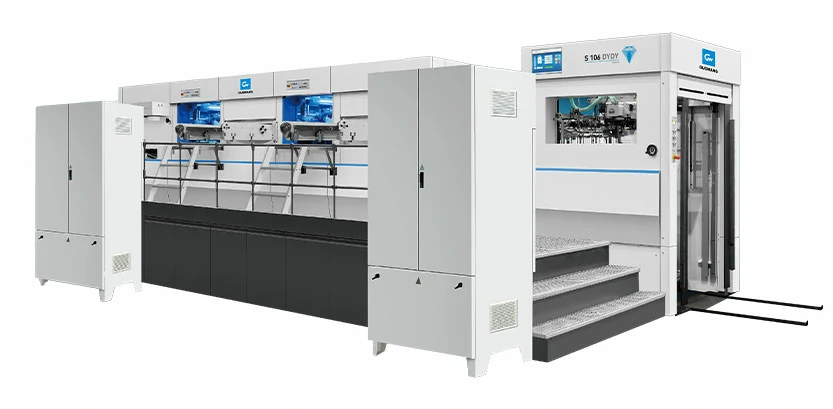
A máquina de estampagem a quente automática S106DYDY é um dos modelos desta série, capaz de processar chapas de até 1060×760mm com uma velocidade máxima de corte e vinco de 5500 chapas por hora. Com 100 máquinas CNC próprias e equipamentos de medição por coordenadas Hexagon, a Guowang fabrica internamente os componentes principais para garantir a estabilidade da máquina a longo prazo.
A pressão irregular não precisa ser uma dor de cabeça constante. Com uma abordagem sistemática de resolução de problemas e manutenção regular, você pode manter sua máquina funcionando com desempenho máximo. Comece com testes simples — inspeção visual, papel indicador, papel carbono — e analise as possíveis causas em ordem. Na maioria dos casos, a solução é simples e não requer grandes reparos. Quando precisar de ajuda especializada, a equipe global de serviços da Guowang está disponível para diagnóstico remoto e suporte no local.
Precisa de ajuda para diagnosticar problemas de pressão na sua linha de estampagem a quente? Entre em contato com a equipe técnica do Grupo Guowang — eles podem fornecer orientações para solução de problemas, peças de reposição e suporte no local para que sua produção volte aos trilhos.





 English
 Français
 Español
 Português
 عربي