Cortadora de papel para corte de folhas em alta velocidade
Uma linha de conversão operando a toda velocidade para repentinamente. O operador suspira, retirando uma pilha de folhas com bordas ásperas e empoeiradas da pilha de entrega. A lâmina está cega novamente, após apenas meio turno. Esse cenário, comum em muitas fábricas, destaca uma tensão fundamental na conversão de papel: a busca por velocidade bruta frequentemente entra em conflito com a necessidade de qualidade de corte e tempo de atividade. Quando se trabalha a mais de 300 metros por minuto, cada mícron de alinhamento da lâmina e cada milissegundo de resposta à tensão são cruciais. Errar não apenas desperdiça papel, como também reduz as margens de lucro dos próprios trabalhos que você aceitou para manter a linha em operação.
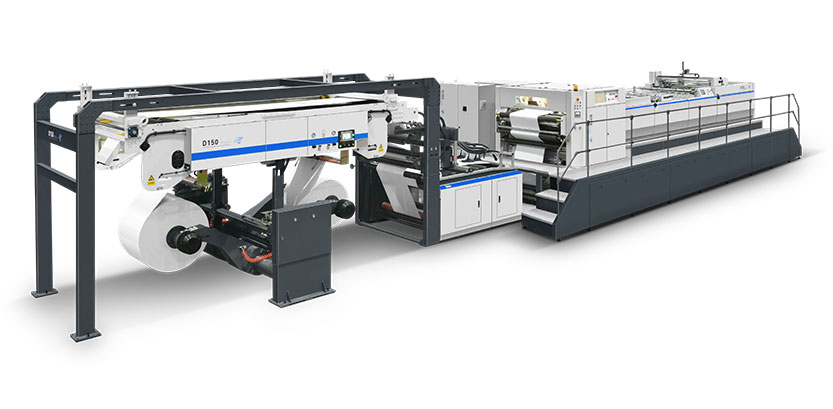
Como alcançar uma produção de corte em folhas de alta velocidade verdadeiramente produtiva, sem comprometer a confiabilidade ou o acabamento das bordas? Raramente se trata de uma única especificação de máquina. Em vez disso, requer uma análise sistêmica do processo de corte, desde a entrada da bobina no suporte até a transferência da pilha acabada para o palete. Aqui estão os fatores de projeto e operacionais que diferenciam as linhas que atingem consistentemente suas metas daquelas que trazem surpresas desagradáveis.
A geometria da lâmina que você não vê — e por que ela determina a velocidade.
Muitos compradores se concentram na velocidade máxima nominal de uma cortadora. Mas "velocidade nominal" é apenas um dado chamativo. A verdadeira limitação geralmente reside na própria interface de corte. Pergunte a qualquer profissional experiente em manutenção e ele lhe dirá: o ângulo de encontro das lâminas superior e inferior, a profundidade de penetração e o ângulo de cisalhamento não são detalhes abstratos de engenharia. Eles determinam quantas folhas você pode cortar entre as afiações, o nível de ruído da linha de produção e se haverá acúmulo de poeira que exigirá ciclos extras de limpeza.
Considere a diferença entre uma configuração de corte por compressão e uma de corte por cisalhamento. Em papelão grosso ou revestido, um tambor rotativo de corte por cisalhamento bem conservado pode reduzir a geração de poeira em mais de 40% em comparação com uma configuração de corte por compressão, de acordo com dados compartilhados por uma fábrica de papelão nórdica durante uma conferência da TAPPI. Isso se traduz diretamente em ciclos de produção mais longos e ininterruptos. Mas se o ângulo de cisalhamento for ajustado de forma muito agressiva, surgem microfissuras na borda da folha — quase invisíveis na velocidade da linha, mas suficientes para causar travamentos em linhas de embalagem de alta velocidade a jusante.
A lição: ao avaliarequipamentos de corte de alta velocidade , não se limite à potência do motor. Solicite detalhes sobre a metalurgia das lâminas (carboneto versus aço ferramenta), a tolerância recomendada para a sobreposição das lâminas sob expansão térmica e a facilidade de microajuste com a linha em funcionamento. Um projeto que ofereça ajuste rápido e sem ferramentas da folga das lâminas pode economizar até 20 minutos por ajuste, de acordo com relatos de supervisores de conversão.
Controle de tensão: a mão invisível que determina a precisão do comprimento da folha.
Você pode instalar as lâminas mais afiadas do mercado, mas se a folha vibrar ao entrar na seção de corte, a precisão do comprimento da folha fica comprometida. O corte em alta velocidade é fundamentalmente um problema de isolamento de tensão. A tensão necessária para puxar o rolo suavemente para fora do suporte de desenrolamento geralmente não é a tensão ideal para apresentar uma folha plana e estável ao tambor de corte.
As linhas modernas de alto desempenho resolvem esse problema com uma seção de controle de estiragem posicionada imediatamente antes da lâmina. Um rolo de alimentação servoacionado, combinado com um circuito de feedback de precisão (como um dispositivo de controle ou uma célula de carga), desacopla a zona de desenrolamento da zona de corte. Isso permite que a linha absorva puxões repentinos de um rolo matriz fora de forma, sem propagar a perturbação para o comprimento da folha. Um produtor europeu de papel revestido descobriu que a atualização da resolução do seu controle de estiragem, de analógico para servoacionamento direto com níveis de folga de 4 mícrons, melhorou o índice de capacidade do processo (Cpk) do comprimento da folha de 1,1 para mais de 1,6, eliminando praticamente as folhas fora de especificação.
Para os operadores, a prática crucial é não tensionar demais a bobina "apenas por segurança". A tensão excessiva causa estreitamento (redução da largura) e introduz um erro de comprimento inerente que se altera conforme o diâmetro do rolo diminui. Os melhores resultados são obtidos operando com a menor tensão estável para aquele tipo de tecido e gramatura — um parâmetro que vale a pena mapear para cada tipo de material. Uma dica prática: documente as configurações de tensão não apenas pelo nome do tipo de tecido, mas também pelo teor de umidade específico e pela faixa de espessura dos rolos recebidos. As variações sazonais são importantes.
Neste ponto, você pode estar examinando sua linha atual e identificando os gargalos exatos descritos acima. Em muitas fábricas de conversão, a avaliação revela que melhorias contínuas em uma seção de corte ou sistema de acionamento obsoletos apresentam retornos decrescentes. Para aqueles que estão planejando uma estratégia de corte com visão de futuro, vale a pena explorar soluções integradas de corte projetadas desde o início para estabilidade em alta velocidade.
Automação que vai além de apertar botões
Ao dar uma volta em torno de uma cortadora em plena velocidade, você notará operadores experientes realizando as mesmas tarefas repetidamente: ajustando a bobina, conferindo algumas folhas com uma régua, corrigindo a sobreposição e anotando as medidas. Sua expertise é inestimável, mas é consumida por tarefas de monitoramento que um sistema de circuito fechado pode executar mais rapidamente. O próximo nível de eficiência na corte em alta velocidade vem da automação não apenas do corte mecânico, mas também da tomada de decisões.
A correção automática do comprimento da folha faz isso medindo continuamente as folhas entregues e corrigindo a velocidade relativa entre o tambor de corte e a entrada. Alguns sistemas até compensam o alongamento gradual da folha de papel devido à absorção de umidade durante a produção. Uma convertedora de embalagens no Meio-Oeste dos EUA relatou que a adição do posicionamento automático da lâmina com receitas de trabalho pré-programadas reduziu drasticamente o tempo de troca de pedidos de 18 minutos para menos de 4. Isso não foi alcançado apressando a equipe, mas sim eliminando os ajustes manuais de calibragem e os cortes de teste.
O que você deve procurar na arquitetura de controle? Um sistema que registre as métricas de qualidade de corte por pedido, e não apenas por turno. Isso cria um registro rastreável para ambientes ISO 9001 e ajuda a identificar se uma reclamação sobre a qualidade da borda se originou de um rolo específico ou de um intervalo específico de manutenção da lâmina. A capacidade de acessar remotamente o diagnóstico de falhas é outra verificação prática. Ela transforma um alarme às 2 da manhã de uma crise em uma sessão de solução de problemas guiada, muitas vezes resolvida por um técnico sênior em casa, em vez de uma visita ao local.
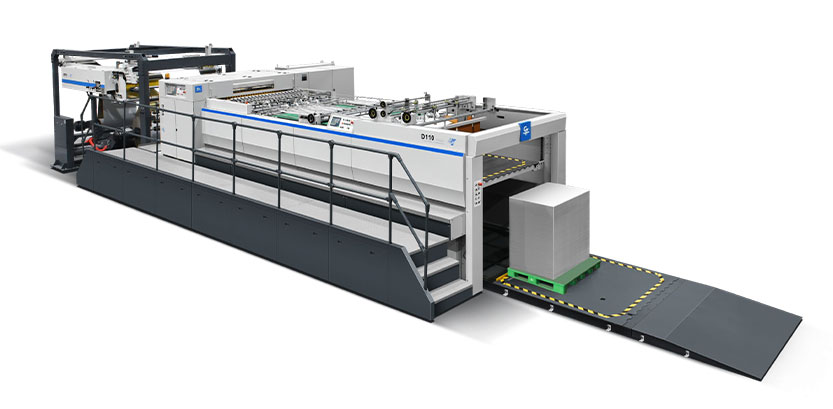
Realidades da Manutenção: Planeje a Troca de Lâminas Antes que Elas Planejem seu Tempo de Inatividade
Nenhuma discussão sobre corte em alta velocidade pode ignorar uma verdade física: a lâmina é uma peça sujeita a desgaste. A forma como esse desgaste é gerenciado diferencia as usinas reativas das operações de classe mundial. Em vez de esperar que o pó da lâmina apareça, as principais usinas agora programam as trocas de lâminas com base nos metros lineares cortados em classes específicas de material — um número que é refinado ao longo do tempo usando dados de inspeção.
Uma abordagem eficaz é manter um registro simples ou uma réplica digital do tambor de lâminas: anote a data, o total de metros percorridos e uma breve observação sobre a qualidade do corte na troca anterior. Após seis meses, padrões começam a surgir. Você pode descobrir que um determinado tipo de placa revestida com argila desgasta o fio da lâmina 30% mais rápido do que a placa de aço padrão. Com esse conhecimento, você reduz o intervalo de troca para esses trabalhos e praticamente elimina paradas não programadas.
Erro comum: negligenciar a condição da bigorna ou da lâmina inferior ao trocar a lâmina superior. Uma bigorna desgastada faz com que a nova lâmina superior perca o fio de maneira assimétrica, replicando o problema em poucas horas. A melhor prática é inspecionar e, se necessário, retificar levemente ou substituir a bigorna a cada duas trocas de lâmina — um custo pequeno comparado ao desperdício gerado por um corte ruim. Saiba mais sobre designs modulares que simplificam essa manutenção conjunta, permitindo que um único técnico troque ambos os elementos em menos de 15 minutos.
A trégua entre velocidade e qualidade.
A narrativa histórica na conversão de papel opunha velocidade e precisão. Era possível ter uma, mas não ambas. Hoje, essa separação está sendo eliminada pelo controle digital de movimento, layouts de processo mais inteligentes e uma compreensão mais profunda da mecânica da bobina. As cortadoras mais rápidas não são mais aquelas que simplesmente giram um tambor na rotação máxima; são aquelas que mantêm uma qualidade de corte perfeita e repetível durante toda a aceleração, operação constante e desaceleração de cada rolo. Isso requer um sistema eletrônico de cames avançado que ajusta a velocidade da lâmina à velocidade da bobina instantaneamente, eliminando o efeito de "folha longa" durante as fases de rampa.
Essa mudança tem um impacto financeiro direto. Nas operações de corte de chapas, a métrica que realmente importa para o resultado final não são os metros por minuto, mas sim as toneladas vendáveis por turno. Cada ponto percentual ganho com a redução de quebras, rebobinamento e relaminagem impacta diretamente a margem de contribuição. Diversos estudos de consultoria independentes, incluindo benchmarks da Fisher International, indicam que o aumento da eficiência da linha de uma laminadora de médio porte, de 82% para 91%, pode gerar 2.400 toneladas métricas vendáveis adicionais por ano — representando um aumento substancial na receita sem a necessidade de contratar mais funcionários.
Se sua equipe está discutindo como superar essa lacuna e como seria, na prática, uma linha de corte verdadeiramente sincronizada, talvez seja interessante considerar as opções de corte de precisão que reúnem o controle de tração servoacionado, o posicionamento automático da lâmina e a troca baseada em receitas, descritos anteriormente. A Guowang desenvolveu sua tecnologia de corte com foco justamente nesses pontos de integração, com base no feedback de convertedores que trabalham com papelão revestido, etiquetas e embalagens leves.
Uma abordagem mais inteligente para revestimento de chapas
Um antigo chefe de conversão disse certa vez: "Uma cortadora não é uma máquina que você compra; é um processo com o qual você se compromete." Ele não estava exagerando. O equipamento que simplesmente dura mais e tem o desempenho mais consistente é quase sempre aquele que foi configurado com uma avaliação honesta da variedade de produtos, e não apenas com base na maior velocidade anunciada. Ao respeitar a interação entre a mecânica das lâminas, o isolamento da tensão e a automação em nível de operador, você constrói uma célula de corte que oferece produção previsível, rolo após rolo, sem problemas.
O próximo passo não é se ater às especificações de um folheto, mas sim auditar o desempenho real da sua linha atual no ponto de corte — realize um estudo de CEP (Controle Estatístico de Processo) no comprimento da chapa, meça a vida útil da lâmina em termos reais e verifique os dados de origem da taxa de refugo. Uma vez que esses números estejam em mãos, a conversa muda de "precisamos de uma máquina mais rápida" para "precisamos de um processo mais inteligente". Essa é a conversa que vale a pena ter.





 English
 Français
 Español
 Português
 عربي