Como configurar uma máquina de estampagem a quente e corte e vinco para papel de 1060×760 mm
Configurar uma impressora de estampagem a quente e corte e vinco para um tamanho de papel específico — especialmente um tão grande quanto 1060×760 mm — pode parecer uma tarefa assustadora. Há a pesada forma de impressão, a unidade de estampagem a quente, a placa de corte e vinco e o medo constante de desalinhamento ou pressão irregular. Já passei por isso, ajudando as equipes de produção a solucionar problemas que iam desde rasgos na folha até cortes parciais.
Este guia foi elaborado com base em experiência prática real. Abordaremos todo o processo de configuração para o manuseio de chapas de 1060×760 mm, trataremos dos problemas mais frequentes e mostrarei como evitar os três erros mais comuns que desperdiçam material e tempo.
Vamos fazer essa prensa funcionar de forma limpa e precisa.
Antes de começar: O que torna o formato 1060×760mm diferente?
As impressoras padrão lidam com folhas A3 ou ligeiramente maiores, mas quando se trata de folhas de 1060×760 mm, surgem vários desafios:
-
A distribuição uniforme da pressão torna-se crucial. Uma diferença de pressão de 10% na placa pode arruinar metade da folha.
-
O comprimento da tira de alumínio aumenta, elevando o risco de enrugamento ou ruptura da mesma.
-
O alinhamento da matriz e da contraplaca deve levar em consideração a expansão térmica durante a estampagem a quente.
A maioria dos erros de configuração ocorre quando se trata uma máquina de grande formato como se fosse uma menor. Por isso, seguiremos uma sequência que prioriza a estabilidade e a repetibilidade.
Prepare a base da máquina e o estoque de papel.
Antes de tocar em qualquer matriz de impressão, limpe cuidadosamente a platina e a mesa de alimentação de papel. Poeira ou resíduos de tinta seca — especialmente em uma impressora de grande formato [Imagem: close-up da limpeza de uma platina grande com um pano de microfibra] — podem criar pontos de pressão localizados. Use álcool isopropílico e um pano que não solte fiapos.
Em seguida, teste sua pilha de papel de 1060×760 mm. Meça a direção da fibra e o teor de umidade. O papel muito seco fica quebradiço durante o corte e vinco; o papel muito úmido estica durante a estampagem a quente.
Dica profissional: Passe cinco folhas em branco pelo alimentador, sem nenhuma folha metálica ou matriz de corte, para verificar o desalinhamento. Para este tamanho de papel, o desalinhamento aceitável deve ser inferior a 0,5 mm em toda a extensão.
Monte a matriz de estampagem a quente e a contraplaca.
É aqui que a precisão faz a diferença. Para estampagem a quente, você precisará de:
-
A matriz de latão ou magnésio
-
Uma contraplacado com base de silicone ou Teflon
Primeiro, fixe a matriz usando as barras de travamento da forma. Aperte do centro para fora — como se estivesse apertando os parafusos do cabeçote do cilindro. Em seguida, insira a contraplaca. Para folhas de 1060×760 mm, use sempre uma contraplaca com pelo menos 15 mm a mais que o tamanho do papel para evitar marcas nas bordas.
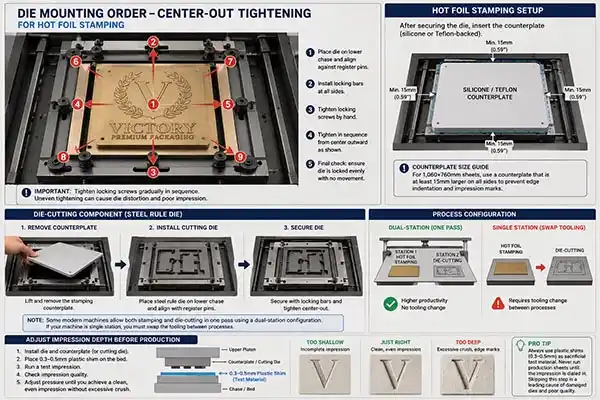
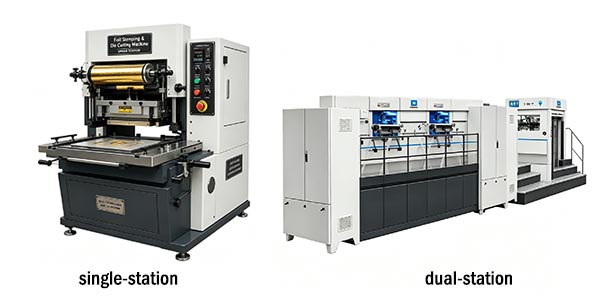
Agora, vamos à etapa de corte e vinco. Remova a contraplaca de estampagem a quente e instale a placa de corte na mesma forma inferior. Algumas máquinas modernas permitem ambos os processos em uma única passada, mas isso requer uma configuração de estação dupla . Se você estiver trabalhando com uma única estação, precisará trocar as ferramentas.
Muitos operadores danificam seus clichês por pularem uma etapa: sempre ajuste a profundidade de impressão antes de imprimir as folhas de produção. Use calços de plástico com 0,3 a 0,5 mm de espessura como material de teste descartável.
Calibrar a curva de pressão
A configuração de pressão não é um valor único que serve para todos os casos. Para papel de 1060×760 mm com gramatura padrão de 300–400 g/m², comece com:
-
Estampagem a quente com folha metálica : 4 a 6 toneladas de pressão total.
-
Corte e vinco : 8 a 12 toneladas, dependendo da precisão do corte e da fibra do papel.
Eis um método testado em campo: Coloque cinco tiras de papel carbono sobre a platina — à esquerda, no centro, à direita e em duas posições diagonais. Faça uma única impressão com baixa pressão. A transferência do carbono revelará áreas altas e baixas. Ajuste os parafusos de nivelamento na estrutura da impressora até que todas as cinco tiras apresentem uma impressão uniforme em tom cinza médio.
Exemplo prático: Uma gráfica de embalagens de papelão em Dongguan estava tendo problemas com a transferência parcial da folha metálica em folhas de 1060 mm. Após o teste de carbono, eles descobriram uma queda de 0,2 mm na região centro-direita. Três voltas no parafuso de ajuste resolveram o problema, evitando retrabalho em 1200 folhas.
Ajuste o comprimento e a temperatura da folha de alumínio.
Para papel de 1060×760 mm, o comprimento de indexação da folha deve ser de pelo menos 1120 mm para permitir a sobreposição na margem. Programe a alimentação da folha para avançar de 20 a 30 mm além da área da imagem em ambos os lados. Isso evita o efeito fantasma.
Orientações sobre temperatura :
| Tipo de folha | Faixa de temperatura | Tempo de permanência |
|---|---|---|
| Metálico | 110–130°C | 0,6–0,8 |
| Pigmento | 120–140°C | 0,7–0,9 |
| Holográfico | 115–125°C | 0,5–0,7 |
Comece pela temperatura mais baixa. Faça três testes em folhas e verifique se a transferência foi completa, sem borrões. Se a película rasgar, reduza o tempo de contato; se não aderir completamente, aumente a temperatura em incrementos de 3 °C.
Registro e alinhamento de corte e vinco
Alinhar uma folha de 1060×760 mm é um desafio, pois qualquer desalinhamento se amplia nos cantos. Utilize os batentes laterais e frontais do alimentador. Em seguida, passe manualmente uma folha por vez, com a estampagem a quente e o corte e vinco ativados simultaneamente.
Meça quatro pontos no resultado impresso:
-
Distância do canto superior esquerdo ao canto superior direito
-
De baixo à esquerda para baixo à direita
-
Diagonais
Para uma máquina bem alinhada, os quatro devem estar dentro de uma margem de ±0,3 mm. Caso contrário, ajuste a sincronização do rolo de tração ou a posição lateral.
Erro comum: Ajustar o registro após a máquina ter funcionado por uma hora sem deixá-la esfriar. A expansão térmica em uma plataforma grande pode deslocar o registro em 0,1 a 0,15 mm. Sempre realize a calibração final do registro quando a máquina estiver em sua temperatura de operação.
Teste e verificação de qualidade
Agora, produza cinco folhas de amostra em velocidade máxima. Verifique:
-
Adesão da folha metálica – teste com fita adesiva
-
Qualidade de corte – bordas limpas, sem rasgos nas fibras ao longo do perímetro da chapa de 1060×760 mm.
-
Consistência de registro – entre a primeira e a quinta folha
Se os três testes forem aprovados, você está pronto para a produção. Caso contrário, não se precipite em grandes ajustes. Muitas vezes, pequenas alterações — como limpar os rolos de tração da folha ou adicionar uma folha deslizante — resolvem o problema.
Três erros que desperdiçam tempo
-
Ignorar o teste de pressão de carbono resulta em estampagem a quente irregular e corte parcial da matriz. Adicione 10 minutos à sua preparação; o investimento se paga com 2 horas de retrabalho economizadas.
-
Ao usar a mesma placa de apoio para corte de foil e corte e vinco , a operação de corte irá amassar a placa de silicone macia, arruinando o próximo trabalho de foil. Sempre troque a placa ou use uma máquina de dupla estação que separe as funções.
-
Ignorar a umidade do papel — papel seco em uma folha de 1060×760mm racha nas dobras. Condicione o papel na sala de impressão por 24 horas antes de uma tiragem crítica.
Quando o trabalho exige mais eficiência
Se você trabalha regularmente com chapas de grande formato e precisa alternar entre estampagem a quente e corte e vinco sem trocas constantes de ferramentas, uma configuração de estação dupla mantém a produção fluindo. Uma estação realiza a aplicação da folha, enquanto a outra realiza o corte — simultaneamente. Isso reduz o tempo de preparação em quase 40% e elimina o desvio de alinhamento entre as passagens.
Para lojas que desejam explorar esse fluxo de trabalho, você pode conferir uma solução de estação dupla projetada para papel de 1060×760 mm aqui . Ela é construída com controles de pressão separados para cada estação, para que você não precise comprometer o brilho da folha e a precisão do corte.
Conselho final: documente as configurações de pressão, temperatura e registro para cada tipo de papel. Com o tempo, você criará um banco de dados de configurações que transformará uma troca de 45 minutos em uma rotina de 15 minutos.





 English
 Français
 Español
 Português
 عربي