Como uma máquina de estampagem a quente transfere a folha metálica
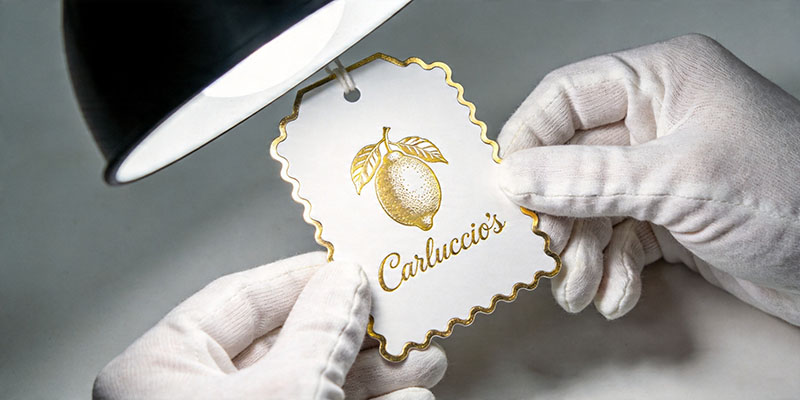
Você já abriu a caixa de um perfume de luxo ou de um convite de casamento e sentiu o logotipo em relevo e brilhante? Esse brilho metálico não é tinta nem corante — é uma fina camada de folha metálica, transferida por um preciso processo de colagem térmica. Por trás desse efeito, existe um equipamento que combina calor, pressão e tempo. Mas como exatamente ele transforma uma folha comum em uma obra-prima elegante? Vamos analisar a física e a mecânica por trás disso, passo a passo.
O princípio básico: Calor + Pressão + Tempo de permanência
Essencialmente, a transferência por folha metálica depende de três variáveis: temperatura, força e tempo de contato. O material que chamamos de "folha metálica" é, na verdade, um sanduíche multicamadas: uma camada de suporte de poliéster, uma camada de liberação, uma camada de cor (ou metálica) e um adesivo termoativado. Quando uma matriz (ou placa) aquecida pressiona a folha metálica contra um substrato, o adesivo derrete e adere à superfície. Após uma fração de segundo, a camada de suporte é removida, deixando a camada colorida exatamente onde a matriz fez contato.
Este processo parece simples, mas obter resultados limpos e consistentes exige um controle cuidadoso de cada variável. Muitos operadores presumem que mais calor ou pressão prolongada sempre melhoram a adesão — mas esse é um dos caminhos mais rápidos para o aparecimento de marcas residuais ou rasgos na película.
Passo a passo: da matriz ao produto final
Um fluxo de trabalho típico de transferência industrial segue cinco etapas. Compreender cada uma delas ajuda a solucionar problemas e otimizar a produção.
1. Preparação do molde
A matriz (geralmente de latão, magnésio ou cobre) é gravada ou entalhada com o padrão desejado. Para linhas finas ou textos pequenos, pode-se usar aço temperado. A profundidade e a nitidez da matriz afetam diretamente a precisão com que a folha se desprende. Uma matriz rasa produz bordas irregulares; uma matriz com excesso de gravação pode cortar a folha prematuramente.
2. Aquecimento da matriz
A matriz é aquecida a uma temperatura específica, normalmente entre 90 °C e 180 °C, dependendo do tipo de folha e do substrato. Por exemplo, a folha metálica dourada em papel revestido funciona bem em torno de 110–130 °C, enquanto o cartão não revestido pode precisar de 140 °C. A estabilidade da temperatura é crucial — flutuações de ±5 °C podem causar transferência incompleta ou queimar o adesivo.
Se você quiser ver como são projetados os módulos avançados de controle de temperatura, clique aqui para obter uma visão geral técnica .
3. Posicionamento do substrato e da folha
O substrato (papel, plástico, couro, etc.) é colocado sobre a base, e um rolo de folha é alimentado entre a matriz e o substrato, com o lado adesivo voltado para baixo. Em máquinas planas, a folha inteira é prensada de uma só vez; em sistemas rotativos, a folha se move continuamente.
4. Pressionar e permanecer
A matriz aquecida desce (ou a plataforma sobe) para aplicar pressão, geralmente de 2 a 10 toneladas, dependendo da área. A matriz permanece em contato por um "tempo de permanência" que varia de 0,2 a 1,5 segundos. Nesse momento, o adesivo se liquefaz e adere ao substrato, enquanto a camada de cor se separa do suporte.
5. Descascando a película de suporte.
Após a retração da matriz, o suporte de resíduos (o filme de poliéster) é removido. Isso pode ser feito imediatamente (remoção a quente) ou após um leve resfriamento (remoção a frio). A remoção a quente funciona para a maioria dos papéis e proporciona alta velocidade; a remoção a frio é usada, às vezes, para plásticos delicados ou cartões espessos para evitar distorções no substrato.
Parâmetros-chave que determinam o sucesso ou o fracasso da sua transferência
De acordo com as diretrizes da indústria (ASTM F2029 – norma para testes de selagem térmica), os três parâmetros são interdependentes. Alterar um deles sem ajustar os outros geralmente leva a defeitos. Vejamos exemplos práticos.
| Parâmetro | Muito baixo | Muito alto | Faixa ideal (papel) |
|---|---|---|---|
| Temperatura | Transferência incompleta, irregular | Sangramento, folha metálica grudando na matriz | 100–150°C |
| Pressão | Ligação frágil, arranha facilmente | Substrato esmagado, corte em folha | 3–6 toneladas (para área A4) |
| Tempo de permanência | Adesão inconsistente | Adesivo queimado, efeito fantasma | 0,4–0,8 segundos |
Uma grande empresa de conversão de embalagens relatou recentemente que, após calibrar o tempo de permanência de 1,2s para 0,6s (enquanto aumentava a temperatura em 10°C), o desperdício de folha metálica diminuiu 22% e a produtividade aumentou 35%. Esse tipo de interação é o motivo pelo qual os sistemas modernos oferecem perfis programáveis em vez de parâmetros fixos.
Para explorar como os perfis programáveis de pressão e temperatura são implementados em equipamentos industriais, consulte este recurso .
Erros comuns e como evitá-los
Até mesmo operadores experientes ocasionalmente enfrentam problemas recorrentes. Aqui estão três armadilhas frequentes:
Erro nº 1: Usar a mesma temperatura para todas as cores de papel alumínio.
Diferentes pigmentos e composições metálicas absorvem calor de maneiras distintas. A folha de prata geralmente requer uma temperatura 10 a 15 °C superior à do ouro para atingir o mesmo brilho. Sempre solicite as fichas técnicas ao seu fornecedor de folhas metálicas.
Erro nº 2: Negligenciar a pressão de preparação.
A altura irregular da mesa de impressão ou uma placa de contrapeso desgastada criam variações de pressão na folha. É por isso que os equipamentos de ponta incluem sensores de pressão digitais ou balanceamento hidráulico. Uma verificação simples: coloque papel carbono entre a matriz e uma folha plana e, em seguida, abaixe a cabeça de impressão – o padrão de manchas revelará as áreas mais altas e mais baixas.
Erro nº 3: Esquecer de limpar a matriz.
Após centenas de ciclos, resíduos de adesivo ou pó de papel se acumulam, atuando como uma camada isolante. Isso reduz a temperatura efetiva da matriz em 5 a 20 °C. A limpeza com uma escova de latão macia e solvente apropriado a cada 2000 a 3000 impressões restaura a consistência.
Considerações Avançadas: Tipos de Máquinas e suas Características de Transferência
Nem todos os equipamentos de transferência funcionam da mesma maneira. A construção mecânica influencia a forma como o calor e a pressão são aplicados, o que, por sua vez, afeta a qualidade de diferentes substratos.
Prensas planas (de mesa plana) – A matriz pressiona contra uma superfície plana. Elas oferecem alta pressão e são ideais para materiais espessos e rígidos (por exemplo, capas de livros, caixas rígidas). No entanto, toda a área entra em contato simultaneamente, portanto, qualquer irregularidade causa variação de pressão.
Prensas rotativas (cilíndricas) – Um cilindro aquecido rola sobre a folha e o substrato. Isso proporciona movimento contínuo e pressão uniforme, ideal para longas tiragens em filmes flexíveis ou papel. O tempo de permanência é mais curto, tornando a precisão da temperatura ainda mais crítica.
Sistemas combinados – Algumas soluções modernas permitem a intercambialidade de módulos planos e rotativos na mesma estrutura. Essa flexibilidade permite que uma gráfica processe tiragens curtas de artigos de couro pela manhã e tiragens longas de maços de cigarro à tarde.
Para uma análise mais detalhada dos designs modulares que se adaptam a diferentes substratos, confira as configurações mais recentes aqui .
Quando uma configuração padrão não é suficiente
À medida que os trabalhos se tornam mais diversificados — como, por exemplo, folhas holográficas em papelão reciclado ou recursos de segurança com microtextos — as exigências sobre seus equipamentos aumentam. Você pode precisar de uma uniformidade de temperatura mais precisa (±1 °C em toda a matriz), controle de pressão servoacionado com resposta em milissegundos ou alimentação automática de folhas com regulagem de tensão para evitar enrugamento.
Se você trabalha frequentemente com materiais complexos ou pedidos de grande volume, investir em máquinas projetadas especificamente para essa finalidade compensa rapidamente. Uma gráfica de etiquetas de médio porte em Ohio trocou uma impressora antiga e desgastada por um sistema de controle digital, reduzindo o tempo de preparação de 45 minutos para 12 minutos por trabalho. A taxa de refugo caiu de 8% para menos de 1,5%.
Para obter resultados profissionais, é fundamental ter uma base sólida.
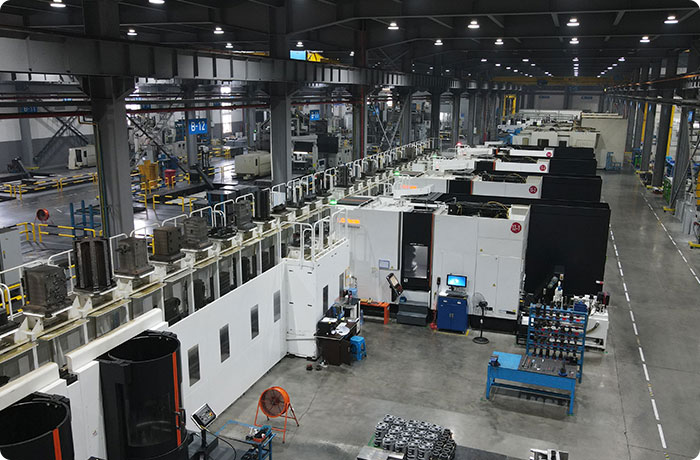
Compreender a ciência por trás da transferência de folhas é o primeiro passo. Mas aplicar esse conhecimento de forma confiável, turno após turno, exige equipamentos que traduzam a teoria em resultados consistentes. Zonas de temperatura sem variações, pressão com precisão de 0,1 mm e uma estrutura rígida o suficiente para evitar flexões — esses não são luxos; são a base para uma produção lucrativa.
Seja para atualizar uma prensa manual ou expandir seus recursos para impressão em folha, você precisa de um parceiro que conheça tanto o processo quanto os desafios práticos da operação diária. A GuoWang desenvolve soluções de transferência térmica há mais de duas décadas, integrando o feedback de milhares de profissionais de embalagens em todo o mundo.
Se você está pronto para deixar de lado as suposições e obter uma aplicação de folha previsível e de alta qualidade em todas as aplicações, reserve alguns minutos para explorar os sistemas disponíveis e as especificações técnicas . Você encontrará fichas técnicas detalhadas, estudos de caso e uma ferramenta de comparação que o ajudará a escolher o modelo certo para sua mistura de substrato e volume.
Você já teve problemas com algum defeito específico na folha metálica, como furos ou bordas irregulares? Deixe um comentário abaixo – teremos prazer em compartilhar fluxogramas de solução de problemas específicos.
Referências e Leitura Complementar
-
ASTM F2029-16(2021) – Práticas padrão para fabricação de selos térmicos para determinação da selabilidade térmica.
-
Associação de Foil e Efeitos Especiais (FSEA) – Boletim Técnico nº 14: Parâmetros de Hot Stamping.
-
Entrevista com um profissional da área: Gerente de produção em uma fábrica de caixas de papelão dobráveis no Meio-Oeste americano (anonimato a pedido).
Aviso – Os dados de desempenho são ilustrativos. Os resultados reais dependem do substrato, do tipo de folha e das condições de operação. Sempre realize testes antes da produção em larga escala.





 English
 Français
 Español
 Português
 عربي