
Por qué una máquina de estampado en caliente necesita 20 zonas de calentamiento controladas de forma independiente?
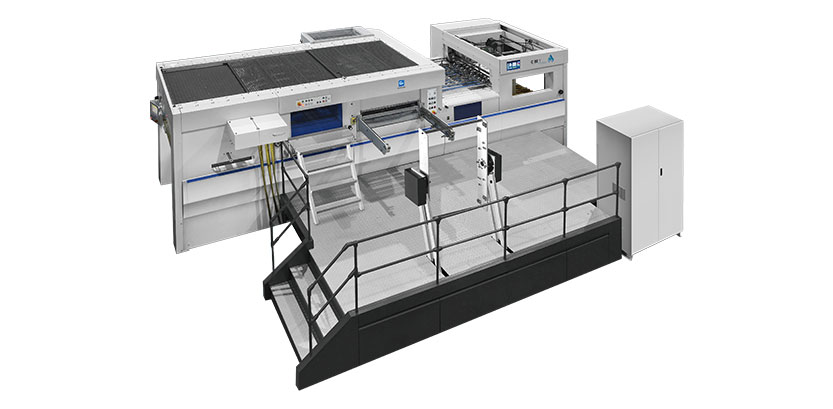
Si entras en cualquier planta de embalaje, verás la misma tensión durante la preparación: operarios cerca de la unidad de estampado en caliente, esperando a que la temperatura se estabilice en la platina. La aplicación de láminas en grandes superficies exige una distribución uniforme del calor. Si una esquina se calienta menos que el resto, se producen transferencias irregulares y hojas de desecho. Si la prensa solo tiene dos o tres zonas de calentamiento, hay que ajustar toda la placa a la vez; no hay forma de corregir un punto frío localizado sin sobrecalentar el resto de la hoja. Una máquina de estampado con una platina calefactora dividida cambia esta dinámica. Veinte zonas controladas independientemente permiten ajustar las zonas centrales a menor temperatura y las zonas de las esquinas a mayor temperatura, igualando así la temperatura real en la superficie del papel. Durante un turno largo estampando cajas de relojes o tarjetas de felicitación, esta precisión se traduce directamente en menos desperdicios al inicio y más hojas buenas. Esta guía analiza las especificaciones reales de las máquinas integradas de estampado en caliente y troquelado: rangos de tamaño de hoja, velocidades de estampado y troquelado, control de temperatura, ajuste de presión y aspectos de mantenimiento.
Rango de tamaños de láminas: qué significa realmente para su trabajo el rango de tamaños de 1060 × 760 mm a 450 × 370 mm.
La primera especificación que verá en cualquier máquina integrada es el rango de tamaño de hoja. Para este modelo, el tamaño máximo de hoja es de 1060 × 760 mm y el mínimo es de 450 × 370 mm . Este rango, que va desde poco menos de medio metro hasta más de un metro en el lado más largo, cubre la mayoría de los trabajos comerciales. Una hoja de 1060 × 760 mm sirve para cuatro portadas de folletos tamaño A4, doce cajas de cigarrillos o una caja de regalo de vino completa. El tamaño mínimo de 450 × 370 mm permite realizar tiradas cortas de artículos pequeños como tarjetas de visita o blísteres de cosméticos sin tener que recurrir a costosas hojas de gran formato.
| Parámetro | Valor |
|---|---|
| Tamaño máximo de hoja | 1060×760 mm |
| Tamaño mínimo de hoja | 450×370 mm |
| Tamaño máximo de troquelado | 1045×745 mm |
| Área máxima de estampado | 1020×740 mm |
| Rango de espesor de la lámina | 0,1-2,0 mm |
El tamaño máximo de troquelado es ligeramente menor, de 1045 × 745 mm , debido al espacio físico que ocupan el marco de corte y las herramientas de troquelado. En el lado del estampado en caliente, el área máxima de impresión es de 1020 × 740 mm . Estas diferencias son típicas: la lámina de estampado y la platina calefactada no pueden ajustarse hasta el borde de la hoja, ya que el margen de sujeción y los mecanismos de alimentación de la lámina necesitan unos milímetros de espacio libre. Se estima una pérdida de 15 a 20 mm en cada dimensión entre el tamaño de hoja indicado y el área real imprimible/estampable.
Para los convertidores que manejan una combinación de trabajos pequeños y grandes, la amplia gama de tamaños de hoja significa que no necesitan dos máquinas separadas. Pueden imprimir una tirada corta de tarjetas de visita de 450 × 370 mm por la mañana y luego cambiar a cajas de vino de 1060 × 760 mm por la tarde. El tiempo de cambio entre tamaños extremos es de aproximadamente 20 a 30 minutos, lo cual es razonable para una máquina de esta clase.
Velocidad: 7500 hojas troqueladas/hora frente a 6500 hojas estampadas/hora
La máquina funciona a dos velocidades máximas diferentes según el proceso activo. Para el troquelado únicamente (con la unidad de lámina desactivada), la velocidad máxima es de 7500 hojas por hora . Para el estampado en caliente (con el sistema de calentamiento activo y la alimentación de lámina activada), la velocidad máxima se reduce a 6500 hojas por hora .
Esa reducción de 1000 hojas no es un fallo de diseño, sino una cuestión de física. Durante el estampado, la platina debe permanecer el tiempo suficiente para que la lámina fundida se adhiera al papel. Si se reduce el tiempo de permanencia para aumentar la velocidad de troquelado, se produce una transferencia incompleta, una lámina irregular y hojas defectuosas. Las 6500 hojas por hora representan el equilibrio óptimo entre rendimiento y calidad.
Cómo afecta el tiempo de permanencia a la adhesión de la lámina
La transferencia de lámina requiere tres elementos: calor, presión y tiempo. Si la prensa se mueve demasiado rápido, la lámina no se funde completamente con las fibras del papel. El resultado es una lámina que se raya o se despega por los bordes. La máquina permite a los operarios ajustar el tiempo de permanencia en incrementos de 0,01 segundos a través del panel de control. Para cartulina gruesa o papeles texturizados, puede ser necesario aumentar el tiempo de permanencia entre 0,02 y 0,03 segundos; para papel estucado fino, se puede reducir para aumentar la velocidad.
Veinte zonas de calentamiento: control preciso de la temperatura en toda la superficie.
La plataforma integrada utiliza 20 zonas de temperatura controladas independientemente en toda el área de estampado, supervisadas mediante una interfaz HMI inteligente. Por qué se necesitan tantas zonas? Consideremos un diseño de lámina a sangre que cubre la mayor parte de una hoja de 1060 × 760 mm. El centro de la hoja alcanza la temperatura más rápidamente que las esquinas debido a la conducción del calor a través de la placa de acero y la pila de papel. Con veinte zonas, se pueden ajustar las zonas centrales unos grados más frías y las de las esquinas unos grados más cálidas, igualando así la temperatura real en la superficie del papel.
Compensación por el desgaste del calentador y las anomalías locales.
Un cartucho calefactor defectuoso en la zona 8 enfría esa área. Con el control independiente de zonas, puede aumentar el punto de ajuste de la zona 8 entre 5 y 10 °C sin modificar las zonas 7 o 9. En una prensa con solo tres zonas, tendría que aumentar la temperatura de toda la zona, sobrecalentando otras áreas y pudiendo quemar el papel. El sistema de 20 zonas también reduce el consumo de energía: puede desactivar las zonas que no están debajo de la hoja (por ejemplo, las zonas exteriores al imprimir una hoja de tamaño mínimo de 450 × 370 mm).
En la práctica, los operarios configuran un perfil de temperatura una sola vez para cada tipo de trabajo y lo guardan en la memoria de la máquina. La próxima vez que se repita ese trabajo, recuperan el perfil y la máquina ajusta automáticamente las 20 zonas a los valores guardados. Esta función, por sí sola, reduce el tiempo de configuración entre un 30 % y un 40 % en comparación con el ajuste manual de cada zona.
Presión: 550 toneladas para estampado, 400 toneladas para troquelado.
La máquina ofrece una presión de estampado de 550 toneladas y una presión de troquelado de hasta 400 toneladas . Esto es suficiente para el gofrado profundo en cartón grueso (hasta 2 mm) y para el corte de varias capas de cartón. El ajuste de la presión de troquelado es microajustable a 0,01 mm , lo cual es esencial para el troquelado parcial de etiquetas sin cortar el soporte.
-
Presión de estampado: 550T – adecuada para una cobertura gruesa de lámina, gofrado en seco y troqueles combinados.
-
Presión de troquelado: hasta 400 T – ajustable en incrementos de 0,01 mm
-
Uniformidad de la presión: en toda la lámina, variación inferior a ±2%.
Ajuste de la presión de troquelado: por qué 0,01 mm son importantes para los cortes superficiales y las cajas plegables.
Al imprimir etiquetas autoadhesivas, es necesario cortar la capa frontal sin dañar el papel protector. Esto requiere una precisión extrema. El mecanismo de ajuste de presión permite microajustes de 0,01 mm. Los operarios pueden ajustar con precisión la profundidad de corte sin necesidad de realizar pruebas y errores.
Para cajas plegables, la misma precisión garantiza cortes limpios sin aplastar los bordes del cartón. Un borde aplastado resulta antiestético y puede causar problemas de encolado posteriormente. Con una resolución de 0,01 mm, puede ajustar la presión lo suficiente para cortar el cartón, pero no tanto como para que la regla de corte comprima el material más allá de su límite elástico.
La máquina utiliza un sistema de protección contra sobrecarga hidráulica. Si la presión supera el límite establecido (debido a una doble hoja o un objeto extraño), el sistema se detiene automáticamente, evitando daños a la placa de corte y al troquel. El reinicio tarda aproximadamente dos minutos.
Sistema de alimentación y manipulación de láminas
La unidad integrada utiliza un sistema de alimentación neumática con detector de doble hoja. El grosor máximo de la hoja es de 2 mm (típico para cartón) y el mínimo de 0,1 mm (papel fino). La velocidad de alimentación se sincroniza automáticamente con la velocidad de estampado/troquelado mediante el PLC principal.
Características clave de la alimentación:
-
Sistema de alimentación continua: Permite añadir papel a la pila mientras la imprenta está en funcionamiento, algo fundamental para turnos largos. Sin este sistema, habría que detener la imprenta cada 30-60 minutos para recargar.
-
Detector de doble hoja: Utiliza sensores ultrasónicos u ópticos para detectar la alimentación simultánea de dos hojas. Si se detecta una doble hoja, la prensa se detiene inmediatamente, evitando daños en la matriz y la platina.
-
Alineación de la hoja: Las posiciones frontales y laterales se pueden ajustar desde el panel de control. La precisión de registro es de ±0,1 mm.
Para cartón grueso (de más de 1,5 mm), el sistema de alimentación incluye un chorro de aire independiente para separar las láminas, evitando así atascos.
Alimentación de la lámina y rebobinado de los residuos
La máquina procesa hasta tres rollos de lámina simultáneamente , lo que permite el estampado multicolor o con múltiples diseños en una sola pasada. Cada eje de lámina cuenta con control de tensión independiente y una unidad de rebobinado de residuos. El diámetro máximo del rollo de lámina es de 250 mm.
La alimentación continua de la lámina es estándar: cuando se agota un rollo, se introduce automáticamente un segundo rollo y se expulsa el núcleo vacío. Los operarios pueden cambiar los rollos terminados sin detener la prensa. La unidad de rebobinado de residuos retira la lámina usada de la zona de estampado y la enrolla en un rollo compacto para su eliminación o reciclaje.
Para tiradas largas del mismo diseño, el sistema de ahorro de lámina se puede programar para que la avance solo la distancia necesaria para cada impresión, en lugar de la longitud total del marco. Esto puede reducir el consumo de lámina entre un 20 % y un 30 % en trabajos con áreas de estampado pequeñas.
Realidades del mantenimiento y el servicio
La máquina integrada utiliza un sistema de lubricación centralizado que engrasa automáticamente todos los cojinetes y levas principales cada pocas horas. Esto reduce el mantenimiento diario a la simple comprobación de los niveles de aceite y la limpieza de la placa calefactora.
El monitor inteligente proporciona alertas en tiempo real:
-
Cuando cualquiera de las 20 zonas de calefacción se desvía del punto de ajuste ±2 °C
-
Cuándo corresponde la calibración de presión (cada 6 meses)?
-
Cuando el nivel de aceite lubricante es bajo
-
Cuando falla un cartucho calefactor (detectado mediante medición de resistencia)
Programa de mantenimiento recomendado:
-
Diariamente: Limpie el polvo de papel de aluminio y los restos de papel de la platina de estampado y del área de troquelado. Inspeccione los filtros de aire del sistema neumático.
-
Semanalmente: Compruebe los valores de resistencia de los cartuchos calefactores en las 20 zonas. Cualquier zona que muestre una desviación superior al 5 % respecto a la media deberá ser reemplazada.
-
Mensualmente: Calibre los sensores de presión utilizando una celda de carga. Limpie y lubrique los ejes de alimentación de la lámina.
-
Cada 6 meses: Inspección completa de la caja de cambios y las correas de transmisión. Sustitución de piezas de desgaste como las almohadillas de agarre y los rodillos tensores de la lámina.
Una máquina bien mantenida suele alcanzar un tiempo de actividad del 95 % en un funcionamiento de dos turnos. El fabricante ofrece una garantía de 12 meses desde la entrega, con resolución de problemas remota mediante conexión PLC y almacenes de repuestos en las principales regiones.
Problemas comunes y cómo evitarlos
No uniformidad de la temperatura
Síntoma: La transferencia de la lámina es buena en el centro, pero deficiente en los bordes. Causa: Una o más zonas de calentamiento reciben poca potencia o el controlador de temperatura se ha desajustado. Solución: Realice una prueba de uniformidad de temperatura con un termómetro de contacto. Ajuste los puntos de consigna de cada zona o reemplace los cartuchos calefactores defectuosos.
Desgarro de papel de aluminio
Síntoma: La lámina se desgarra durante el estampado, provocando zonas en blanco en la hoja. Causa: Tensión excesiva en el eje de la lámina o borde dañado del rollo. Solución: Reduzca la tensión en el eje afectado. Inspeccione el rollo de lámina para detectar daños en los bordes antes de cargarlo.
Alimentación de hojas dobles
Síntoma: La prensa se detiene con un error de doble hoja. Causa: El papel tiene electricidad estática o las hojas no están separadas correctamente. Solución: Instale una barra ionizadora en el alimentador. Aumente la presión del chorro de aire para papeles gruesos.
Troquelado inconsistente
Síntoma: Algunas hojas se cortan limpiamente, otras no. Causa: Presión desigual en toda la hoja o plantilla de corte desgastada. Solución: Utilice papel sensible a la presión para identificar las zonas de baja presión. Ajuste los tornillos de presión locales o reemplace la matriz de corte.
Tres comprobaciones previas al envío antes de comprar.
Antes de aceptar la entrega de una nueva máquina integrada de estampado en caliente y troquelado, realice estas tres pruebas en una unidad de muestra en la fábrica (o solicite una prueba de aceptación en fábrica con un testigo):
-
Prueba de uniformidad de temperatura : Ajuste las 20 zonas a 120 °C. Espere 30 minutos para que se estabilicen. Utilice un termómetro de contacto sobre la superficie de la placa en 10 posiciones (esquinas, bordes, centro). Todas las lecturas deben estar dentro de ±3 °C del valor establecido.
-
Prueba de consistencia de presión : Coloque papel sensible a la presión (por ejemplo, película Fuji Prescale) sobre toda la superficie de la hoja. Aplique una presión de 300T. La densidad del color debe ser uniforme de borde a borde. Cualquier área clara indica baja presión; cualquier mancha oscura indica sobrepresión.
-
Prueba de alineación de la alimentación de la lámina : Cargue tres rollos de lámina. Ponga en marcha la máquina a 6500 hojas/hora durante 10 minutos. Las láminas no deben desviarse más de 1 mm lateralmente de su posición inicial. Si la desviación supera los 2 mm, es necesario ajustar la alineación del eje de la lámina o el control de tensión.
Si la máquina supera estas tres pruebas, es probable que funcione de forma fiable en su planta de producción.
Cómo encaja esta plataforma integrada en un flujo de trabajo de postimpresión
Tras años de observar cómo los convertidores utilizaban máquinas de estampado en caliente y troqueladoras por separado, un fabricante de equipos diseñó una máquina que realiza ambas funciones en una sola pasada. La unidad integrada comparte una base, un sistema de registro y una pila de salida comunes. Para un convertidor, esto significa:
-
Una sola máquina en lugar de dos en el suelo: ahorra un valioso espacio.
-
Un operario en lugar de dos: reduce el coste laboral por turno.
-
Una sola configuración en lugar de dos registros: reduce el tiempo de cambio de 2 horas a 45 minutos.
-
Un punto de control de calidad en lugar de dos: reduce la manipulación y los posibles daños.
El fabricante GUOWANG Group lleva más de dos décadas fabricando equipos de postimpresión. Su modelo estrella, la máquina de estampado en caliente y troquelado (C106DY), está instalada en plantas de envasado de Asia, Europa y América. La empresa ofrece una garantía de 12 meses desde la entrega, instalación y formación in situ, asistencia técnica remota mediante conexión PLC y almacenes de repuestos en las principales regiones.
Adaptar la máquina a su combinación de tareas
Una máquina de estampado en caliente que también troquela es la opción más lógica si su trabajo combina ambos procesos en hojas de tamaño similar. El formato de 1060 × 760 mm es estándar para cajas de cartón de tamaño mediano a grande, tarjetas de felicitación, envases de lujo, cajas plegables y la producción de paquetes de cigarrillos.
Si principalmente trabaja con hojas pequeñas (de menos de 500 mm), una máquina dedicada más pequeña podría ahorrarle energía y espacio. Sin embargo, para los convertidores que ya operan líneas separadas de estampado en caliente y troquelado, reemplazar ambas con una unidad integrada generalmente se amortiza en 18 a 24 meses solo con el ahorro de mano de obra. El sistema de calefacción de 20 zonas y el ajuste de presión de 0,01 mm le brindan capacidades que no están disponibles en las máquinas de gama básica.
【Solicite un presupuesto a GUOWANG Group】





 English
 Français
 Español
 Português
 عربي