
Qué mantenimiento rutinario requiere una máquina de estampado en caliente?
Ya lo has visto. El lunes por la mañana llega el primer turno, encienden la máquina y... nada. La placa calefactora no alcanza la temperatura adecuada. La alimentación de la lámina es irregular. El estampado es desigual, a la mitad de la hoja le falta la lámina. El registro de mantenimiento está en blanco. A nadie se le ocurrió limpiar el troquel el viernes pasado. El filtro de aire está obstruido. Los rieles guía están secos.
La mayoría de las paradas no planificadas en una máquina de estampado en caliente son prevenibles. De hecho, la falta de mantenimiento es la principal causa de fallos inesperados en las operaciones de estampado. La buena noticia es que una rutina de mantenimiento estructurada —diaria, semanal, mensual y más— no requiere horas. Solo unos minutos por turno y un poco de disciplina. Esta guía detalla exactamente lo que debe hacer, con cada frecuencia, para que su máquina funcione sin problemas y la calidad del estampado sea constante. Sin conjeturas ni información superflua: solo una lista de verificación práctica que sus operarios pueden seguir.
Inicio del turno: qué comprobar antes de encender el equipo.
Estos diez minutos permiten detectar la mayoría de los problemas incipientes antes de que se conviertan en fallos.
Primero, observe la placa calefactora.
Antes de encender la alimentación, inspeccione la superficie de la placa calefactora. Observa algún residuo, restos de papel de aluminio o acumulación de adhesivo? Las manchas oscuras o la decoloración irregular indican que el polímero se ha degradado y está adherido a la placa. Los arañazos profundos son aún peores, ya que transferirán marcas a todas las hojas que utilice para estampar.
Limpiar con latón, no con acero.
Para residuos ligeros, utilice un cepillo de latón o un paño no abrasivo. El latón es más blando que el acero endurecido de la placa, por lo que no la rayará. No utilice lana de acero, ya que las pequeñas partículas de acero se incrustan en la placa, se oxidan y provocan picaduras. Para depósitos de carbono persistentes, utilice una espátula de madera seguida de un paño humedecido con alcohol.
Compruebe el recorrido de la lámina y los rodillos.
El polvo, los fragmentos de papel de aluminio y los residuos de adhesivo se acumulan en los rodillos guía y el eje de desenrollado. Pase un paño limpio a lo largo del recorrido del papel de aluminio, especialmente en los puntos de contacto. Los residuos en estas zonas provocan arrugas o roturas en el papel de aluminio durante el proceso.
Verifique la presión del aire.
La mayoría de los sistemas neumáticos funcionan a una presión de 0,5 a 0,7 MPa (70 a 100 psi). Compruebe el manómetro cada mañana. Una presión baja afecta al accionamiento del cilindro y a la fuerza de sujeción, lo que puede provocar un estampado incompleto o deslizamiento de la lámina.
Fin de turno: cinco minutos que evitan desastres matutinos
Antes de que el operador termine su jornada, ejecute esta sencilla rutina. Solo le llevará cinco minutos y le ahorrará horas de resolución de problemas.
Retire los restos de papel de aluminio.
Los restos de papel de aluminio que queden en el eje de desenrollado pueden enredarse durante el siguiente arranque, provocando enredos y roturas. Retire los extremos sueltos. Para papel de aluminio termosensible, guarde los rollos restantes sellados en plástico; la humedad deteriora algunos tipos.
Limpiar la mesa de alimentación
El polvo y las diminutas partículas de papel de aluminio se acumulan en la superficie de alimentación. Si se dejan durante la noche, pueden incrustarse bajo las placas de presión, dejando marcas de deslizamiento en el primer lote del día siguiente. Una rápida limpieza con un paño seco lo soluciona.
[Libera toda la presión antes de salir
Vuelva a colocar la platina en su posición más alta y libere toda la presión neumática y mecánica. Dejar la presión aplicada durante la noche comprime los materiales de amortiguación y el soporte de goma del troquel, provocando una deformación permanente. Una amortiguación comprimida genera una presión de estampado desigual.
Semanalmente: lubricación y conexiones sueltas
Reserva media hora al final de tu turno del viernes para realizar estas comprobaciones más exhaustivas.
Engrasa todas las articulaciones móviles.
Utilice grasa de alta temperatura; el disulfuro de molibdeno (MoS₂) es el estándar de la industria. Aplíquela a rieles guía, seguidores de leva, ejes de transmisión y cualquier superficie deslizante. La grasa multiusos estándar se degrada con el calor; la grasa de alta temperatura mantiene su viscosidad incluso cerca de la placa calefactora.
Lista de verificación de puntos de lubricación:
-
Rieles guía a ambos lados de la platina
-
Rodillos de leva en el mecanismo de transmisión
-
Cojinetes en el eje de desenrollado de la lámina
-
Varillas de ajuste roscadas para regular la presión.
-
Transmisiones por cadena (usar aceite para cadenas, no grasa)
Busque cables sueltos y sobrecalentamiento.
Apague la máquina. Abra el armario eléctrico. Inspeccione visualmente los bloques de terminales para detectar cables descoloridos (sobrecalentamiento), tornillos sueltos o marcas de arcos eléctricos. Un terminal suelto provoca calentamiento intermitente o controles erráticos, problemas que resultan muy difíciles de detectar durante la producción.
Limpia el filtro de aire
El filtro de entrada del sistema neumático retiene el polvo y la humedad. Un filtro obstruido reduce el flujo de aire, lo que provoca una respuesta más lenta del cilindro y una presión de estampado inconsistente. Limpie el filtro con aire comprimido o reemplácelo si está muy sucio.
Controles mensuales y trimestrales de precisión
Una vez al mes, o cada 200 horas de funcionamiento, realice estos ajustes.
Calibrar la temperatura
La temperatura programada en el controlador y la temperatura real de la placa suelen variar con el tiempo. Utilice una sonda termopar de superficie directamente sobre la placa calefactora. Compare la lectura con la del panel de control. Si la diferencia supera los ±5 °C, recalibre. Para trabajos críticos con sustratos sensibles al calor, busque una precisión de ±1 °C.
Compruebe el paralelismo de la platina
La presión desigual del rodillo es una de las principales causas de la transferencia parcial de la lámina: algunas áreas se estampan perfectamente, otras apenas se tocan. Método de taller:
-
Coloque papel carbón entre la placa calefactora y la platina.
-
Ejecutar un ciclo de estampado a baja presión.
-
Examine la impresión. Las marcas oscuras y uniformes en las cuatro esquinas indican paralelismo. Las marcas claras o la ausencia de marcas en alguna esquina indican que esa esquina está baja.
-
Ajuste los pernos de montaje de la platina o coloque calzas según sea necesario.
Apriete los pernos del soporte de la matriz.
La matriz se encuentra en un soporte sujeto con tornillos. Con el tiempo, la vibración los afloja. Incluso un movimiento de 0,1 mm de la matriz produce bordes borrosos y una impresión descentrada. Utilice una llave dinamométrica para verificar el apriete; la especificación suele estar grabada en el soporte.
Inspeccione la superficie de la platina.
Realice una prueba con una hoja de prueba con diseños distribuidos uniformemente. Si, tras verificar el paralelismo, algunas áreas se imprimen con menor intensidad que otras, es posible que la superficie del rodillo esté desgastada. El desgaste irregular requiere un reacondicionamiento o la sustitución del rodillo.
Almacenamiento de matrices: proteja su herramienta más cara.
Entre trabajos, un almacenamiento adecuado evita daños que perjudiquen la calidad del estampado.
Limpie todos los residuos
Elimine por completo cualquier residuo de papel de aluminio de la superficie del troquel. Utilice un cepillo suave y un disolvente adecuado para el material del troquel. Los troqueles de latón o cobre se limpian con alcohol; los de acero pueden requerir un limpiador específico. Dejar residuos crea un efecto de "memoria": el siguiente estampado deja marcas del patrón anterior.
Prevenir la oxidación
Incluso los troqueles “de acero inoxidable” pueden corroerse en ambientes húmedos. Tras limpiarlos y secarlos, aplique una capa fina de aceite antioxidante. Guarde los troqueles en un armario seco, idealmente con paquetes desecantes. Para un almacenamiento prolongado (más de un mes), envuelva cada troquel en papel VCI (inhibidor de corrosión por vapor).
Compruebe el borde estampado antes de montarlo.
Pase la yema del dedo por el borde de estampado del troquel. Una sola muesca o rebaba se transferirá a todas las hojas, arruinando el trabajo hasta que lo note. Si encuentra algún daño, devuelva el troquel para su reparación. Usar un troquel dañado supone un desperdicio de papel de aluminio y tiempo.
A continuación se muestra una tabla de referencia rápida con la frecuencia de mantenimiento y las acciones clave:
| Frecuencia | Tareas clave | Señales de advertencia a tener en cuenta |
|---|---|---|
| Diario (inicio) | Inspección visual de placas, limpieza con cepillo de latón, comprobación del recorrido de la lámina, presión de aire | Residuos en la placa, superficie rayada, polvo en los rodillos. |
| Diario (fin) | Retire los extremos de papel de aluminio, limpie la mesa de alimentación, libere la presión. | Envoltura de papel de aluminio, residuos en la superficie de alimentación. |
| Semanalmente | Lubricar las juntas, inspeccionar las conexiones eléctricas, limpiar el filtro de aire. | Ruidos inusuales, calentamiento irregular, respuesta lenta del cilindro |
| Mensual | Calibración de temperatura, comprobación del paralelismo de la platina, apriete de los tornillos de la matriz. | Transferencia de lámina irregular, esquinas claras, bordes borrosos |
| Trimestral | Inspección eléctrica profunda, comprobación de rodamientos, alineación completa | Fallos intermitentes, vibraciones inusuales |
| Anual | Sustitución del elemento calefactor (según sea necesario), revisión completa, reacondicionamiento de la placa. | Calentamiento lento, presión irregular persistente |
Regístrelo, o no sucedió.
Una rutina de mantenimiento solo funciona si se lleva un registro. Cuelgue una sencilla tabla de pared junto a la máquina. En cada turno, marque las tareas completadas: placa limpiada, recorrido de la lámina revisado, presión de aire verificada, lubricación realizada. Si observa algo inusual (una variación de temperatura, un ruido extraño), regístrelo de inmediato.
Qué registrar:
-
Fecha y turno
-
Tareas diarias completadas (marque las casillas)
-
Cualquier anomalía observada (temperatura, presión, ruido, defectos visuales)
-
Piezas sustituidas (filtros, elementos calefactores, cojinetes)
-
Iniciales del operador
Este registro se convierte en su herramienta de diagnóstico. Cuando se repite un problema, puede ver exactamente cuándo se interrumpió el mantenimiento y qué cambios se produjeron.
Preguntas que hacen los gerentes de mantenimiento
P: Con qué frecuencia se deben reemplazar los elementos calefactores?
R: No hay un intervalo fijo; depende de las horas de uso y la configuración de temperatura. Señales de que un elemento necesita ser reemplazado: calentamiento lento (más de 15 minutos para alcanzar la temperatura de funcionamiento), calentamiento irregular en la placa o ampollas visibles. Para un funcionamiento diario en dos turnos, inspeccionar durante la revisión anual; reemplazar cada 3 a 5 años como mantenimiento preventivo.
P: Puedo usar grasa de uso general en lugar de grasa de alta temperatura?
R: No, es un error común. La grasa de litio estándar se derrite y escurre por encima de los 150 °C. Las zonas cercanas a la placa calefactora pueden alcanzar los 180-200 °C. La grasa derretida gotea sobre la superficie de trabajo, contaminando la lámina y el sustrato. Utilice únicamente grasa de alta temperatura con una resistencia mínima de 250 °C; el disulfuro de molibdeno (MoS₂) es el estándar.
P: Qué señales indican que la platina necesita ser reacondicionada?
A: Tras descartar problemas de paralelismo y de troquelado, observe si hay una presión de estampado irregular que se mueva al girar el troquel 90 grados (esto indica una protuberancia en la platina). También observe marcas o picaduras visibles en la superficie de la platina. Un taller de rectificado puede dejarla plana, pero esto solo se puede hacer un número limitado de veces.
P: Cómo saber si la baja calidad se debe al mantenimiento o al papel de aluminio?
A: Realice una prueba de control con un rollo de papel de aluminio que funcione correctamente, idealmente de un lote nuevo de una marca que haya funcionado bien anteriormente. Si el problema persiste, se trata de mantenimiento de la máquina (presión, temperatura, paralelismo). Si el problema desaparece, se trata del lote de papel de aluminio. Registrar los números de lote en la hoja de mantenimiento ayuda a identificar problemas con el material.
Cómo el C106DY de Guowang facilita el mantenimiento
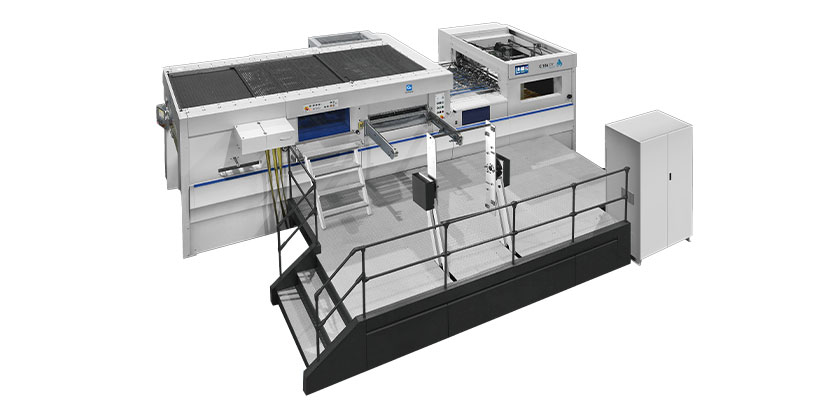
Ahora conectemos los principios con una plataforma de máquina específica. La máquina de estampado en caliente C106DY de Guowang es una máquina de estampado y troquelado en caliente de alta resistencia totalmente automática, diseñada pensando en la accesibilidad para el mantenimiento.
El equipo utiliza 20 zonas de temperatura controladas de forma independiente, que pueden calentarse y regularse por separado. Esto ahorra energía y permite una calibración precisa de la temperatura sin necesidad de revisar cada zona manualmente. Si una zona se desajusta, se recalibra individualmente en lugar de reacondicionar todo el sistema de calefacción.
La unidad de estampado en caliente se controla mediante una pantalla táctil de alta definición de 19 pulgadas. Todos los ajustes (temperatura, presión, tiempo, parámetros de alimentación de la lámina) se modifican fácilmente con la pantalla táctil. La interfaz también incluye indicadores de diagnóstico que muestran con precisión qué zona está activa y si algún sensor ha fallado.
Para la presión de estampado, la C106DY utiliza un sistema de servocontrol Yaskawa con una fuerza máxima de estampado de hasta 550 toneladas, suficiente para el troquelado y el gofrado de alta resistencia. La máquina incluye guías neumáticas de bloqueo rápido superior e inferior, lo que agiliza el cambio de troqueles y reduce los riesgos de un montaje incorrecto.
Desde el punto de vista del mantenimiento, la C106DY incluye una opción de monitorización de la presión en tiempo real que alerta al operador si la presión se desvía de los límites establecidos, detectando los problemas antes de que afecten a la calidad del estampado.
Antes de adquirir una nueva línea de estampado en caliente, o incluso antes del turno del próximo lunes, repase esta lista de verificación con sus operarios. Elabore el registro de mantenimiento. Convierta la rutina de cinco minutos al final del turno en algo innegociable. Esa es la diferencia entre una máquina que da sorpresas y una que simplemente funciona.
Necesita una hoja de registro de mantenimiento imprimible para sus máquinas de estampado en caliente? Contacte con Guowang para obtener una plantilla de mantenimiento personalizada para la serie C106DY. Comparta su horario de turnos habitual y su volumen de producción: su equipo técnico le ayudará a crear un programa de mantenimiento preventivo que se ajuste a su tiempo de funcionamiento real, no a un calendario genérico.





 English
 Français
 Español
 Português
 عربي