
Solución de problemas de presión de estampado inconsistente en la platina
Estás realizando un trabajo y los resultados son inconsistentes. El lado izquierdo de la hoja se estampa a la perfección: una transferencia de lámina nítida y con acabado de espejo. Y el lado derecho? Débil, incompleta o directamente ausente. Si esto te suena familiar, se trata de una presión desigual en la platina de tu máquina de estampado en caliente .
La inconsistencia de la presión es uno de los problemas más comunes en el estampado en caliente, y también uno de los más fáciles de solucionar. Las causas suelen dividirse en cuatro categorías: problemas de alineación mecánica, problemas con el soporte y la amortiguación, fallos en el sistema hidráulico o neumático y problemas relacionados con el troquel. La clave está en saber dónde buscar y en qué orden.
Esta guía le acompaña a través de un proceso sistemático de resolución de problemas. Comenzaremos con la identificación del problema mediante pruebas sencillas en el taller y, a continuación, analizaremos cada posible causa, desde el paralelismo de la platina hasta el desgaste de los amortiguadores y la sincronización de los cilindros. Al finalizar, dispondrá de una lista de verificación clara para diagnosticar y corregir la presión irregular en su máquina.
Signos de presión desigual: qué buscar
Antes de empezar a ajustar nada, debes confirmar que la presión desigual es realmente el problema, y dónde se está produciendo.
Inspección visual de hojas estampadas
La señal más evidente es una transferencia de lámina nítida y completa en una zona de la hoja y débil o parcial en otra. Por ejemplo, una imagen nítida en el lado izquierdo y una borrosa en el derecho. Este patrón indica que la presión no es uniforme en toda la platina. Si la variación sigue un patrón constante (siempre el mismo lado o la misma diagonal), apunta a un problema mecánico o de alineación.
Papel indicador de presión
La película indicadora de presión (como Fuji Prescale) es el método de referencia para diagnosticar la distribución de la presión. Coloque una hoja de la película sobre la platina y ejecute un ciclo de estampado. La intensidad del color revela un mapa de presión: las áreas más oscuras indican mayor presión, mientras que las áreas más claras indican menor presión. Esto proporciona una representación visual precisa de dónde se produce la irregularidad de la presión.
Prueba del papel carbón
Si no dispone de película indicadora de presión, puede usar una sencilla prueba con papel carbón. Coloque un trozo de papel carbón boca abajo sobre la platina, cúbralo con una hoja de papel y ejecute un ciclo de estampado. La impresión que quede en el papel le mostrará dónde se aplica presión y dónde no. No es tan preciso como la película indicadora, pero es un método rápido y económico para el taller.
Causas mecánicas – Paralelismo de las placas
El paralelismo de la platina es la causa mecánica más común de presión desigual. Si la platina no está perfectamente paralela a la base, la presión será mayor en un lado y menor en el otro.
Cómo medir el paralelismo de las placas
Utilice galgas de espesores en las cuatro esquinas de la platina para medir la distancia entre esta y la base. Coloque las galgas en las mismas posiciones relativas en cada esquina: delantera izquierda, delantera derecha, trasera izquierda y trasera derecha. Las lecturas le indicarán si la platina está nivelada o si está inclinada.
Tolerancia aceptable
Para la mayoría de las aplicaciones de estampado en caliente, la tolerancia aceptable es de 0,05 mm en toda la platina. Si se supera este límite, se observarán variaciones de presión. Las máquinas de estampado de láminas de Guowang están fabricadas con precisión micrométrica: el mecanizado CNC interno y las máquinas de medición por coordenadas Hexagon garantizan que cada componente alcance una precisión micrométrica. Sin embargo, incluso las mejores máquinas pueden desviarse de las especificaciones con el tiempo.
Mecanismo de ajuste
El ajuste del paralelismo de la platina generalmente implica el uso de tuercas de barra de acoplamiento o casquillos excéntricos. El mecanismo exacto varía según el modelo de máquina, pero el principio es el mismo: se ajusta el mecanismo que controla el movimiento de la platina. En máquinas con múltiples puntos de ajuste, realice pequeños cambios graduales y vuelva a probar después de cada ajuste.
Problemas con los materiales de los cojines y el respaldo
El material amortiguador situado entre la matriz y la platina desempeña un papel fundamental en la distribución uniforme de la presión.
Cojín desgastado o comprimido
Con el tiempo, el material amortiguador se comprime y pierde su capacidad de distribuir la presión de manera uniforme. Esto se nota especialmente en el centro de la platina, donde la presión es mayor y la compresión también. Un amortiguador desgastado crea una zona de baja presión en el centro, mientras que los bordes aún estampan correctamente.
Grosor desigual del cojín
Si la almohadilla no se instaló correctamente o si está desgastada de forma irregular, la variación de grosor en la platina provocará una presión inconsistente. Incluso una pequeña diferencia de grosor —una fracción de milímetro— puede ser suficiente para afectar la calidad del estampado.
Materiales recomendados para cojines
El caucho de silicona, el fieltro y los materiales compuestos son opciones comunes para la amortiguación. Cada uno presenta características de compresión diferentes. El caucho de silicona ofrece un rebote uniforme y una larga vida útil. El fieltro proporciona una buena distribución de la presión, pero se comprime más con el tiempo. El material adecuado depende de la aplicación y del tipo de matriz que se utilice.
Sistema de presión hidráulica o neumática
Si la alineación mecánica es correcta y el cojín está en buen estado, el siguiente paso es revisar el sistema de presión.
Caída de presión en un lado
Una caída de presión en un lado de la platina suele indicar una fuga en el cilindro o un desgaste en la junta. Si un cilindro no suministra la presión completa, ese lado de la platina estampará con menos fuerza que el otro. Esto es más común en máquinas con varios cilindros que trabajan en paralelo.
Sincronización desigual de los cilindros
En máquinas con varios cilindros hidráulicos o neumáticos, una sincronización desigual puede provocar que un cilindro se retrase con respecto a los demás. Esto da como resultado una aplicación de presión desigual: un lado alcanza la presión máxima más tarde o con menor fuerza que el otro.
Prueba sencilla: escucha si hay fugas de aire.
Durante la fase de presión constante del ciclo de estampado, preste atención a posibles fugas de aire alrededor de los cilindros. Un silbido indica una fuga que reduce la presión en ese lado de la platina. Incluso una pequeña fuga puede provocar una variación de presión notable. Revise las conexiones, mangueras y juntas para detectar signos de desgaste o daños.
Inconsistencia de presión relacionada con el troquel
A veces el problema no es la máquina, sino el propio troquel.
No morir plano
Una matriz deformada amplificará cualquier variación de presión existente. Si la matriz no es perfectamente plana, hará contacto de forma irregular, independientemente de la alineación de la platina. Compruebe la matriz sobre una superficie plana: si se tambalea o presenta huecos, es necesario rectificarla o reemplazarla.
Acumulación de escombros en la superficie
Los residuos en el soporte del troquel o en la parte posterior del mismo pueden crear puntos de presión concentrados en una zona. Limpie ambas superficies a fondo antes de montar el troquel. Incluso un pequeño trozo de cinta adhesiva o una gota de pegamento seco pueden provocar una concentración de presión.
Variación de la altura del troquel
Si utiliza varios troqueles en la misma platina, la variación de altura entre ellos provocará una presión desigual. Algunas zonas estamparán con demasiada fuerza, mientras que otras no estamparán en absoluto. Utilice cinta adhesiva o calzas para compensar las diferencias de altura.
Un orden lógico para la resolución de problemas
En lugar de adivinar, siga esta secuencia lógica para identificar la causa raíz.
Cojín limpio y nuevo
Empiece con un troquel limpio y una almohadilla nueva. Esto elimina las variables más comunes y le proporciona una base limpia. Si el problema persiste después de estos cambios, pase al siguiente paso.
Prueba de presión
Realice una prueba de presión con papel indicador o papel carbón. El patrón le indicará dónde se encuentra el problema: una variación diagonal sugiere paralelismo entre las placas; una presión baja en un área específica indica problemas con los amortiguadores; un lado débil apunta a problemas hidráulicos o en los cilindros.
Comprobar el paralelismo
Si el patrón de presión muestra una variación diagonal, verifique el paralelismo de la platina. Mida la separación en las cuatro esquinas con galgas de espesores. Si la variación supera los 0,05 mm, ajuste las barras de acoplamiento o los casquillos excéntricos.
Inspeccione el cojín.
Si la presión es baja solo en una zona, inspeccione el cojín. Busque desgaste irregular, compresión o variación en el grosor. Reemplácelo si es necesario.
Compruebe el sistema de presión.
Si un lado completo de la platina está débil, sospeche del mecanismo de conexión o del sistema hidráulico/neumático. Verifique si hay fugas en los cilindros, juntas desgastadas y problemas de sincronización.
| Patrón de problema | Causa probable | Primera comprobación |
|---|---|---|
| Variación diagonal | La platina no está paralela | Calibrador de espesores en las cuatro esquinas |
| Centro bajo, bordes altos | Cojín desgastado | Reemplazar el cojín |
| Un lado es débil | Problema con el cilindro o el varillaje | Escuche si hay fugas de aire; revise los sellos. |
| Lugares aleatorios | El dado no está plano ni contiene escombros. | Limpiar el soporte de la matriz; comprobar la planitud de la matriz. |
Preguntas que hacen los técnicos de mantenimiento
Con qué frecuencia se debe comprobar el paralelismo de las placas?
Para máquinas de producción diaria, compruebe el paralelismo al menos una vez al mes. Si realiza trabajos pesados o detecta problemas de presión, compruébelo con mayor frecuencia. Las máquinas de Guowang están fabricadas con componentes principales de fabricación propia y precisión CNC, pero las revisiones periódicas garantizan que la máquina cumpla con las especificaciones.
Puede una presión desigual dañar el troquel?
Sí. La presión desigual crea concentraciones de tensión localizadas que pueden deformar o agrietar el troquel con el tiempo. Un troquel sometido a presión desigual se desgastará de forma irregular, reduciendo su vida útil. Solucionar los problemas de presión a tiempo protege su inversión en troqueles.
Cuál es la función de la cinta de preparación para compensar la variación de presión?
La cinta de preparación es una solución temporal, no permanente. Puede compensar pequeñas variaciones de presión al aumentar las zonas de baja presión, pero no debe usarse para ocultar problemas mecánicos importantes. Si confía en la cinta de preparación para obtener resultados aceptables, debe abordar la causa subyacente.
Mantener una presión uniforme a largo plazo
Una vez solucionado el problema de la presión, mantenerla así requiere un enfoque proactivo.
Programa de inspecciones periódicas
Incluya comprobaciones de paralelismo de la platina en su programa de mantenimiento habitual. Detectar la desviación a tiempo evita que se convierta en un problema de producción. Documente sus mediciones para poder identificar tendencias a lo largo del tiempo.
Intervalos de reemplazo de los cojines
Reemplace el material de amortiguación periódicamente, no solo cuando note problemas. El intervalo adecuado depende de su volumen de producción y de los materiales que utilice, pero como regla general, se recomienda reemplazar la amortiguación cada 3 a 6 meses en producciones de alto volumen.
Servicio de calibración de presión
Para aplicaciones críticas o cuando no tenga plena confianza en sus capacidades internas, considere programar un servicio profesional de calibración de presión. Guowang Group ofrece un servicio integral de posventa, que incluye asistencia técnica, resolución de problemas, repuestos y capacitación de operadores. Su equipo profesional puede optimizar el proceso de estampado en caliente y realizar diagnósticos remotos, lo que le ayudará a mantener una presión constante en toda la placa.
Cuando se trabaja con envases de alta gama —cajas de cosméticos, empaques de regalo de lujo o etiquetas antifalsificación— la uniformidad de la presión es fundamental. La serie de máquinas de estampado en caliente Guowang está diseñada específicamente para empresas de embalaje e impresión que buscan resultados de estampado en caliente excepcionales y una capacidad de producción constante. Sus máquinas ofrecen una precisión micrométrica con una exactitud de ±0,15 mm y una presión de 500 toneladas, cumpliendo con los rigurosos estándares de seguridad del TÜV alemán.
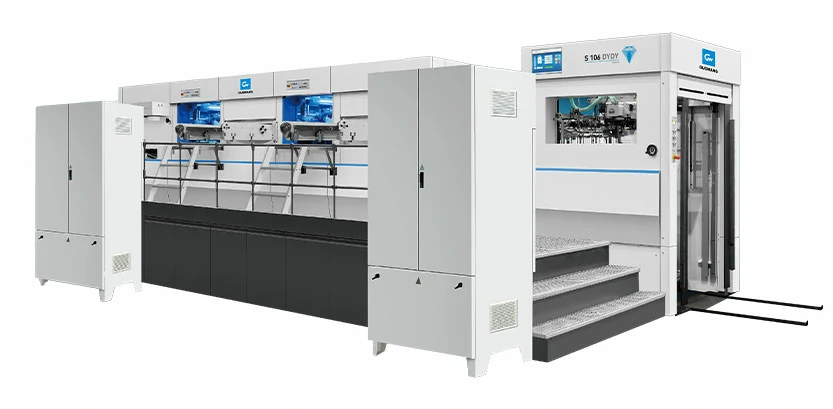
La máquina de estampado en caliente automática S106DYDY es uno de los modelos de esta serie, capaz de procesar láminas de hasta 1060 × 760 mm con una velocidad máxima de troquelado de 5500 láminas por hora. Con 100 máquinas CNC propias y equipos de medición por coordenadas Hexagon, Guowang fabrica internamente los componentes principales para garantizar la estabilidad de la máquina a largo plazo.
La presión desigual no tiene por qué ser un problema recurrente. Con un enfoque sistemático para la resolución de problemas y un mantenimiento regular, puede mantener su máquina funcionando a pleno rendimiento. Comience con las pruebas más sencillas (inspección visual, papel indicador, papel carbón) y revise las posibles causas en orden. En la mayoría de los casos, la solución es sencilla y no requiere reparaciones importantes. Si necesita ayuda experta, el equipo de servicio global de Guowang está disponible para diagnósticos remotos y asistencia in situ.
Necesita ayuda para diagnosticar problemas de presión en su línea de estampado de láminas? Póngase en contacto con el equipo técnico de Guowang Group : le brindarán orientación para la resolución de problemas, repuestos y asistencia in situ para que su producción vuelva a la normalidad.





 English
 Français
 Español
 Português
 عربي