
Cortadora de papel para corte de hojas a alta velocidad
Una línea de conversión que funciona a toda velocidad se detiene bruscamente. El operario suspira, sacando una pila de hojas con bordes ásperos y polvorientos del montón de entrega. La cuchilla está desafilada de nuevo, después de solo media jornada. Esta situación, habitual en muchas fábricas, pone de manifiesto una tensión fundamental en la conversión de papel: la búsqueda de la máxima velocidad suele chocar con la necesidad de calidad de corte y tiempo de actividad. Cuando se superan los 300 metros por minuto, cada micra de alineación de la cuchilla y cada milisegundo de respuesta de la tensión son cruciales. Un error no solo supone un desperdicio de papel, sino que reduce los márgenes de los trabajos que se aceptaron para mantener la línea en funcionamiento.
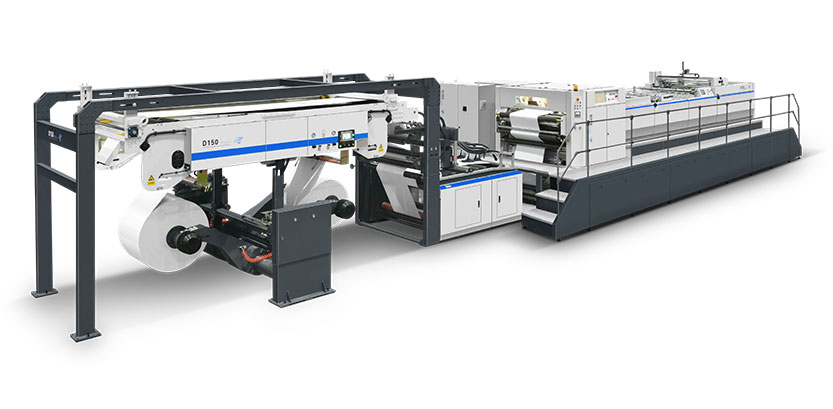
Cómo lograr un corte de láminas de alta velocidad realmente productivo sin sacrificar la fiabilidad ni el acabado de los bordes? Rara vez se trata de una sola especificación de la máquina. En cambio, se requiere un análisis sistémico del proceso de corte, desde la entrada de la banda al soporte trasero hasta la transferencia de la pila terminada al palé. A continuación, se presentan los factores de diseño y operación que distinguen las líneas que cumplen sistemáticamente sus objetivos de aquellas que generan sorpresas desagradables.
La geometría del cuchillo que no ves y por qué determina la velocidad.
Muchos compradores se centran en la velocidad máxima nominal de una cortadora. Pero la "velocidad nominal" es solo una cifra de referencia. La verdadera limitación suele residir en la propia interfaz de corte. Pregúntenle a cualquier técnico de mantenimiento experimentado y les dirá: el ángulo de encuentro de las cuchillas superior e inferior, la profundidad de penetración y el ángulo de corte no son detalles técnicos abstractos. Determinan cuántas hojas se pueden cortar entre afilados, el nivel de ruido de la línea de producción y si se acumula polvo, lo que obliga a realizar ciclos de limpieza adicionales.
Consideremos la diferencia entre una configuración de corte por aplastamiento y una de corte por cizallamiento. En cartón grueso o estucado, un tambor rotatorio de corte por cizallamiento bien mantenido puede reducir la generación de polvo en más del 40 % en comparación con una configuración de corte por aplastamiento, según datos compartidos por una fábrica de cartón nórdica durante una conferencia de TAPPI. Esto se traduce directamente en ciclos de producción más largos e ininterrumpidos. Sin embargo, si el ángulo de cizallamiento se ajusta demasiado bruscamente, se producen microfisuras en el borde de la hoja, apenas visibles a la velocidad de la línea, pero suficientes para atascar las líneas de envasado de alta velocidad posteriores.
La lección: Al evaluarequipos de laminado de alta velocidad , no se fije solo en la potencia del motor. Solicite información detallada sobre la metalurgia de las cuchillas (carburo o acero para herramientas), la tolerancia de solapamiento recomendada para las cuchillas bajo dilatación térmica y la facilidad de microajuste durante el funcionamiento de la línea. Un diseño que permite un ajuste rápido y sin herramientas de la separación entre cuchillas puede ahorrar hasta 20 minutos por ajuste, según informes de supervisores de campo.
Control de tensión: La mano invisible que determina la precisión en la longitud de la hoja.
Puedes instalar las cuchillas más afiladas del sector, pero si la banda se ondula al entrar en la sección de corte, la precisión en la longitud de la hoja se ve comprometida. El corte a alta velocidad se basa fundamentalmente en un problema de aislamiento de la tensión. La tensión necesaria para extraer el rollo suavemente del soporte de desenrollado no suele ser la óptima para presentar una banda plana y estable al tambor de corte.
Las líneas modernas de alto rendimiento solucionan este problema con una sección de control de arrastre ubicada justo antes de la cuchilla. Un rodillo de entrada accionado por servomotor, junto con un compensador de precisión o un bucle de retroalimentación de celda de carga, desacopla la zona de desenrollado de la zona de corte. Esto permite que la línea absorba tirones repentinos de un rodillo madre deformado sin propagar la perturbación a la longitud de la hoja. Un fabricante europeo de papel estucado descubrió que actualizar la resolución de su control de arrastre de analógico a servomotor de accionamiento directo con niveles de holgura de 4 micras mejoró su Cpk (índice de capacidad del proceso) de longitud de hoja de 1,1 a más de 1,6, eliminando prácticamente las hojas fuera de especificación.
Para los operarios, la práctica fundamental es no tensar demasiado la banda «por precaución». Una tensión excesiva provoca estrechamiento (reducción del ancho) e introduce un error de longitud inherente que varía a medida que disminuye el diámetro del rollo. Los mejores resultados se obtienen trabajando con la tensión estable más baja para cada grado y gramaje, un parámetro que conviene registrar para cada material. Un consejo práctico: documente los ajustes de tensión no solo por el nombre del grado, sino también por el contenido de humedad específico y el rango de calibre de los rollos entrantes. Las variaciones estacionales son importantes.
En este punto, es posible que esté analizando su línea de producción actual e identificando los cuellos de botella descritos anteriormente. En muchas plantas de conversión, la evaluación revela que las mejoras continuas en una sección de cuchillas o un sistema de accionamiento obsoleto generan rendimientos decrecientes. Para quienes diseñan una estrategia de laminado con visión de futuro, vale la pena explorar soluciones de laminado integradas, diseñadas desde cero para ofrecer estabilidad a alta velocidad.
Automatización que va más allá de pulsar botones
Si observas una cortadora a toda velocidad, notarás que los operarios expertos realizan las mismas tareas repetidamente: ajustar la banda, comprobar algunas hojas con una regla, modificar el solapamiento y anotar las medidas. Su experiencia es invaluable, pero se consume en tareas de supervisión que un sistema de circuito cerrado puede realizar con mayor rapidez. El siguiente nivel de eficiencia en el corte a alta velocidad se logra automatizando no solo el corte mecánico, sino también la toma de decisiones.
La corrección automática de la longitud de la hoja logra esto midiendo continuamente las hojas entregadas y ajustando la velocidad relativa entre el tambor de corte y la entrada. Algunos sistemas incluso compensan la elongación gradual de la banda de papel debido a la absorción de humedad durante la impresión. Un convertidor de empaques en el Medio Oeste de EE. UU. informó que la incorporación del posicionamiento automático de la cuchilla con recetas de trabajo preprogramadas redujo su tiempo de cambio de pedido de 18 minutos a menos de 4. Esto no se logró apresurando al personal, sino eliminando los ajustes manuales de calibre y los cortes de prueba.
Qué características debe tener la arquitectura de control? Un sistema que registre las métricas de calidad de corte por pedido, no solo por turno. Esto crea un registro trazable para entornos ISO 9001 y ayuda a determinar si una queja sobre la calidad del borde se originó en un rollo específico o en un intervalo de mantenimiento de cuchillas específico. La capacidad de acceder remotamente al diagnóstico de fallas es otra verificación práctica. Transforma una alarma de emergencia a las 2 de la madrugada en una sesión de resolución de problemas guiada, que a menudo resuelve un técnico experimentado desde casa en lugar de requerir una visita a las instalaciones.
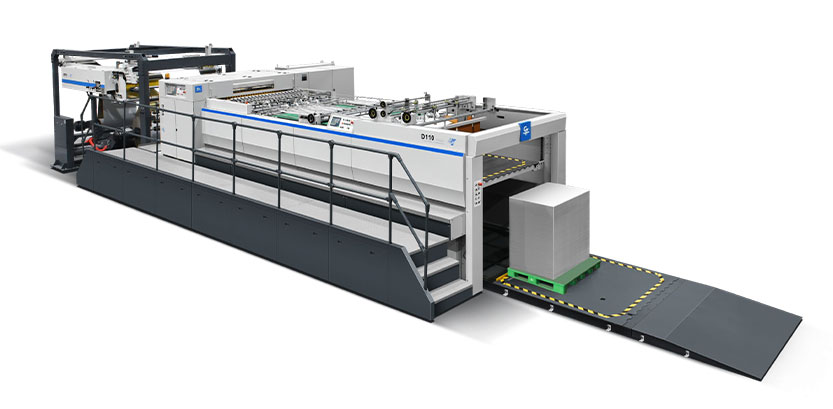
Realidades del mantenimiento: Planifique el cambio de sus cuchillos antes de que ellos planifiquen su tiempo de inactividad.
Ningún análisis sobre el corte a alta velocidad puede obviar la realidad: la cuchilla es una pieza de desgaste. La forma en que se gestiona ese desgaste distingue a las plantas reactivas de las operaciones de clase mundial. En lugar de esperar a que aparezca polvo en los bordes, las principales acerías ahora programan los cambios de cuchillas en función de los metros lineales cortados en grados específicos, una cifra que perfeccionan con el tiempo utilizando datos de inspección.
Una estrategia eficaz consiste en mantener un registro sencillo o una réplica digital del tambor de corte: anote la fecha, los metros recorridos y una breve observación sobre la calidad del corte en el cambio anterior. Tras seis meses, se empiezan a observar patrones. Por ejemplo, puede descubrir que un tipo específico de tablero recubierto de arcilla desgasta el filo de la cuchilla un 30 % más rápido que el SBS estándar. Con esta información, podrá acortar el intervalo de cambio para esos trabajos y prácticamente eliminar las paradas no programadas.
Error común: descuidar el estado del yunque o cuchilla inferior al cambiar la cuchilla superior. Un yunque desgastado provoca que la nueva cuchilla superior se desafile de forma asimétrica, repitiendo el problema en cuestión de horas. Lo ideal es inspeccionar y, si es necesario, rectificar ligeramente o reemplazar el yunque cada dos cambios de cuchilla; un coste mínimo comparado con el desperdicio generado por un mal corte. Descubra más sobre los diseños modulares que simplifican este mantenimiento conjunto, permitiendo que un solo técnico intercambie ambos elementos en menos de 15 minutos.
La tregua entre velocidad y calidad
Históricamente, en la conversión de papel, la velocidad se contraponía a la precisión. Se podía tener una, pero no ambas. Hoy en día, esa distinción se está eliminando gracias al control digital del movimiento, a diseños de procesos más inteligentes y a una comprensión más profunda de la mecánica de la banda. Las cortadoras más rápidas ya no son las que simplemente hacen girar un tambor a máxima velocidad; son las que mantienen una calidad de corte perfecta y repetible durante toda la aceleración, el funcionamiento constante y la desaceleración de cada rollo. Esto requiere un sistema de levas electrónico avanzado que sincroniza instantáneamente la velocidad de la cuchilla con la velocidad de la banda, eliminando el efecto de "hoja larga" durante las fases de aceleración.
Este cambio tiene un impacto financiero directo. En las operaciones de laminado, la métrica que realmente importa para el resultado final no son los metros por minuto, sino las toneladas vendibles por turno. Cada punto porcentual ganado al reducir las roturas, el rebobinado y el relaminado repercute directamente en el margen de contribución. Varios estudios de consultoría independientes, incluidos los de Fisher International, indican que pasar de una eficiencia de línea del 82 % al 91 % en una sola laminadora de tamaño mediano puede generar 2400 toneladas métricas vendibles adicionales por año, lo que representa un incremento sustancial de ingresos sin aumentar la plantilla.
Si su equipo está analizando cómo cerrar esa brecha y cómo sería en la práctica una línea de corte verdaderamente sincronizada, le conviene considerar las opciones de corte de precisión que combinan el control de estirado accionado por servomotor, el posicionamiento automático de la cuchilla y el cambio de formato basado en recetas descritos anteriormente. Guowang ha desarrollado su tecnología de corte haciendo hincapié precisamente en estos puntos de integración, basándose en las opiniones de los convertidores que trabajan con cartón revestido, papel para etiquetas y materiales de embalaje ligeros.
Un enfoque más inteligente para el revestimiento de lonas
Un capataz veterano de una planta de conversión dijo una vez: "Una laminadora no es una máquina que se compra; es un proceso al que uno se compromete". No exageraba. El equipo que dura más y ofrece un rendimiento más constante es casi siempre aquel que se configuró tras una evaluación honesta de la gama de productos, y no solo por su velocidad máxima. Al respetar la interacción entre la mecánica de las cuchillas, el aislamiento de la tensión y la automatización a nivel del operario, se construye una célula de laminado que ofrece una producción predecible, rollo tras rollo, sin problemas.
El siguiente paso no consiste en seguir las especificaciones de un folleto, sino en auditar el rendimiento real de su línea actual en el punto de corte: realice un estudio SPC sobre la longitud de la hoja, mida la vida útil de la cuchilla en términos reales y verifique los datos de origen de la tasa de desperdicio. Una vez que tenga esos datos, la conversación pasará de "necesitamos una máquina más rápida" a "necesitamos un proceso más inteligente". Esa es la conversación que vale la pena tener.





 English
 Français
 Español
 Português
 عربي