
Cómo configurar una máquina de estampado en caliente y troquelado para papel de 1060 × 760 mm
Configurar una prensa de estampado en caliente y troquelado para un tamaño de papel específico, especialmente uno tan grande como 1060 × 760 mm, puede resultar abrumador. Hay que tener en cuenta el pesado marco, la unidad de estampado en caliente, la placa de troquelado y el temor constante a la desalineación o la presión desigual. Lo he vivido en carne propia, ayudando a los operarios a solucionar todo tipo de problemas, desde roturas de la lámina hasta cortes parciales.
Esta guía se basa en la experiencia práctica. Repasaremos todo el proceso de configuración para manipular láminas de 1060 × 760 mm, abordaremos los problemas más frecuentes y te mostraré cómo evitar los tres errores más comunes que hacen perder tiempo y material.
Vamos a conseguir que esa imprenta funcione de forma limpia y precisa.
Antes de empezar: Qué hace que 1060×760 mm sea diferente?
Las prensas estándar admiten hojas de tamaño A3 o ligeramente mayores, pero una vez que se pasa al rango de 1060 × 760 mm, aparecen varios problemas:
-
Una distribución uniforme de la presión resulta fundamental. Una diferencia de presión del 10 % a lo largo de la placa puede arruinar la mitad de la lámina.
-
La longitud de estiramiento del papel de aluminio aumenta, incrementando el riesgo de que este se arrugue o se rompa.
-
La alineación de la matriz y la contraplaca debe tener en cuenta la dilatación térmica durante el estampado en caliente.
La mayoría de los errores de configuración se deben a tratar una máquina de gran formato como si fuera una más pequeña. Por eso, seguiremos una secuencia que prioriza la estabilidad y la repetibilidad.
Prepare la bancada de la máquina y el papel.
Antes de tocar los troqueles, limpie a fondo la platina y la mesa de alimentación de papel. El polvo o los restos de tinta seca —especialmente en una [Imagen: primer plano de la limpieza de una platina grande con un paño de microfibra] prensa de gran formato— pueden crear puntos de presión localizados. Utilice alcohol isopropílico y un paño sin pelusa.
A continuación, prueba tu pila de papel de 1060 × 760 mm. Mide la dirección de la fibra y el contenido de humedad. El papel demasiado seco se vuelve quebradizo al troquelarlo; si está demasiado húmedo, se estira durante el estampado en caliente.
Consejo práctico: Pase cinco hojas en blanco por la bandeja de entrada sin lámina ni troquel para comprobar si hay desviaciones. Para este tamaño de papel, la desviación aceptable debe ser inferior a 0,5 mm en toda su longitud.
Monte el troquel de estampado en caliente y la contraplaca.
Aquí es donde la precisión marca la diferencia. Para el estampado en caliente, necesitarás:
-
El troquel de latón o magnesio
-
Una contraplaca con respaldo de silicona o teflón
Primero, fije la matriz con las barras de bloqueo del chasis. Apriete desde el centro hacia afuera, como si apretara los tornillos de la culata de un cilindro. A continuación, inserte la contraplaca. Para hojas de 1060 × 760 mm, utilice siempre una contraplaca al menos 15 mm más grande que el tamaño del papel para evitar marcas en los bordes.
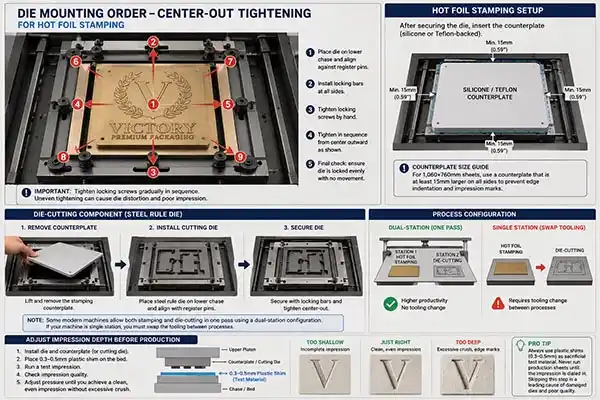
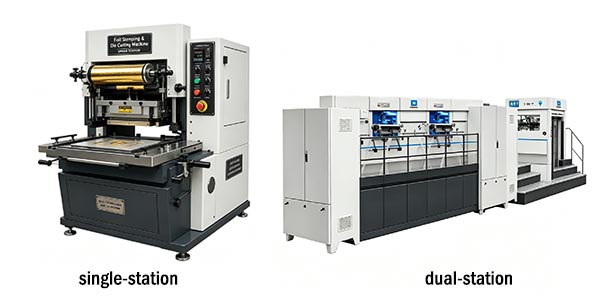
Ahora pasemos al troquelado. Retire la placa de contacto para el estampado en caliente e instale la placa de corte en el mismo soporte inferior. Algunas máquinas modernas permiten realizar ambos procesos en una sola pasada, pero esto requiere una configuración de doble estación . Si trabaja con una sola estación, deberá cambiar las herramientas.
Muchos operarios dañan sus troqueles al saltarse un paso: ajuste siempre la profundidad de impresión antes de imprimir las hojas de producción. Utilice láminas de plástico de 0,3 a 0,5 mm de espesor como material de prueba de sacrificio.
Calibrar la curva de presión
El ajuste de presión no es un valor único para todos los casos. Para papel de 1060 × 760 mm con un gramaje estándar de 300 a 400 g/m², comience con:
-
Estampado en caliente : 4–6 toneladas de presión total
-
Troquelado : 8–12 toneladas, dependiendo de la nitidez de la regla de corte y la fibra del papel.
Aquí tienes un método probado: Coloca cinco tiras de papel carbón sobre la platina: izquierda, centro, derecha y dos diagonales. Realiza una sola impresión a baja presión. La transferencia de carbón revelará zonas altas y bajas. Ajusta los tornillos de nivelación del bastidor de la prensa hasta que las cinco tiras muestren una impresión uniforme de color gris medio.
Ejemplo práctico: Una imprenta de cartón en Dongguan sufría problemas de transferencia parcial de la lámina metálica en hojas de 1060 mm. Tras la prueba de carbono, detectaron una pérdida de 0,2 mm en la zona central derecha. Con solo tres vueltas al tornillo de ajuste, se solucionó el problema, evitando así tener que reimprimir 1200 hojas.
Ajustar la longitud y la temperatura de la lámina
Para papel de 1060 × 760 mm, la longitud de indexación de la lámina debe ser de al menos 1120 mm para permitir un desplazamiento adicional en el margen. Programe la alimentación de la lámina para que avance entre 20 y 30 mm más allá del área de la imagen en ambos lados. Esto evita el efecto fantasma.
Pautas de temperatura :
| Tipo de lámina | Rango de temperatura | Tiempo de permanencia |
|---|---|---|
| Metálico | 110–130 °C | 0,6–0,8 |
| Pigmento | 120–140 °C | 0,7–0,9 |
| Holográfico | 115–125 °C | 0,5–0,7 |
Comience con la temperatura más baja. Realice tres pruebas y verifique que la transferencia sea completa sin sangrado. Si la lámina se rompe, reduzca el tiempo de exposición; si no se adhiere por completo, aumente la temperatura en incrementos de 3 °C.
Registro y alineación del troquelado
Registrar una hoja de 1060 × 760 mm es complicado porque cualquier desalineación se magnifica en las esquinas. Utilice los topes laterales y frontales del alimentador. A continuación, procese manualmente una hoja con el estampado en caliente y el troquelado activados.
Mida cuatro puntos en el resultado impreso:
-
Distancia de la esquina superior izquierda a la esquina superior derecha
-
De abajo a la izquierda a abajo a la derecha
-
Diagonales
Para una máquina bien alineada, los cuatro elementos deben estar dentro de un margen de ±0,3 mm. De lo contrario, ajuste la sincronización del rodillo de tracción o la posición de la guía lateral.
Error común: Ajustar el registro después de que la máquina haya estado funcionando durante una hora sin dejarla enfriar. La dilatación térmica en una platina grande puede desplazar el registro entre 0,1 y 0,15 mm. Realice siempre la calibración final del registro cuando la máquina esté a su temperatura de funcionamiento.
Prueba piloto y control de calidad
Ahora genere cinco hojas de muestra a máxima velocidad. Compruebe lo siguiente:
-
Adhesión de la lámina – prueba de cinta
-
Calidad de corte : bordes limpios, sin desgarro de fibra en el perímetro de la lámina de 1060 × 760 mm.
-
Consistencia del registro : entre la primera y la quinta hoja.
Si las tres pruebas pasan, ya puedes comenzar la producción. Si no, no hagas grandes ajustes. A menudo, pequeños retoques, como limpiar los rodillos de extracción de la lámina o añadir una lámina deslizante, solucionan el problema.
Tres errores que hacen perder el tiempo
-
Si omite la prueba de presión de carbono, el estampado en caliente resultará en un troquelado irregular y un corte parcial. Añada 10 minutos a su preparación; se amortizará con 2 horas de retrabajo ahorradas.
-
Si se utiliza la misma placa de contacto para el estampado y el troquelado , la operación de corte dañará la placa de silicona blanda, arruinando el siguiente trabajo de estampado. Siempre intercámbielas o utilice una máquina de doble estación que separe las funciones.
-
Ignorar la humedad del papel : el papel seco en una hoja de 1060 × 760 mm se agrieta en los pliegues. Acondicione el papel en la sala de impresión durante 24 horas antes de una tirada importante.
Cuando el trabajo exige mayor eficiencia
Si trabaja habitualmente con láminas de gran formato y necesita alternar entre el estampado en caliente y el troquelado sin tener que cambiar constantemente las herramientas, una configuración de doble estación mantiene la producción en marcha. Una estación aplica la lámina y la otra realiza el troquelado, todo simultáneamente. Esto reduce el tiempo de preparación en casi un 40 % y elimina la desviación de alineación entre pasadas.
Para los talleres que deseen explorar este flujo de trabajo, pueden consultar aquí una solución de doble estación diseñada para papel de 1060 × 760 mm . Está construida con controles de presión independientes para cada estación, por lo que no tendrá que sacrificar el brillo del estampado ni la precisión del corte.
Consejo final: Documente la presión, la temperatura y la configuración del registro para cada tipo de papel. Con el tiempo, creará una base de datos de configuración que convertirá un cambio de formato de 45 minutos en una rutina de 15 minutos.





 English
 Français
 Español
 Português
 عربي