
Cómo una máquina de estampado en lámina transfiere la lámina
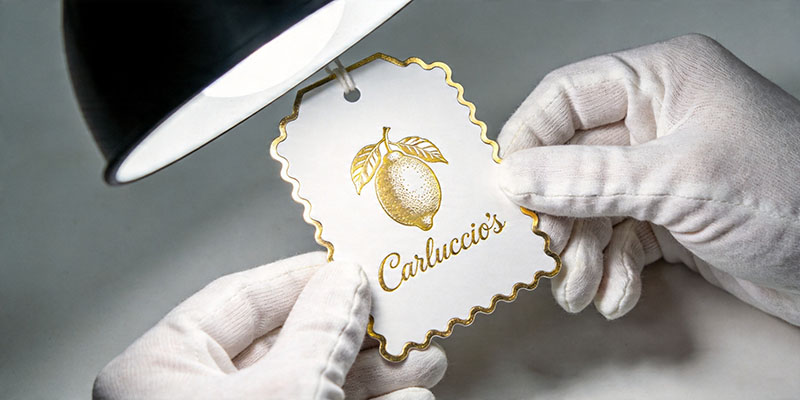
Alguna vez has abierto la caja de un perfume de lujo o una invitación de boda y has tocado el logotipo brillante y en relieve? Ese brillo metálico no es pintura ni tinta, sino una fina capa de lámina metálica, transferida mediante un preciso proceso de unión térmica. Detrás de este efecto se encuentra un equipo que combina calor, presión y sincronización. Pero, cómo transforma exactamente una simple lámina en una elegante obra maestra? Analicemos la física y la mecánica paso a paso.
Principio básico: Calor + Presión + Tiempo de permanencia
En esencia, la transferencia de láminas se basa en tres variables: temperatura, fuerza y duración del contacto. El material que llamamos «lámina» es en realidad una estructura multicapa: un soporte de poliéster, una capa protectora, una capa de color (o metálica) y un adhesivo termoactivado. Cuando una matriz (o placa) caliente presiona la lámina contra un sustrato, el adhesivo se funde y se adhiere a la superficie. Tras una fracción de segundo, el soporte se retira, dejando la capa de color justo donde la matriz hizo contacto.
Este proceso parece sencillo, pero para obtener resultados limpios y uniformes se requiere un control preciso de cada variable. Muchos operarios suponen que aplicar más calor o una mayor presión siempre mejora la adhesión, pero esa es una de las maneras más rápidas de que se produzcan marcas o que la lámina se rompa.
Paso a paso: Del troquel al producto terminado
Un flujo de trabajo típico de transferencia industrial consta de cinco etapas. Comprender cada una de ellas le ayudará a solucionar problemas y optimizar la producción.
1. Preparación del troquel
La matriz (generalmente de latón, magnesio o cobre) se graba o se marca con el diseño deseado. Para líneas finas o texto pequeño, se puede usar acero endurecido. La profundidad y la nitidez de la matriz influyen directamente en la limpieza con la que se desprende la lámina. Una matriz poco profunda produce bordes borrosos; una matriz demasiado grabada puede cortar la lámina prematuramente.
2. Calentamiento del troquel
El troquel se calienta a una temperatura específica, generalmente entre 90 °C y 180 °C, según el tipo de lámina y el sustrato. Por ejemplo, la lámina metálica dorada sobre papel estucado funciona bien a temperaturas de entre 110 y 130 °C, mientras que el cartón sin estucar puede requerir 140 °C. La estabilidad de la temperatura es fundamental: fluctuaciones de ±5 °C pueden provocar una transferencia incompleta o quemar el adhesivo.
Si desea ver cómo se diseñan los módulos avanzados de control de temperatura, haga clic aquí para obtener una descripción técnica .
3. Posicionamiento del sustrato y la lámina
El sustrato (papel, plástico, cuero, etc.) se coloca sobre la base y se introduce un rollo de lámina entre la matriz y el sustrato, con el lado adhesivo hacia abajo. En las máquinas planas, la lámina se prensa de una sola vez; en los sistemas rotativos, la lámina se desplaza de forma continua.
4. Presión y permanencia
La matriz calentada desciende (o la base asciende) para aplicar presión, generalmente de 2 a 10 toneladas según la zona. La matriz permanece en contacto durante un tiempo de permanencia de entre 0,2 y 1,5 segundos. En ese momento, el adhesivo se licúa y se adhiere al sustrato, mientras que la capa de color se separa del soporte.
5. Retirar el soporte
Tras la retracción de la matriz, se retira el soporte de residuos (la película de poliéster). Esto puede hacerse inmediatamente (desprendimiento en caliente) o tras un ligero enfriamiento (desprendimiento en frío). El desprendimiento en caliente funciona con la mayoría de los papeles y proporciona alta velocidad; el desprendimiento en frío se utiliza a veces para plásticos delicados o cartón grueso, con el fin de evitar la deformación del sustrato.
Parámetros clave que determinan el éxito o el fracaso de tu transferencia.
Según las directrices del sector (ASTM F2029 – norma para pruebas de termosellabilidad), los tres parámetros son interdependientes. Modificar uno sin ajustar los demás suele provocar defectos. Analicemos algunos ejemplos prácticos.
| Parámetro | Demasiado bajo | Demasiado alto | Rango óptimo (Documento) |
|---|---|---|---|
| Temperatura | Transferencia incompleta, irregular | Sangrado, la lámina se adhiere al troquel. | 100–150 °C |
| Presión | Unión débil, fácil de rayar | Sustrato triturado, lámina cortada | 3–6 toneladas (para un área A4) |
| Tiempo de permanencia | Adhesión inconsistente | Adhesivo quemado, efecto fantasma | 0,4–0,8 segundos |
Un importante fabricante de envases informó recientemente que, tras recalibrar su tiempo de permanencia de 1,2 s a 0,6 s (aumentando la temperatura en 10 °C), el desperdicio de láminas se redujo en un 22 % y la productividad aumentó en un 35 %. Este tipo de interacción es la razón por la que los sistemas modernos ofrecen perfiles programables en lugar de parámetros fijos.
Para explorar cómo se implementan los perfiles programables de presión y temperatura en equipos industriales, consulte este recurso .
Errores comunes y cómo evitarlos
Incluso los operadores experimentados se enfrentan ocasionalmente a problemas recurrentes. Aquí hay tres errores frecuentes:
Error nº 1: Utilizar la misma temperatura para todos los colores de papel de aluminio.
Los distintos pigmentos y composiciones metálicas absorben el calor de forma diferente. La lámina de plata suele requerir entre 10 y 15 °C más que la de oro para lograr el mismo brillo. Solicite siempre las fichas técnicas a su proveedor de láminas.
Error nº 2: Descuidar la presión de la preparación.
Una altura desigual de la base o una placa de contrapresión desgastada provocan variaciones de presión en la hoja. Por eso, los equipos de alta gama incluyen sensores de presión digitales o equilibrado hidráulico. Una comprobación sencilla: coloque papel carbón entre la matriz y una hoja plana, luego baje el cabezal; el patrón de manchas revelará las zonas altas y bajas.
Error nº 3: Olvidar limpiar el troquel.
Tras cientos de ciclos, se acumulan residuos de adhesivo o polvo de papel, que actúan como una capa aislante. Esto reduce la temperatura efectiva del troquel entre 5 y 20 °C. La limpieza con un cepillo de latón suave y un disolvente aprobado cada 2000-3000 impresiones restablece la uniformidad.
Consideraciones avanzadas: Tipos de máquinas y sus características de transferencia
No todos los equipos de transferencia funcionan de la misma manera. La construcción mecánica influye en cómo se aplican el calor y la presión, lo que a su vez afecta la calidad de los diferentes sustratos.
Prensas de platina: El troquel se presiona contra una superficie plana. Ofrecen alta presión y son ideales para materiales gruesos y rígidos (por ejemplo, cubiertas de libros, cajas rígidas). Sin embargo, toda la superficie entra en contacto simultáneamente, por lo que cualquier irregularidad provoca variaciones de presión.
Prensas rotativas (cilíndricas) : Un cilindro calentado rueda sobre la lámina y el sustrato. Esto proporciona un movimiento continuo y una presión uniforme, ideal para tiradas largas en películas flexibles o papel. El tiempo de permanencia es más breve, por lo que la precisión de la temperatura se vuelve aún más crucial.
Sistemas combinados : algunas soluciones modernas permiten intercambiar módulos planos y rotativos dentro del mismo bastidor. Esta flexibilidad permite que una imprenta maneje tiradas cortas de artículos de cuero por la mañana y tiradas largas de paquetes de cigarrillos por la tarde.
Para ver con más detalle los diseños modulares que se adaptan a diferentes sustratos, consulte las últimas configuraciones aquí .
Cuando una configuración estándar no es suficiente
A medida que los trabajos se vuelven más diversos (por ejemplo, láminas holográficas sobre cartón reciclado o elementos de seguridad con microtexto), las exigencias sobre su equipo aumentan. Es posible que necesite una uniformidad de temperatura más precisa (±1 °C en todo el chip), un control de presión accionado por servomotores que responda en milisegundos o una alimentación automatizada de la lámina con regulación de tensión para evitar arrugas.
Si sueles trabajar con materiales difíciles o realizar pedidos de gran volumen, invertir en maquinaria especializada te resultará rentable rápidamente. Una imprenta de etiquetas de tamaño mediano en Ohio cambió una prensa antigua y desgastada por un sistema de control digital, reduciendo el tiempo de preparación de 45 minutos a 12 minutos por trabajo. Su índice de desperdicio disminuyó del 8 % a menos del 1,5 %.
Para obtener resultados profesionales, primero hay que sentar las bases adecuadas.
Comprender la ciencia detrás de la transferencia de láminas es el primer paso. Pero aplicar ese conocimiento de manera confiable, turno tras turno, requiere equipos que traduzcan la teoría en resultados consistentes. Zonas de temperatura que no varíen, presión que se repita con una precisión de 0,1 mm y una estructura lo suficientemente rígida para evitar la flexión: estos no son lujos; son la base para una producción rentable.
Ya sea que esté actualizando su prensa manual o ampliando su sistema para incorporar la función de estampado en caliente, necesita un socio que conozca tanto el proceso como los desafíos prácticos de la operación diaria. GuoWang lleva más de dos décadas diseñando soluciones de transferencia térmica, integrando las opiniones de miles de profesionales del embalaje en todo el mundo.
Si desea dejar de lado las conjeturas y lograr una aplicación de láminas predecible y de alta calidad en cada ciclo, dedique unos minutos a explorar los sistemas y especificaciones técnicas disponibles . Encontrará fichas técnicas detalladas, estudios de caso y una herramienta de comparación que le ayudará a seleccionar el modelo adecuado para su mezcla y volumen de sustrato.
Has tenido problemas con algún defecto específico en el papel de aluminio, como poros o bordes irregulares? Déjanos un comentario; con gusto compartiremos diagramas de flujo para la resolución de problemas.
Referencias y lecturas adicionales
-
ASTM F2029-16(2021) – Prácticas estándar para la fabricación de sellos térmicos para la determinación de la termosellabilidad.
-
Asociación de Láminas y Efectos Especiales (FSEA) – Boletín Técnico N.° 14: Parámetros de Estampado en Caliente.
-
Entrevista con un profesional del sector: Gerente de producción en una planta de cajas plegables del Medio Oeste (anónimo, a petición propia).
Aviso legal : Los datos de rendimiento son meramente ilustrativos. Los resultados reales dependen del sustrato, el tipo de lámina y las condiciones de funcionamiento. Realice siempre pruebas antes de la producción a gran escala.





 English
 Français
 Español
 Português
 عربي