Que tipo de manutenção de rotina é necessária em uma máquina de estampagem a quente?
Você já viu isso acontecer. Segunda-feira de manhã, o primeiro turno chega, liga a máquina e... nada. A placa de aquecimento não atinge a temperatura. A folha é alimentada de forma irregular. A estampagem fica desalinhada, metade da folha está completamente sem folha. O registro de manutenção está em branco. Ninguém se lembrou de limpar a matriz na sexta-feira passada. O filtro de ar está entupido. Os trilhos-guia estão secos.
A maioria das paradas não planejadas em máquinas de estampagem a quente é evitável. Na verdade, a falta de manutenção é a principal causa de falhas inesperadas em operações de estampagem a quente. A boa notícia é que uma rotina de manutenção estruturada — diária, semanal, mensal e com maior frequência — não leva horas. Requer apenas alguns minutos por turno e um pouco de disciplina. Este guia detalha exatamente o que você precisa fazer, em cada frequência, para manter sua máquina funcionando sem problemas e a qualidade da estampagem consistente. Sem palpites, sem enrolação — apenas uma lista de verificação prática que seus operadores podem seguir.
Início do turno – o que verificar antes de ligar o equipamento
Esses dez minutos permitem identificar a maioria dos problemas em desenvolvimento antes que se transformem em falhas.
Observe primeiro a placa de aquecimento.
Antes de ligar a impressora, inspecione a superfície da placa de aquecimento. Há algum resíduo visível, película de alumínio ou acúmulo de adesivo? Manchas escuras ou descoloração irregular indicam polímero degradado aderido à placa. Arranhões profundos são piores — eles transferirão marcas para todas as folhas que você estampar.
Limpe com latão, não com aço.
Para resíduos leves, use uma escova de latão ou um pano não abrasivo. O latão é mais macio que o aço temperado da placa, portanto não risca. Palha de aço é proibida — minúsculas partículas de aço se incrustam na placa, enferrujam e causam corrosão. Para depósitos de carbono persistentes, use um raspador de madeira seguido de um pano umedecido em álcool.
Verifique o percurso da folha e os rolos.
Poeira, fragmentos de folha e acúmulo de adesivo se acumulam nos rolos guia e no eixo de desenrolamento. Passe um pano limpo ao longo do percurso da folha, especialmente nos pontos de contato. Detritos nesses locais causam rugas ou rasgos na folha durante o processo.
Verifique a pressão do ar.
A maioria dos sistemas pneumáticos opera com pressão entre 0,5 e 0,7 MPa (70 e 100 psi). Verifique o manômetro todas as manhãs. A baixa pressão afeta o acionamento do cilindro e a força de fixação — podendo resultar em estampagem incompleta ou deslizamento da folha.
Fim de turno – cinco minutos que previnem desastres matinais
Antes que o operador encerre o expediente, execute esta rotina rápida. Leva cinco minutos e economiza horas de solução de problemas.
Retire as sobras de papel alumínio.
Restos de folha metálica deixados no eixo de desenrolamento podem se enrolar na próxima inicialização, causando emaranhados e quebras. Remova as pontas soltas. Para folhas metálicas sensíveis ao calor, armazene os rolos restantes selados em plástico — a umidade degrada alguns tipos.
Limpe a mesa de alimentação.
Poeira e minúsculas partículas de alumínio se acumulam na superfície de alimentação. Se deixadas durante a noite, podem se incrustar sob as placas de pressão, criando marcas de deslizamento na primeira leva do dia seguinte. Uma rápida limpeza com um pano seco resolve o problema.
[Livre toda a pressão antes de sair]
Retorne a plataforma à sua posição mais alta e libere toda a pressão pneumática e mecânica. Deixar a pressão aplicada durante a noite comprime os materiais de amortecimento e o suporte de borracha da matriz, causando deformação permanente. Um amortecimento comprimido cria uma pressão de estampagem irregular.
Semanalmente – lubrificação e conexões soltas
Reserve meia hora no final do turno de sexta-feira para essas verificações mais detalhadas.
Lubrifique todas as juntas móveis.
Use graxa para alta temperatura — o dissulfeto de molibdênio (MoS₂) é o padrão da indústria. Aplique em guias, seguidores de came, eixos de transmissão e qualquer superfície deslizante. A graxa multiuso comum se degrada com o calor; a graxa para alta temperatura mantém a viscosidade mesmo perto da placa de aquecimento.
Lista de verificação dos pontos de lubrificação:
-
Trilhos-guia em ambos os lados da plataforma.
-
roletes de came na articulação de transmissão
-
Rolamentos no eixo de desenrolamento da folha
-
Hastes roscadas de ajuste para configuração de pressão
-
Transmissões por corrente (use óleo para correntes, não graxa)
Procure por fios soltos e superaquecimento.
Desligue a máquina. Abra o painel elétrico. Inspecione visualmente os blocos de terminais em busca de fios descoloridos (superaquecimento), parafusos soltos ou marcas de arco voltaico. Um terminal solto causa aquecimento intermitente ou controles instáveis — problemas extremamente difíceis de identificar durante a produção.
Limpe o filtro de ar.
O filtro de entrada do sistema pneumático retém poeira e umidade. Um filtro obstruído reduz o fluxo de ar, causando resposta mais lenta do cilindro e pressão de estampagem inconsistente. Limpe o elemento com ar comprimido ou substitua-o se estiver muito sujo.
Verificações de precisão mensais e trimestrais
Uma vez por mês — ou a cada 200 horas de funcionamento — implemente esses ajustes.
Calibre a temperatura
A temperatura definida no controlador e a temperatura real da placa costumam variar ao longo do tempo. Utilize uma sonda termopar de superfície diretamente na placa de aquecimento. Compare com a leitura no painel de controle. Se a diferença exceder ±5 °C, recalibre. Para trabalhos críticos em substratos sensíveis ao calor, busque uma precisão de ±1 °C.
Verifique o paralelismo da platina.
A pressão irregular da placa é uma das principais causas de transferência parcial da folha — algumas áreas estampam perfeitamente, outras mal tocam. Método de chão de fábrica:
-
Coloque papel carbono entre a placa de aquecimento e a placa de impressão.
-
Execute um ciclo de estampagem de baixa pressão.
-
Examine a impressão. Marcas escuras e consistentes nos quatro cantos indicam paralelismo. Marcas claras ou ausentes em qualquer canto indicam que esse canto está baixo.
-
Ajuste os parafusos ou calços de montagem da placa conforme necessário.
Aperte os parafusos do suporte da matriz com o torque correto.
A matriz fica alojada em um suporte fixado por parafusos. Com o tempo, a vibração afrouxa esses parafusos. Mesmo um movimento de 0,1 mm da matriz produz bordas irregulares e desalinhamento da folha. Use uma chave dinamométrica para verificar o aperto — a especificação geralmente está gravada no suporte.
Inspecione a superfície da placa.
Faça um teste com a arte distribuída uniformemente. Se, após verificar o paralelismo, algumas áreas apresentarem impressão consistentemente mais clara do que outras, a superfície da platina pode estar desgastada. O desgaste irregular requer retificação ou substituição.
Armazenamento de matrizes – protegendo sua ferramenta mais cara.
Entre trabalhos, o armazenamento adequado evita danos que comprometem a qualidade da estampagem.
Remova todos os resíduos.
Remova completamente qualquer resíduo de folha metálica da superfície da matriz. Use uma escova macia e um solvente apropriado para o material da sua matriz. Matrizes de latão ou cobre podem ser limpas com álcool; matrizes de aço podem precisar de um produto de limpeza específico. Deixar resíduos cria um efeito de "memória" — a próxima estampagem deixa marcas do padrão anterior.
Previne a ferrugem
Mesmo matrizes "de aço inoxidável" podem corroer em ambientes úmidos. Após a limpeza e secagem, aplique uma fina camada de óleo antiferrugem. Guarde as matrizes em um armário seco, idealmente com sachês de sílica gel. Para armazenamento prolongado (mais de um mês), embrulhe cada matriz em papel VCI (inibidor de corrosão por vapor).
Verifique a borda da estampa antes da montagem.
Passe a ponta do dedo ao longo da borda de estampagem da matriz. Um único arranhão ou rebarba será transferido para todas as folhas, arruinando o trabalho até que você perceba. Se encontrar algum dano, devolva a matriz para reparo. Usar uma matriz danificada desperdiça folha e tempo.
A seguir, uma tabela de referência rápida com a frequência de manutenção e as principais ações:
| Freqüência | Principais tarefas | Sinais de alerta a observar |
|---|---|---|
| Diariamente (início) | Inspeção visual da placa, limpeza com escova de latão, verificação do percurso da folha, pressão do ar. | Resíduos na placa, superfície riscada, poeira nos rolos. |
| Diariamente (fim) | Remova as pontas de alumínio, limpe a mesa de alimentação e libere a pressão. | Envoltório de folha de alumínio, detritos na superfície de alimentação |
| Semanalmente | Lubrifique as juntas, inspecione as conexões elétricas, limpe o filtro de ar. | Ruídos incomuns, aquecimento inconsistente, resposta lenta do cilindro. |
| Mensal | Calibração de temperatura, verificação do paralelismo da placa, aperto dos parafusos da matriz. | Transferência irregular da folha metálica, cantos claros, bordas desfocadas. |
| Trimestral | Inspeção elétrica completa, verificação de rolamentos, alinhamento total. | Falhas intermitentes, vibração incomum |
| Anual | Substituição do elemento de aquecimento (conforme necessário), revisão completa, retificação da placa. | Aquecimento lento, pressão persistentemente irregular |
Registre isso – ou não aconteceu.
Uma rotina de manutenção só funciona se você a monitorar. Coloque um quadro simples na parede ao lado da máquina. A cada turno, marque as tarefas concluídas: limpeza da chapa, verificação do caminho da folha, verificação da pressão do ar, lubrificação realizada. Quando algo incomum aparecer — uma variação de temperatura, um ruído estranho — registre imediatamente.
O que registrar:
-
Data e turno
-
Tarefas diárias concluídas (marque as caixas)
-
Quaisquer anomalias observadas (temperatura, pressão, ruído, defeitos visuais)
-
Peças substituídas (filtros, resistências, rolamentos)
-
Iniciais do operador
Este registro se torna sua ferramenta de diagnóstico. Quando um problema reaparece, você pode ver exatamente quando a manutenção foi negligenciada — e o que mudou.
Perguntas que os gerentes de manutenção fazem
P: Com que frequência os elementos de aquecimento devem ser substituídos?
A: Não há intervalo fixo — depende das horas de uso e das configurações de temperatura. Sinais de que um elemento precisa ser substituído: aquecimento lento (mais de 15 minutos para atingir a temperatura de operação), aquecimento irregular na placa ou bolhas visíveis. Para operação diária em dois turnos, inspecione na revisão anual; substitua a cada 3 a 5 anos como manutenção preventiva.
P: Posso usar graxa multiuso em vez de graxa para alta temperatura?
R: Não — erro comum. A graxa de lítio padrão derrete e escorre acima de 150 °C. Áreas próximas à placa de aquecimento podem atingir 180–200 °C. A graxa derretida pinga na superfície de trabalho, contaminando a folha e o substrato. Use apenas graxa para altas temperaturas, com classificação de pelo menos 250 °C — o dissulfeto de molibdênio (MoS₂) é o padrão.
P: Quais são os sinais que indicam que a superfície de impressão precisa ser recondicionada?
A: Depois de descartar problemas de paralelismo e de matriz, procure por pressão de estampagem irregular que se move quando você gira a matriz 90 graus (sugere um ponto alto na platina). Também procure por riscos ou marcas visíveis na superfície da platina. Uma oficina de retífica pode retificá-la para deixá-la plana novamente, mas isso só pode ser feito um número limitado de vezes.
P: Como saber se a baixa qualidade se deve à manutenção ou à folha de alumínio?
A: Faça um "teste de controle" com um rolo de folha de alumínio comprovadamente bom — idealmente de um lote novo de uma marca que já tenha apresentado bons resultados. Se o problema persistir, trata-se de manutenção da máquina (pressão, temperatura, paralelismo). Se o problema desaparecer, o problema está no lote da folha de alumínio. Registrar os números dos lotes da folha de alumínio na sua planilha de manutenção ajuda a identificar problemas com o material.
Como o C106DY da Guowang facilita a manutenção
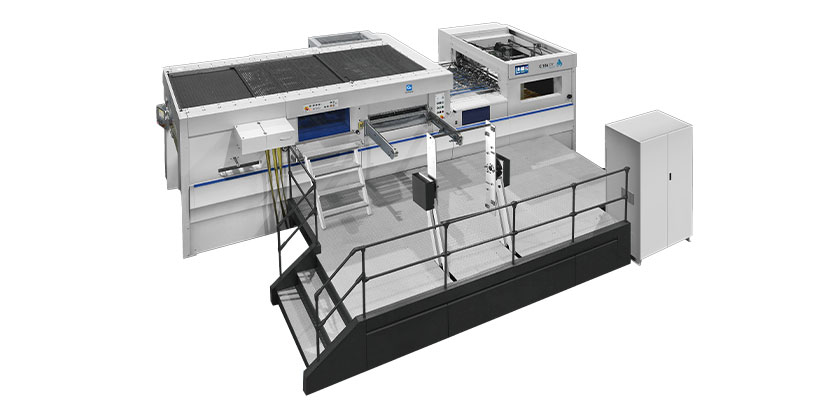
Agora, vamos aplicar os princípios a uma plataforma de máquina específica. A máquina de estampagem a quente C106DY da Guowang é uma máquina totalmente automática de estampagem a quente e corte e vinco para serviço pesado, projetada com foco na acessibilidade para manutenção.
O equipamento utiliza 20 zonas de temperatura controladas independentemente, que podem ser aquecidas e controladas separadamente — isso economiza energia e permite a calibração precisa da temperatura sem a necessidade de verificar manualmente cada zona. Se uma zona apresentar desvios, basta recalibrá-la individualmente, em vez de revisar todo o sistema de aquecimento.
A unidade de estampagem a quente é controlada por meio de uma tela sensível ao toque de alta definição de 19 polegadas. Todas as configurações — temperatura, pressão, tempo, parâmetros de alimentação da folha — são facilmente ajustadas por toque. A interface também oferece suporte a displays de diagnóstico, mostrando exatamente qual zona está ativa e se algum sensor apresentou falha.
Para a pressão de estampagem, a C106DY utiliza um sistema de controle servo Yaskawa com força máxima de estampagem de até 550 toneladas — suficiente para estampagem e corte e vinco de alta resistência. A máquina inclui sistemas pneumáticos de travamento rápido superior e inferior, agilizando a troca de matrizes e reduzindo os riscos de montagem incorreta.
Do ponto de vista da manutenção, a C106DY inclui uma opção de monitoramento de pressão em tempo real que alerta o operador caso a pressão se desvie dos limites definidos, detectando problemas antes que eles afetem a qualidade da estampagem.
Antes de investir em uma nova linha de estampagem a quente — ou antes do turno da próxima segunda-feira — revise esta lista de verificação com seus operadores. Elabore o registro de manutenção. Torne a rotina de cinco minutos ao final do turno inegociável. Essa é a diferença entre uma máquina que surpreende e uma que simplesmente funciona.
Precisa de uma planilha de registro de manutenção imprimível para suas máquinas de estampagem a quente? Entre em contato com a Guowang para obter um modelo de manutenção personalizado para a série C106DY. Compartilhe sua programação de turnos e volume de produção típicos — a equipe técnica deles pode ajudá-lo a criar um cronograma de manutenção preventiva que se ajuste ao seu tempo de operação real, e não a um calendário genérico.





 English
 Français
 Español
 Português
 عربي