
لماذا تحتاج آلة ختم الرقائق المعدنية إلى وحدتي ختم في عملية واحدة؟
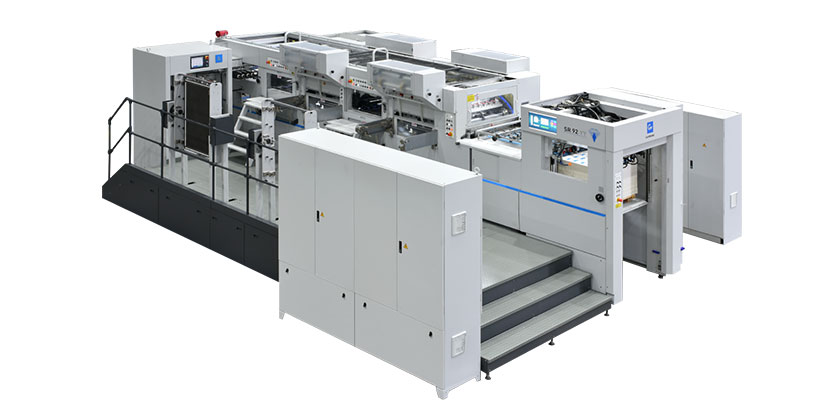
تُغيّر آلة ختم الرقائق المعدنية المُجهزة بوحدتي ختم/قطع مستقلتين هذه المعادلة. تُغذّى الورقة مرة واحدة، وتمر أسفل الوحدة الأولى (ختم الرقائق الساخنة)، ثم تنتقل إلى الوحدة الثانية (ختم إضافي، أو تطبيق الهولوغرام، أو القطع)، وتخرج كمنتج نهائي. عمليتان في تمريرة واحدة. يُحلّل هذا الدليل سلسلة الوحدات المزدوجة من Guowang، مُقارنًا بين طرازي SR920YY (متوسط الحجم، عالي السرعة) وS106DYQ (كبير الحجم، شديد التحمل): حجم الورقة، والسرعة، والضغط، ومناطق التسخين، ودقة التسجيل، والمفاضلات العملية التي تُحدد أي تكوين ثنائي المحطات يُناسب احتياجاتك.
محطتا عمل: ما الذي يفعله تصميم الوحدات المزدوجة فعلياً على الأرض؟
يفصل تصميم السطح المسطح ذو المحطتين عمليتي التشطيب الرئيسيتين إلى وحدتين ماديتين منفصلتين على طول مسار الورق نفسه. تتولى الوحدة الأولى عمليات ختم الرقائق الساخنة، أو ختم الهولوغرام، أو النقش البارز. أما الوحدة الثانية فتتولى عمليات القطع بالقالب، أو إزالة التغليف، أو التقطيع، أو تطبيق ختم ثانٍ.
في جهاز S106DYQ، يُحقق التصميم ثنائي المنصة ما يُطلق عليه المُصنِّع "تحسينًا مُضاعفًا للكفاءة"، حيث تُنجز محطتا الطباعة عملهما خلال دورة تشغيل واحدة، مما يُقلل بشكل كبير من عدد مرات المرور المطلوبة للوظائف المُعقدة [8†L7-L9]. الوظائف التي كانت تتطلب سابقًا تشغيلين أو ثلاثة تشغيلات مُنفصلة تُنجز الآن في تمريرة واحدة، مما يُقلل من تدخل المُشغل ومخاطر عدم دقة التسجيل.
لماذا استخدام وحدتين بدلاً من تمرير الورقة مرتين عبر آلة ذات وحدة واحدة؟
تُجبر مكبسة أحادية الوحدة تقوم بعمليتي ختم المشغل على إعادة تحميل الرزمة بأكملها، وإعادة ضبط تغذية الرقائق، وإعادة ضبط موضع الورقة مرة ثانية. ويبلغ خطأ الضبط بين العمليتين عادةً 0.2-0.3 مم حتى مع الإعداد الدقيق.
تحافظ الآلة ثنائية الوحدات على تثبيت الورقة على نفس حافة الماسك في كلا المحطتين، مما يلغي خطوة إعادة التحميل وما يصاحبها من انحراف في التثبيت. يضمن هيكل قضيب التوصيل المتكامل في ناقل الحركة S106DYQ اتساق وتناسق حركات المنصتين، مع كشف مزدوج للترميز يضمن السلامة والموثوقية [9†L9-L12].
كيف تقلل المحطات المزدوجة من مخزون العمل قيد التنفيذ
في المكابس أحادية الوحدة، تتراكم الأوراق بين عمليات الطباعة، مما يشغل مساحة أرضية ويعرضها للتلف. أما المكابس ثنائية الوحدة فتنتج أوراقًا مطبوعة في تدفق مستمر، مما يقلل من حجم العمل قيد التنفيذ بمقدار الثلثين في المشاريع المعقدة.
مقارنة بين SR920YY و S106DYQ: ما تقوله أوراق المواصفات فعلياً
| المعلمة | SR920YY | S106DYQ |
|---|---|---|
| أقصى حجم للورقة (مم) | 920×650 | 1060×760 |
| الحد الأدنى لحجم الورقة (مم) | 360×320 | 360×360 |
| أقصى حجم للقطع بالقالب (مم) | 910×630 | 1045×745 |
| أقصى سرعة لقطع القوالب (صفائح/ساعة) | 7000 | 5500 |
| أقصى سرعة للختم (ورقة/ساعة) | — | 5000 |
| أقصى قوة قطع بالقالب (بالأطنان) | — | 550 / 320 |
| مناطق التدفئة | — | 20 يتم التحكم فيها بشكل مستقل |
| سمك الورق | 90-2000 جم/م² | 90-2000 غ/م²، مموج ≤4 مم |
| دقة التسجيل | — | ±0.075 مم |
| إجمالي الطاقة (كيلوواط) | — | 56 |
| الوزن (بالأطنان) | — | 42 |
*البيانات مأخوذة من صفحات منتجات GUOWANG [8†L28-L36][9†L29-L37][1†L6-L13]*
صُممت آلة القطع SR920YY للسرعة القصوى: 7000 ورقة في الساعة. أما آلة القطع S106DYQ، فتُضحي بالسرعة القصوى (5500 ورقة/ساعة) مقابل سعة أكبر للورق (1060×760 مم) وبنية أكثر متانة. بالنسبة للمُصنِّعين الذين يستخدمون أكبر حجم للورق في علب الشموع أو عبوات التغليف الفاخرة ذات التنسيق العريض، يُعد طول 1060 مم في آلة S106DYQ عاملاً مهماً. أما بالنسبة لمن يُنتجون كميات كبيرة من علب السجائر، فقد تكون آلة القطع SR920YY هي الخيار الأمثل.
20 منطقة تسخين مستقلة: لماذا يحدد تجانس درجة الحرارة ما إذا كان ورق القصدير يلتصق أم يتقشر؟
تستخدم آلة S106DYQ عشرين منطقة تحكم حراري مستقلة موزعة على كامل مساحة الطباعة، بنطاق يتراوح بين 30 و200 درجة مئوية [8†L33-L34]. بالنسبة لورقة مقاس 1060×760 مم بتصميم رقائق معدنية يغطي كامل عرضها، يكون مركز أسطوانة الطباعة أكثر سخونة من الزوايا. وبفضل التحكم المستقل، يمكن ضبط المناطق المركزية لتكون أبرد بينما تكون مناطق الزوايا أكثر سخونة، مما يُعادل درجة الحرارة الفعلية على سطح الورقة.
كيف توفر تقنية التحكم في المنطقة رقائق الألومنيوم في أعمال التغطية الجزئية
إذا كان تصميمك يطبع فقط على النصف الأيسر من الورقة، فيمكنك إيقاف تشغيل مناطق التسخين على الجانب الأيمن تمامًا. هذا يقلل من استهلاك الطاقة ويمنع جفاف الورق في المناطق غير المطبوعة.
تأثير تغير درجة الحرارة على تسجيل الهولوغرام
تتأثر رقائق الهولوغرام بدرجة الحرارة. يؤدي انحراف بمقدار 5 درجات مئوية على سطح الطباعة إلى تغيير نمط الحيود، مما يجعل الهولوغرامات تبدو غير متناسقة حتى عندما يكون موضع الرقاقة مثاليًا. تضمن دقة جهاز S106DYQ التي تبلغ ±1 درجة مئوية بين المناطق استقرار الهولوغرامات طوال عملية التشغيل.
نطاق الضغط والمواد: 550 طنًا يغير ما يمكنك تشغيله
تُوفر آلة S106DYQ قوة قطع قصوى تبلغ 550 طنًا ، مع قدرة تشغيل قياسية تبلغ 320 طنًا [8†L30-L31]. وهذا يكفي لقطع ألواح الكرتون السميكة القابلة للطي (90-2000 جم/م²) والكرتون المموج حتى سُمك 4 مم [8†L30-L31].
لماذا يُعدّ تعديل الضغط بمقدار 0.01 مم مهمًا لقص الملصقات بشكل جزئي
يمكن ضبط قوة القطع بدقة متناهية بزيادات قدرها 0.01 مم، وذلك عبر شاشة اللمس، ويتم التحكم بها بواسطة ترس دودي متصل بمحرك سيرفو [1†L31-L34]. بالنسبة للملصقات ذاتية اللصق، يتطلب قطع الطبقة الداخلية إزالة الورقة بأكملها. تتيح لك دقة 0.01 مم ضبط العمق الأمثل.
ماذا يحدث عندما يكون الضغط مرتفعًا جدًا على لوح سميك؟
يؤدي الضغط المفرط إلى سحق حواف اللوح، مما يُنتج خطوط قطع غير واضحة تُسبب مشاكل في اللصق لاحقًا. تقوم مجموعة مستشعرات الضغط في جهاز S106DYQ باكتشاف الضغط الزائد الموضعي وتنبيه المشغل قبل أن يتسبب القالب في تلف المادة.
دقة التسجيل: ±0.075 مم مقابل ±0.20 مم - كيفية تفسير الأرقام
تحدد مواصفات S106DYQ رقمين للدقة: ±0.075 مم للقطع بالقالب / الختم الساخن و ±0.20 مم لختم الهولوغرام [8†L33-L34].
ما الذي يتيحه هامش الخطأ ±0.075 مم في إنتاج الكرتون القابل للطي؟
بفضل دقة تصل إلى 0.075 مم، تتطابق ألسنة اللصق في علبة الكرتون القابلة للطي تمامًا مع هيكل العلبة، مما يلغي الحواف غير المنتظمة التي تتسبب في تعطل آلات اللصق الأوتوماتيكية. وتتطلب طابعات علب الأدوية هذه الدقة لاجتياز أنظمة الفحص البصري.
لماذا تقبل الصور المجسمة مواصفات أوسع تبلغ ±0.20 مم
لا يعتمد تسجيل الهولوغرام على موضع الورقة فحسب، بل يعتمد أيضًا على توقيت تغذية الرقاقة ومحاذاة نمط الحيود. يتطلب تحقيق دقة ±0.075 مم تصحيحًا نشطًا لشد الرقاقة في كل دورة، وهو أمر ممكن ولكنه يزيد التكلفة والصيانة. أما مواصفات 0.20 مم فهي مقبولة تجاريًا لمعظم تطبيقات الهولوغرام الأمنية والزخرفية.
التغذية بالرقائق المعدنية: الختم الطولي والعرضي المتزامن
تدعم آلات Guowang ذات الوحدة المزدوجة التغذية المتزامنة للرقائق الطولية والعرضية ، مما يتيح الختم في كلا الاتجاهين خلال نفس المرور [8†L47-L48][9†L48-L49].
كيف يقلل التغذية ثنائية الاتجاه من هدر رقائق الألومنيوم بنسبة 15-20%
قد يؤدي التغذية الطولية فقط إلى ترك فجوات تتراوح بين 20 و30 ملم بين مواضع الختم العرضية. تعمل الحركة العرضية على سد هذه الفجوات، مما يقلل من كمية الرقائق غير المستخدمة. في عملية طباعة رقائق الهولوغرام باهظة الثمن، يمكن أن يتجاوز هذا التوفير 20%.
تغيير لفائف الرقائق المعدنية دون إيقاف المطبعة
تستخدم عملية التغذية المستمرة للرقائق المعدنية عمودين في كل اتجاه. عند نفاد إحدى البكرات، تدخل البكرة الثانية تلقائيًا، ويتم إخراج اللب الفارغ. يقوم المشغلون باستبدال البكرات المستهلكة بينما تستمر المطبعة في العمل بأقصى سرعة.
ثلاث فحوصات ما قبل التسليم خاصة بالآلات ذات الوحدة المزدوجة
قبل توقيع طلب شراء أي آلة ختم رقائق معدنية ثنائية المحطات، قم بإجراء هذه الاختبارات الإضافية:
اتساق سجلات المحطات
اطبع علامات التسجيل من المحطة 1 على ورقة. ثم من المحطة 2 على نفس الورقة. قِس المسافة بين العلامات على كامل عرض الورقة. يجب ألا يتجاوز التفاوت التفاوت المسموح به (يحدد S106DYQ ±0.075 مم) [8†L33-L34]. كرر العملية بأقصى سرعة إنتاج بعد تشغيل لمدة 30 دقيقة.
مزامنة تغذية الرقائق
شغّل الآلة بسرعة الختم المقدرة لمدة ٢٠ دقيقة. أوقفها دون إبطاء. قِس المسافة من الحافة الأمامية لمنطقة الختم إلى بداية نمط الرقاقة المعدنية في كلا المحطتين. إذا تجاوزت الرقاقة المعدنية علامات التسجيل بأكثر من ٢ مم في أي من المحطتين، فيجب إعادة معايرة توقيت تغذية الرقاقة المعدنية.
ختم محطتين في وقت واحد
صمم مهمة اختبارية تطبع نمطًا من المحطة 1 ونمطًا ثانيًا متداخلًا من المحطة 2. افحص 20 ورقة متتالية للتأكد من عدم وجود تداخل - يجب أن يظهر التداخل بين نمط المحطة الثانية ونمط المحطة الأولى تطابقًا تامًا. يكشف هذا الاختبار أي عدم محاذاة بين المحطتين ناتج عن الاهتزاز.
كيف تتناسب سلسلة الوحدات المزدوجة مع محفظة خدمات ما بعد الطباعة لشركة Guowang
تُصنّع شركة Guowang معدات التشطيب ما بعد الطباعة منذ أكثر من ثلاثة عقود، ولديها خبرة واسعة في مجال آلات ختم الرقائق الساخنة، والقطع بالقوالب، وإزالة التغليف [6†L36-L39]. تحمل آلاتها شهادتي ISO 9000 وCE (من TÜV ألمانيا) [0†L37-L38].
تُكمّل سلسلة الوحدات المزدوجة، بما في ذلك SR920YY وS106DYQ، طرازات Guowang أحادية الوحدة (C80Y وC106DY وC106Y). بالنسبة للمُصنّعين الذين يستخدمون بالفعل خط إنتاج أحادي الوحدة للمهام القياسية، فإنّ آلة الوحدات المزدوجة تتولى مهام العمليات المتعددة المعقدة، مما يُتيح لخط الإنتاج أحادي الوحدة التركيز على العمليات الأبسط.
التزام الخدمة الميدانية: الدعم عن بعد متاح على مدار الساعة طوال أيام الأسبوع، ومخزون قطع الغيار في المناطق الرئيسية، وإرسال فنيين إلى الموقع لإجراء الإصلاحات الرئيسية، وإجراء فحوصات المعايرة في غضون أول 100 ساعة تشغيل من التثبيت الجديد [10†L34-L37].
مطابقة الآلة مع مزيج العمل المعتاد لديك (H2)
تعتبر آلة ختم الرقائق المعدنية المصممة كوحدة مزدوجة هي الخيار الأمثل إذا كان مزيج عملك يتطلب بانتظام عمليتي تشطيب على نفس الورقة في نفس المرور.
اختر SR920YY إذا كان حجم ورقك أقل من 920 × 650 مم، وإذا كنت تعطي الأولوية للسرعة (7000 ورقة / ساعة) على سعة الورق، وإذا كانت موادك النموذجية تقع ضمن نطاق وزن الورق المقوى من 90 إلى 2000 جم / م².
اختر ماكينة الطباعة S106DYQ إذا كنت بحاجة إلى طباعة أوراق بحجم 1060×760 مم لعلب الكرتون الفاخرة القابلة للطي، أو الطباعة كبيرة الحجم، أو الكرتون المموج بسماكة تصل إلى 4 مم. يوفر نظام التسخين ذو العشرين منطقة وضغط 550 طنًا إمكانية النقش البارز الثقيل وختم الهولوغرام التي لا تستطيع المكابس الأصغر حجمًا مجاراتها.
بالنسبة للمحولات التي تشغل بالفعل خطوط ختم الرقائق المعدنية وخطوط قطع القوالب المنفصلة، فإن استبدال كليهما بآلة واحدة مزدوجة الوحدة عادة ما يسدد تكلفته في غضون 18-24 شهرًا من خلال توفير العمالة فقط.





 English
 Français
 Español
 Português
 عربي