
لماذا تحتاج آلة ختم الرقائق المعدنية إلى 20 منطقة تسخين يتم التحكم فيها بشكل مستقل؟
ادخل أي مصنع تغليف، وستلاحظ التوتر نفسه أثناء الإعداد: عمال يقفون بالقرب من وحدة الختم الساخن، بانتظار استقرار درجات الحرارة على سطح اللوح. يتطلب تطبيق الرقائق المعدنية على مساحات واسعة توزيعًا متساويًا للحرارة. إذا كانت إحدى الزوايا أبرد من البقية، فستحصل على نقل غير متجانس وأوراق تالفة. إذا كانت آلة الطباعة تحتوي على منطقتين أو ثلاث مناطق تسخين فقط، فستضطر إلى ضبط درجة حرارة المجموعة بأكملها معًا - لا توجد طريقة لإصلاح بقعة باردة موضعية دون تسخين باقي الورقة بشكل مفرط. آلة ختم الرقائق المعدنية ذات لوح التسخين المقسم تُغير هذه الديناميكية. عشرون منطقة يتم التحكم فيها بشكل مستقل تسمح لك بضبط المناطق المركزية لتكون أبرد، والمناطق الزاوية لتكون أدفأ، مما يُساوي درجة الحرارة الفعلية على سطح الورق. على مدار وردية عمل طويلة في تغليف علب الساعات أو بطاقات المعايدة، تُترجم هذه الدقة مباشرةً إلى تقليل تلفيات بدء التشغيل وزيادة الأوراق الجيدة. يشرح هذا الدليل المواصفات الحقيقية لآلات الختم الساخن والقطع المتكاملة: نطاقات أحجام الأوراق، وسرعات الختم مقابل سرعات القطع، والتحكم في درجة الحرارة، وضبط الضغط، ومتطلبات الصيانة.
نطاق أحجام الألواح: ما الذي تعنيه فعلياً أحجام الألواح من 1060×760 مم إلى 450×370 مم بالنسبة لمشروعك؟
أول ما ستراه في أي آلة طباعة متكاملة هو نطاق أحجام الورق. في هذا الطراز، يبلغ الحد الأقصى لحجم الورق 1060×760 مم ، والحد الأدنى 450×370 مم . يغطي هذا النطاق، الذي يتراوح طوله من أقل من نصف متر إلى أكثر من متر، معظم الأعمال التجارية. تتسع ورقة بحجم 1060×760 مم لأربعة أغلفة كتيبات بحجم A4، أو 12 علبة سجائر، أو صندوق هدايا نبيذ كامل. أما الحجم الأدنى 450×370 مم فيُناسب الكميات الصغيرة من العناصر الصغيرة مثل بطاقات العمل أو بطاقات تغليف مستحضرات التجميل، دون الحاجة إلى استخدام ورق كبير الحجم مكلف.
| المعلمة | قيمة |
|---|---|
| أقصى حجم للورقة | 1060×760 مم |
| الحد الأدنى لحجم الورقة | 450×370 مم |
| أقصى حجم للقطع بالقالب | 1045×745 مم |
| أقصى مساحة للختم | 1020×740 مم |
| نطاق سماكة الصفائح | 0.1-2.0 مم |
يبلغ الحد الأقصى لحجم القطع بالقالب 1045×745 مم ، وهو أصغر قليلاً، ويعكس المساحة الفعلية التي تشغلها أداة القطع. أما بالنسبة لختم الرقائق المعدنية، فتبلغ مساحة النقش القصوى 1020×740 مم . هذه الاختلافات طبيعية، إذ لا يمكن لرقاقة الختم واللوحة الساخنة أن تتطابقا تمامًا مع حافة الورقة لأن هامش الماسك وآلية تغذية الرقائق تحتاجان إلى بضعة ملليمترات من الخلوص. توقع فقدان 15-20 مم في كل بُعد بين حجم الورقة المذكور ومساحة الطباعة/الختم الفعلية.
بالنسبة لشركات تحويل الورق التي تُنتج مزيجًا من الطلبات الصغيرة والكبيرة، فإن نطاق أحجام الورق الواسع يعني عدم الحاجة إلى آلتين منفصلتين. يُمكنك طباعة كمية صغيرة من بطاقات العمل بحجم 450×370 مم صباحًا، ثم الانتقال إلى طباعة علب النبيذ بحجم 1060×760 مم بعد الظهر. يستغرق تغيير الحجم بين الأحجام المختلفة حوالي 20-30 دقيقة، وهو وقت معقول بالنسبة لآلة من هذه الفئة.
السرعة: 7500 ورقة قطع القوالب/ساعة مقابل 6500 ورقة ختم/ساعة
تعمل الآلة بسرعتين ذروة مختلفتين حسب العملية النشطة. في حالة القطع بالقالب فقط (مع فصل وحدة الرقائق المعدنية)، تبلغ السرعة القصوى 7500 ورقة في الساعة . أما في حالة ختم الرقائق المعدنية الساخنة (مع تشغيل نظام التسخين وتفعيل تغذية الرقائق المعدنية)، فتنخفض السرعة القصوى إلى 6500 ورقة في الساعة .
إنّ هذا التخفيض بمقدار 1000 ورقة ليس عيبًا في التصميم، بل هو نتيجة لقوانين الفيزياء. أثناء عملية الختم، يجب أن تبقى أسطوانة الختم لفترة كافية حتى تلتصق طبقة الرقائق المعدنية المنصهرة بالورق. تقصير هذه الفترة لمواكبة سرعات القطع سيؤدي إلى نقل غير مكتمل، ورقائق معدنية غير متجانسة، وأوراق مرفوضة. تمثل 6500 ورقة/ساعة التوازن الأمثل بين الإنتاجية والجودة.
كيف يؤثر وقت التلامس على التصاق الرقائق المعدنية
تتطلب عملية نقل الرقائق المعدنية ثلاثة عناصر: الحرارة والضغط والوقت. إذا تحركت آلة الطباعة بسرعة كبيرة، فلن تندمج طبقة الرقائق المعدنية تمامًا مع ألياف الورق، مما يؤدي إلى خدشها أو تقشرها عند الحواف. تتيح الآلة للمشغلين ضبط زمن التوقف بزيادات قدرها 0.01 ثانية عبر لوحة التحكم. بالنسبة للورق المقوى السميك أو الورق ذي الملمس الخاص، قد تحتاج إلى زيادة زمن التوقف بمقدار 0.02-0.03 ثانية؛ أما بالنسبة للورق الرقيق المطلي، فيمكنك تقليله لزيادة السرعة.
عشرون منطقة تسخين: تحكم دقيق في درجة الحرارة عبر كامل الصفيحة
تستخدم المنصة المتكاملة 20 منطقة تحكم حراري مستقلة موزعة على كامل مساحة الطباعة، ويتم مراقبتها عبر واجهة مستخدم ذكية. لماذا قد تحتاج إلى هذا العدد الكبير من المناطق؟ لنفترض تصميمًا برقائق معدنية تغطي معظم ورقة مقاس 1060×760 مم. يصل مركز الورقة إلى درجة الحرارة المطلوبة أسرع من الزوايا نظرًا لطريقة انتقال الحرارة عبر اللوح الفولاذي وعبر طبقات الورق. مع وجود 20 منطقة، يمكنك ضبط المناطق المركزية على درجة حرارة أقل ببضع درجات، والمناطق الزاوية على درجة حرارة أعلى ببضع درجات، مما يُعادل درجة الحرارة الفعلية على سطح الورقة.
التعويض عن تآكل السخان والشذوذات المحلية
يؤدي تلف خرطوشة التسخين في المنطقة 8 إلى تبريد تلك المنطقة. وبفضل التحكم المستقل في المناطق، يمكنك رفع درجة حرارة المنطقة 8 بمقدار 5-10 درجات مئوية دون التأثير على المنطقتين 7 أو 9. في مطبعة بثلاث مناطق فقط، سيتعين عليك رفع درجة حرارة المجموعة بأكملها، مما يؤدي إلى ارتفاع درجة حرارة المناطق الأخرى واحتمالية احتراق الورق. كما يقلل نظام المناطق العشرين من استهلاك الطاقة: إذ يمكنك إيقاف تشغيل المناطق غير الموجودة أسفل الورقة (على سبيل المثال، المناطق الخارجية عند استخدام ورقة بحجم 450×370 مم كحد أدنى).
عمليًا، يقوم المشغلون بإعداد ملف تعريف درجة الحرارة مرة واحدة لكل نوع من أنواع العمل وحفظه في ذاكرة الجهاز. عند تكرار نفس العمل، يستدعون ملف التعريف، ويقوم الجهاز تلقائيًا بضبط جميع المناطق العشرين على القيم المحفوظة. هذه الميزة وحدها تقلل وقت الإعداد بنسبة 30-40% مقارنةً بالتعديل اليدوي لكل منطقة.
الضغط: 550 طنًا للختم، و400 طنًا للقطع بالقوالب
تُوفر الآلة ضغطًا للختم يصل إلى 550 طنًا، وضغطًا للقطع يصل إلى 400 طن . وهذا كافٍ للنقش العميق على الورق المقوى السميك (حتى 2 مم) وللقطع عبر طبقات متعددة من ورق الكرتون. يُمكن ضبط ضغط القطع بدقة متناهية تصل إلى 0.01 مم ، وهو أمر ضروري لقص الملصقات بشكل سطحي دون قطع الطبقة الداخلية.
-
ضغط الختم: 550 طنًا - مناسب لتغطية الرقائق المعدنية السميكة، والنقش البارز، والقوالب المركبة
-
ضغط القطع بالقالب: يصل إلى 400 طن - قابل للتعديل بزيادات قدرها 0.01 مم
-
توحيد الضغط: عبر كامل الصفيحة، التباين أقل من ±2%
ضبط ضغط القطع بالقالب: لماذا يُعدّ 0.01 مم مهمًا للقطع الجزئي والكرتون القابل للطي
عند استخدام الملصقات ذاتية اللصق، يجب قطع الطبقة الخارجية دون إزالة الطبقة الواقية. يتطلب ذلك دقة متناهية. تتيح آلية ضبط الضغط إجراء تعديلات دقيقة تصل إلى 0.01 مم. يمكن للمشغلين ضبط عمق القطع بدقة متناهية دون الحاجة إلى تجربة عدة مواد لإزالة الملصقات.
بالنسبة للكرتون القابل للطي، تضمن نفس الدقة قطعًا نظيفة دون سحق حواف الكرتون. فالحافة المسحوقة تبدو قبيحة وقد تسبب مشاكل في اللصق لاحقًا. بفضل دقة 0.01 مم، يمكنك ضبط الضغط بما يكفي لقطع الكرتون دون أن يكون مرتفعًا لدرجة أن تضغط أداة القطع المادة بما يتجاوز حد مرونتها.
تستخدم الآلة نظام حماية هيدروليكي ضد الحمل الزائد. إذا تجاوز الضغط الحدّ المُحدد (بسبب وجود صفيحة مزدوجة أو جسم غريب)، يفصل النظام تلقائيًا، مما يمنع تلف لوحة القطع والقالب. تستغرق عملية إعادة الضبط حوالي دقيقتين.
نظام تغذية ومعالجة الألواح
تستخدم الوحدة المتكاملة نظام تغذية هوائي مزودًا بكاشف للورق المزدوج. يبلغ الحد الأقصى لسمك الورقة 2 مم (وهو سمك نموذجي للكرتون المقوى)، والحد الأدنى 0.1 مم (للورق الرقيق). وتتزامن سرعة التغذية تلقائيًا مع سرعة الختم/القطع عبر وحدة التحكم المنطقية القابلة للبرمجة الرئيسية.
أهم ميزات التغذية:
-
وحدة تغذية مستمرة: تسمح بإضافة الورق إلى الكومة أثناء تشغيل المطبعة - وهو أمر بالغ الأهمية في فترات العمل الطويلة. بدونها، سيتعين عليك إيقاف المطبعة كل 30-60 دقيقة لإعادة التعبئة.
-
كاشف الورق المزدوج: يستخدم مستشعرات فوق صوتية أو بصرية للكشف عن ورقتين تغذيان معًا. في حال اكتشاف ورقة مزدوجة، تتوقف المطبعة فورًا، مما يمنع تلف القالب واللوحة.
-
محاذاة الورق: يمكن ضبط وضعيات الورق الأمامية والجانبية من لوحة التحكم. دقة التسجيل ±0.1 مم.
بالنسبة للألواح السميكة (أكثر من 1.5 مم)، يشتمل نظام التغذية على نفخ هواء منفصل لفصل الألواح، مما يمنع التغذية الخاطئة.
تغذية الرقائق وإعادة لف النفايات
تتعامل الآلة مع ما يصل إلى ثلاث لفائف من رقائق الألومنيوم في وقت واحد ، مما يتيح طباعة متعددة الألوان أو التصاميم في تمريرة واحدة. يتميز كل عمود من أعمدة رقائق الألومنيوم بنظام تحكم مستقل في الشد ووحدة إعادة لف المخلفات. يبلغ أقصى قطر للفة رقائق الألومنيوم 250 مم.
يُعدّ التغذية المستمرة للرقائق المعدنية ميزة قياسية: فعند نفاد إحدى اللفات، تدخل لفة ثانية تلقائيًا، ويتم إخراج اللب الفارغ. ويمكن للمشغلين تغيير اللفات الجاهزة دون إيقاف المكبس. تقوم وحدة إعادة لف النفايات بسحب الرقائق المستخدمة بعيدًا عن منطقة الختم ولفّها في لفة مضغوطة للتخلص منها أو إعادة تدويرها.
في عمليات الطباعة الطويلة لنفس التصميم، يمكن برمجة نظام توفير رقائق الطباعة بحيث يحرك الرقاقة فقط بالمسافة اللازمة لكل طبعة، بدلاً من تحريكها بطول الإطار الكامل. وهذا من شأنه أن يقلل استهلاك الرقاقة بنسبة 20-30% في عمليات الطباعة ذات المساحات الصغيرة.
واقع الصيانة والخدمة
تستخدم الآلة المتكاملة نظام تزييت مركزي يقوم بتشحيم جميع المحامل الرئيسية والكامات تلقائيًا كل بضع ساعات. وهذا يقلل من الصيانة اليومية لتقتصر على فحص مستويات الزيت وتنظيف لوحة التسخين.
يوفر جهاز المراقبة الذكي تنبيهات فورية:
-
عندما تنحرف أي من مناطق التسخين العشرين عن نقطة الضبط ±2 درجة مئوية
-
متى يحين موعد معايرة الضغط (كل 6 أشهر)
-
عندما يكون مستوى زيت التشحيم منخفضًا
-
عندما تتعطل خرطوشة التسخين (يتم اكتشاف ذلك عن طريق قياس المقاومة)
جدول الصيانة الموصى به:
-
يومياً: تنظيف غبار الرقائق المعدنية وبقايا الورق من لوحة الختم ومنطقة القطع. فحص فلاتر الهواء في النظام الهوائي.
-
أسبوعياً: تحقق من قيم مقاومة خرطوشة السخان في جميع المناطق العشرين. يجب جدولة استبدال أي منطقة تظهر انحرافاً يزيد عن 5% عن المتوسط.
-
شهرياً: معايرة مستشعرات الضغط باستخدام خلية قياس الحمل. تنظيف وتزييت أعمدة تغذية الرقائق المعدنية.
-
كل ستة أشهر: فحص شامل لعلبة التروس وأحزمة القيادة. استبدال الأجزاء المستهلكة مثل وسادات التثبيت وبكرات شد الرقائق المعدنية.
تحقق الآلة التي تتم صيانتها بشكل جيد عادةً نسبة تشغيل تصل إلى 95% خلال ورديتي عمل. يوفر المصنّع ضمانًا لمدة 12 شهرًا من تاريخ التسليم، مع إمكانية استكشاف الأعطال وإصلاحها عن بُعد عبر اتصال PLC، بالإضافة إلى مستودعات قطع الغيار في المناطق الرئيسية.
المشاكل الشائعة وكيفية تجنبها
عدم تجانس درجة الحرارة
العرض: ينتقل الحرارة جيدًا عبر الرقاقة المعدنية في المنتصف، ولكن بشكل ضعيف عند الأطراف. السبب: ضعف في طاقة منطقة تسخين واحدة أو أكثر، أو انحراف في جهاز التحكم بدرجة الحرارة. الحل: إجراء اختبار توحيد درجة الحرارة باستخدام مقياس حرارة تلامسي. ضبط نقاط ضبط كل منطقة على حدة، أو استبدال خراطيش التسخين المعيبة.
تمزيق الرقائق المعدنية
العرض: تمزق ورق الرقائق المعدنية أثناء عملية الختم، مما يُسبب ظهور مناطق فارغة على الورقة. السبب: شدّ زائد على عمود الرقائق أو تلف حافة لفة الرقائق. الحل: تقليل الشدّ على العمود المتضرر. فحص لفة الرقائق بحثًا عن أي تلف في الحافة قبل التحميل.
الرضاعة باستخدام ملاءات مزدوجة
العرض: توقف المطبعة بسبب خطأ في طباعة ورقتين. السبب: وجود شحنات كهربائية ساكنة على الورق أو عدم فصل الورقتين بشكل صحيح. الحل: تركيب قضيب تأيين على وحدة التغذية. زيادة ضغط الهواء عند استخدام ورق سميك.
قطع غير متناسق
العرض: تُقطع بعض الأوراق بسلاسة، بينما لا تُقطع أخرى. السبب: عدم انتظام الضغط على الورقة أو تآكل أداة القطع. الحل: استخدم ورقًا حساسًا للضغط لتحديد مناطق الضغط المنخفض. اضبط براغي الضغط الموضعية أو استبدل أداة القطع.
ثلاث عمليات فحص قبل الشحن قبل الشراء
قبل استلام آلة التشكيل الحراري والقطع بالقوالب المتكاملة الجديدة، قم بإجراء هذه الاختبارات الثلاثة على وحدة عينة في المصنع (أو اطلب إجراء اختبار قبول المصنع بحضور شاهد):
-
اختبار توحيد درجة الحرارة - اضبط جميع المناطق العشرين على 120 درجة مئوية. انتظر 30 دقيقة حتى تستقر درجة الحرارة. استخدم مقياس حرارة تلامسي على سطح اللوح في 10 مواضع (الزوايا، الحواف، المركز). يجب أن تكون جميع القراءات ضمن نطاق ±3 درجات مئوية من القيمة المضبوطة.
-
اختبار ثبات الضغط : ضع ورقة حساسة للضغط (مثل فيلم فوجي بريسكيل) على كامل مساحة الورقة. اضغط بقوة 300 طن. يجب أن تكون كثافة اللون موحدة من الحافة إلى الحافة. أي منطقة فاتحة تشير إلى ضغط منخفض؛ وأي بقعة داكنة تشير إلى ضغط زائد.
-
اختبار محاذاة تغذية الرقائق المعدنية - قم بتحميل ثلاث لفات من الرقائق المعدنية. شغّل الآلة بسرعة 6500 ورقة/ساعة لمدة 10 دقائق. يجب ألا تنحرف لفائف الرقائق المعدنية أكثر من 1 مم جانبيًا عن مواضعها الابتدائية. إذا تجاوز الانحراف 2 مم، فيجب ضبط محاذاة عمود الرقائق أو التحكم في الشد.
إذا اجتازت الآلة هذه الاختبارات الثلاثة، فمن المرجح أن تعمل بشكل موثوق في خط الإنتاج الخاص بك.
كيف تتناسب هذه المنصة المتكاملة مع سير عمل ما بعد الطباعة
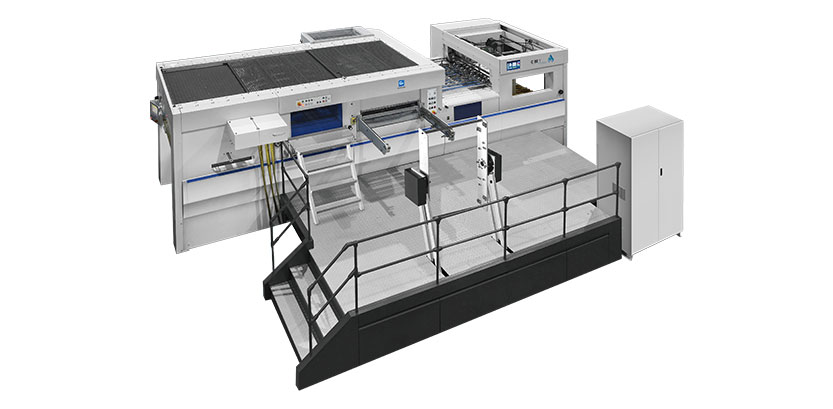
بعد سنوات من مراقبة شركات تحويل المعادن وهي تستخدم آلات ختم الرقائق المعدنية وآلات القطع بشكل منفصل، صممت إحدى الشركات المصنعة للمعدات آلة تقوم بالعمليتين معًا في عملية واحدة. تشترك الوحدة المتكاملة في قاعدة واحدة ونظام تسجيل ووحدة إخراج. بالنسبة لشركة تحويل المعادن، هذا يعني:
-
آلة واحدة بدلاً من اثنتين على الأرض – توفر مساحة قيّمة
-
عامل واحد بدلاً من اثنين – يقلل من تكلفة العمالة لكل وردية
-
إعداد واحد بدلاً من تسجيلين – يقلل وقت التغيير من ساعتين إلى 45 دقيقة
-
نقطة فحص جودة واحدة بدلاً من اثنتين – تقلل من عمليات المناولة والتلف المحتمل
تُصنّع مجموعة GUOWANG معدات ما بعد الطباعة منذ أكثر من عقدين. ويُعدّ طرازها الرائد، آلة ختم الرقائق الساخنة والقطع بالقوالب (C106DY)، مُثبّتًا الآن في مصانع التعبئة والتغليف في آسيا وأوروبا والأمريكتين. وتُقدّم الشركة ضمانًا لمدة 12 شهرًا من تاريخ التسليم، بالإضافة إلى خدمات التركيب والتدريب في الموقع، ودعم فني عن بُعد عبر اتصال PLC، ومستودعات قطع غيار في المناطق الرئيسية.
مطابقة الآلة مع مزيج مهامك
تُعدّ آلة ختم الرقائق المعدنية التي تقوم أيضًا بالقطع بالقوالب الخيار الأمثل إذا كان مزيج عملك يشمل كلا العمليتين على أحجام أوراق متقاربة. ويُعتبر مقاس 1060×760 مم قياسيًا لإنتاج الكراتين متوسطة إلى كبيرة الحجم، وبطاقات المعايدة، والتغليف الفاخر، وعلب الكرتون القابلة للطي، وعلب السجائر.
إذا كنت تستخدم بشكل أساسي ألواحًا صغيرة (أقل من 500 مم)، فقد توفر لك آلة أصغر مخصصة الطاقة والمساحة. أما بالنسبة للمصنّعين الذين يشغلون بالفعل خطوطًا منفصلة لختم الرقائق المعدنية والقطع بالقوالب، فإن استبدال كليهما بوحدة متكاملة واحدة عادةً ما يُعوّض التكلفة في غضون 18-24 شهرًا من خلال توفير تكاليف العمالة فقط. يمنحك نظام التسخين ذو العشرين منطقة وضبط الضغط بدقة 0.01 مم إمكانيات غير متوفرة في الآلات الأساسية.
【اطلب عرض سعر من مجموعة غووانغ】





 English
 Français
 Español
 Português
 عربي