
استكشاف أخطاء ضغط الختم غير المتناسق عبر اللوح وإصلاحها
أنت تُشغّل عملية طباعة، والنتائج غير متناسقة. الجانب الأيسر من الورقة يُطبع بشكل رائع - نقل رقائق معدنية واضح ولامع كمرآة. أما الجانب الأيمن؟ فهو ضعيف، أو غير مكتمل، أو مفقود تمامًا. إذا كان هذا مألوفًا لديك، فأنت تتعامل مع ضغط غير متساوٍ على سطح آلة طباعة الرقائق المعدنية .
يُعدّ عدم انتظام الضغط من أكثر المشاكل شيوعًا في عملية ختم الرقائق الساخنة، وهو أيضًا من أكثرها قابليةً للحل. تندرج الأسباب عادةً ضمن أربع فئات: مشاكل في المحاذاة الميكانيكية، ومشاكل في الوسادة والطبقة الخلفية، وأعطال في النظام الهيدروليكي أو الهوائي، ومشاكل متعلقة بالقالب. يكمن الحل في معرفة مكان البحث وترتيبه.
يُرشدك هذا الدليل خلال عملية منهجية لتشخيص الأعطال وإصلاحها. سنبدأ بكيفية تحديد المشكلة باستخدام اختبارات بسيطة في الورشة، ثم نتناول كل سبب محتمل - من توازي الألواح إلى تآكل الوسادة إلى تزامن الأسطوانات. في النهاية، سيكون لديك قائمة مرجعية واضحة لتشخيص وإصلاح عدم انتظام الضغط في جهازك.
علامات عدم انتظام الضغط - ما الذي يجب البحث عنه
قبل أن تبدأ في تعديل أي شيء، عليك التأكد من أن الضغط غير المتساوي هو المشكلة بالفعل - وأين يحدث ذلك.
الفحص البصري للأوراق المختومة
العلامة الأوضح هي نقل كامل وقوي للرقائق المعدنية في منطقة من الورقة، ونقل ضعيف أو جزئي في منطقة أخرى. على سبيل المثال، صورة واضحة على الجانب الأيسر وأخرى باهتة على الجانب الأيمن. يشير هذا النمط إلى عدم انتظام الضغط على سطح الطباعة. إذا كان التباين يتبع نمطًا ثابتًا - دائمًا على نفس الجانب أو على نفس القطر - فهذا يدل على مشكلة ميكانيكية أو في المحاذاة.
ورق مؤشر الضغط
يُعدّ الفيلم المُؤشّر للضغط (مثل فيلم فوجي بريسكيل) المعيار الذهبي لتشخيص توزيع الضغط. ضع ورقة من الفيلم على سطح الطباعة وشغّل دورة ختم. تُظهر شدة اللون خريطة الضغط - المناطق الداكنة تعني ضغطًا أعلى، والمناطق الفاتحة تعني ضغطًا أقل. يُعطيك هذا تمثيلًا مرئيًا دقيقًا لمواضع عدم انتظام الضغط.
اختبار الورق الكربوني
إذا لم يتوفر لديك غشاء مؤشر للضغط، يمكنك استخدام اختبار بسيط بورق الكربون. ضع قطعة من ورق الكربون ووجهها لأسفل على سطح الماكينة، ثم غطها بورقة أخرى، وشغّل دورة ختم. سيُظهر لك الأثر المتبقي على الورقة أماكن الضغط المُطبّق وأماكن عدم تطبيقه. صحيح أن هذه الطريقة ليست دقيقة كدقة غشاء المؤشر، لكنها سريعة وسهلة التطبيق في ورشة العمل، وتكلفتها زهيدة.
الأسباب الميكانيكية – توازي الألواح
يُعدّ عدم توازي لوحَي الطباعة السبب الميكانيكي الأكثر شيوعًا لعدم انتظام الضغط. فإذا لم يكن لوح الطباعة موازيًا تمامًا للسطح، فسيكون الضغط أعلى على جانب وأقل على الجانب الآخر.
كيفية قياس توازي الألواح
استخدم مقاييس السماكة في الزوايا الأربع للوحة لقياس المسافة بينها وبين قاعدة الطباعة. ضع المقاييس في نفس المواضع النسبية على كل زاوية - الأمامية اليسرى، الأمامية اليمنى، الخلفية اليسرى، الخلفية اليمنى. ستوضح لك القراءات ما إذا كانت اللوحة مستوية أم مائلة.
التسامح المقبول
في معظم تطبيقات التشكيل الحراري، يكون التفاوت المسموح به في حدود 0.05 مم عبر اللوح. أي شيء يتجاوز ذلك سيؤدي إلى تفاوت في الضغط. تُصنع آلات التشكيل بالرقائق المعدنية من Guowang بدقة تصل إلى مستوى الميكرون، حيث تضمن عمليات التصنيع باستخدام الحاسوب (CNC) وآلات قياس الإحداثيات السداسية داخل الشركة أن يحقق كل مكون دقة تصل إلى مستوى الميكرون. ولكن حتى أفضل الآلات قد تنحرف عن المواصفات بمرور الوقت.
آلية التعديل
عادةً ما يتطلب ضبط توازي اللوح استخدام صواميل قضيب الربط أو جلبات لا مركزية. تختلف الآلية الدقيقة باختلاف طراز الماكينة، لكن المبدأ واحد: أنت تقوم بضبط الوصلة الميكانيكية التي تتحكم في حركة اللوح. في الماكينات ذات نقاط الضبط المتعددة، قم بإجراء تغييرات صغيرة وتدريجية، وأعد الاختبار بعد كل ضبط.
مشاكل مواد الحشو والبطانة
تلعب مادة الوسادة الموجودة بين القالب واللوحة دورًا حاسمًا في توزيع الضغط بالتساوي.
وسادة مهترئة أو مضغوطة
بمرور الوقت، تنضغط مادة الوسادة وتفقد قدرتها على توزيع الضغط بالتساوي. ويظهر هذا بوضوح في مركز اللوح، حيث يكون الضغط أعلى ما يمكن ويكون الانضغاط أكبر ما يمكن. وتؤدي الوسادة البالية إلى منطقة ضغط منخفض في المركز بينما تظل الحواف تعمل بشكل جيد.
سماكة الوسادة غير المتساوية
إذا لم يتم تركيب الوسادة بشكل صحيح أو إذا كانت متآكلة بشكل غير متساوٍ، فإن اختلاف سمكها عبر اللوح سيؤدي إلى عدم انتظام الضغط. حتى اختلاف بسيط في السمك - جزء من المليمتر - يمكن أن يكون كافياً للتأثير على جودة الختم.
مواد الوسائد الموصى بها
يُعدّ المطاط السيليكوني واللباد والمواد المركبة من الخيارات الشائعة للتبطين. ولكل منها خصائص ضغط مختلفة. يوفر المطاط السيليكوني ارتدادًا ثابتًا وعمرًا طويلًا. أما اللباد، فيوفر توزيعًا جيدًا للضغط، ولكنه ينضغط أكثر مع مرور الوقت. يعتمد اختيار المادة المناسبة على التطبيق ونوع القالب المستخدم.
نظام الضغط الهيدروليكي أو الهوائي
إذا كان المحاذاة الميكانيكية صحيحة وكانت الوسادة في حالة جيدة، فإن المكان التالي الذي يجب فحصه هو نظام الضغط.
انخفاض الضغط على جانب واحد
غالباً ما يشير انخفاض الضغط على أحد جانبي اللوح إلى تسرب في الأسطوانة أو تلف في مانع التسرب. إذا لم تُنتج إحدى الأسطوانات الضغط الكامل، فسيكون ضغط ذلك الجانب من اللوح أضعف من الجانب الآخر. وهذا شائع أكثر في الآلات التي تعمل فيها أسطوانات متعددة بالتوازي.
تزامن الأسطوانات غير المتساوي
في الآلات ذات الأسطوانات الهيدروليكية أو الهوائية المتعددة، قد يؤدي عدم التزامن إلى تأخر إحدى الأسطوانات عن الأخرى. وينتج عن ذلك تطبيق ضغط غير متساوٍ، حيث يصل أحد الجانبين إلى الضغط الكامل لاحقًا أو بقوة أقل من الجانب الآخر.
اختبار بسيط – استمع لتسرب الهواء
خلال مرحلة تثبيت الضغط في دورة التشكيل، استمع جيدًا لأي تسرب للهواء حول الأسطوانات. يشير صوت الفحيح إلى وجود تسرب يقلل الضغط على ذلك الجانب من اللوح. حتى التسربات الصغيرة قد تُسبب تغيرًا ملحوظًا في الضغط. افحص الوصلات والخراطيم والأختام بحثًا عن أي علامات تآكل أو تلف.
عدم اتساق الضغط الناتج عن القالب
أحيانًا لا تكمن المشكلة في الآلة، بل في القالب نفسه.
لا تموت بشكل مسطح
سيؤدي اعوجاج القالب إلى تضخيم أي تفاوت موجود في الضغط. إذا لم يكن القالب مستويًا تمامًا، فسيحدث تلامس غير متساوٍ بغض النظر عن مدى دقة محاذاة اللوح. افحص القالب على سطح مستوٍ؛ إذا كان يهتز أو تظهر به فجوات، فيجب إعادة تسويته أو استبداله.
حطام سطح التركيب
قد تتسبب الشوائب الموجودة على حامل القالب أو خلفه في تكوين نقاط مرتفعة تُركّز الضغط في منطقة واحدة. لذا، نظّف كلا السطحين جيدًا قبل تركيب القالب. حتى قطعة صغيرة من الشريط اللاصق أو قطرة جافة من المادة اللاصقة قد تُسبب تركيز الضغط.
تفاوت ارتفاع القالب
إذا كنت تستخدم قوالب متعددة على نفس اللوح، فإن اختلاف ارتفاع القوالب سيؤدي إلى ضغط غير متساوٍ. ستضغط بعض المناطق بشدة بينما لن تضغط مناطق أخرى على الإطلاق. استخدم شريطًا لاصقًا أو حشوات لتعويض اختلافات الارتفاع.
ترتيب منطقي لحل المشكلات
بدلاً من التخمين، اتبع هذا التسلسل المنطقي لتحديد السبب الجذري.
وسادة نظيفة وجديدة
ابدأ بقالب نظيف ووسادة جديدة. هذا يُزيل المتغيرات الأكثر شيوعًا ويُعطيك أساسًا نظيفًا. إذا استمرت المشكلة بعد هذه التغييرات، فانتقل إلى الخطوة التالية.
اختبار
قم بإجراء اختبار ضغط باستخدام ورق مؤشر أو ورق كربون. سيوضح لك النمط مكان المشكلة؛ فالاختلاف القطري يشير إلى توازي الصفائح؛ وانخفاض الضغط في منطقة محددة يدل على مشاكل في نظام التخميد؛ وضعف الضغط في أحد الجوانب يدل على مشاكل في النظام الهيدروليكي أو الأسطوانة.
تحقق من التوازي
إذا أظهر نمط الضغط تباينًا قطريًا، فتحقق من توازي الألواح. قِس الفجوة عند الزوايا الأربع باستخدام مقاييس السماكة. إذا تجاوز التباين 0.05 مم، فاضبط قضبان الربط أو البطانات اللامركزية.
افحص الوسادة
إذا كان الضغط منخفضًا في منطقة واحدة فقط، فافحص الوسادة. ابحث عن أي تآكل غير متساوٍ أو انضغاط أو اختلاف في السماكة. استبدلها إذا لزم الأمر.
افحص نظام الضغط
إذا كان جانب كامل من اللوح ضعيفًا، فمن المحتمل أن يكون الخلل في الوصلة الميكانيكية أو النظام الهيدروليكي/الهوائي. تحقق من وجود تسريبات في الأسطوانة، أو تآكل في الأختام، أو مشاكل في التزامن.
| نمط المشكلة | السبب المحتمل | الفحص الأول |
|---|---|---|
| التباين القطري | اللوح غير متوازٍ | مقياس سماكة في الزوايا الأربع |
| المركز منخفض، والحواف مرتفعة | وسادة مهترئة | استبدل الوسادة |
| أحد الجانبين ضعيف | مشكلة في الأسطوانة أو الوصلة | استمع إلى أي تسريبات للهواء؛ افحص موانع التسرب. |
| أماكن عشوائية | لا تنهار بشكل مسطح أو حطام | نظّف حامل القالب؛ وتأكد من استواء القالب. |
أسئلة يطرحها فنيو الصيانة
كم مرة يجب التحقق من توازي الألواح؟
بالنسبة للآلات التي تعمل في الإنتاج اليومي، تحقق من التوازي مرة واحدة على الأقل شهريًا. إذا كنت تُشغّل مهامًا شاقة أو لاحظت مشاكل في الضغط، فافحصها بشكل متكرر. تُصنع آلات Guowang بمكونات أساسية مصنّعة داخليًا وبدقة CNC، لكن الفحوصات الدورية تضمن بقاء الآلة ضمن المواصفات.
هل يمكن أن يؤدي الضغط غير المتساوي إلى تلف القالب؟
نعم. يؤدي الضغط غير المتساوي إلى تركيز الإجهاد في مناطق محددة، مما قد يتسبب في انحناء القالب أو تشققه مع مرور الوقت. القالب الذي يتعرض لضغط غير متساوٍ سيتآكل بشكل غير متساوٍ، مما يقلل من عمره الافتراضي. معالجة مشاكل الضغط مبكرًا تحمي استثمارك في القالب.
ما هو دور شريط التجهيز في التعويض عن تغير الضغط؟
يُعدّ شريط التجهيز حلاً مؤقتاً، وليس حلاً دائماً. فهو يُساعد على تعويض التفاوتات الطفيفة في الضغط عن طريق تكوين مناطق ضغط منخفض، ولكن لا ينبغي استخدامه لإخفاء المشاكل الميكانيكية الكبيرة. إذا كنت تعتمد على شريط التجهيز للحصول على نتائج مقبولة، فعليك معالجة السبب الجذري للمشكلة.
الحفاظ على ضغط متساوٍ على المدى الطويل
بمجرد حل مشكلة الضغط، يتطلب الحفاظ على الوضع على هذا النحو اتباع نهج استباقي.
جدول التفتيش الدوري
أدرج فحوصات توازي الألواح ضمن جدول الصيانة الدورية. فالكشف المبكر عن الانحراف يمنعه من التحول إلى مشكلة إنتاجية. وثّق قياساتك لتتمكن من رصد أي تغيرات بمرور الوقت.
فترات استبدال الوسائد
استبدل مادة التبطين بانتظام، وليس فقط عند ملاحظة أي مشاكل. يعتمد الفاصل الزمني الأمثل على حجم إنتاجك والمواد المستخدمة، ولكن القاعدة العامة الجيدة هي استبدال التبطين كل 3 إلى 6 أشهر للإنتاج بكميات كبيرة.
خدمة معايرة الضغط
للتطبيقات الحساسة أو عندما لا تكون واثقًا من قدراتك الداخلية، ننصحك بالاستعانة بخدمة معايرة ضغط احترافية. تقدم مجموعة Guowang دعمًا شاملاً لما بعد البيع، يشمل الدعم الفني، واستكشاف الأعطال وإصلاحها، وحل المشكلات، وتوفير قطع الغيار، وتدريب المشغلين. كما يُمكن لفريقهم المتخصص ضبط عملية ختم الرقائق المعدنية والتشخيص عن بُعد، مما يُساعدك على الحفاظ على ضغط ثابت على كامل سطح اللوح.
عند التعامل مع عبوات فاخرة - مثل علب مستحضرات التجميل، أو عبوات الهدايا الفاخرة، أو ملصقات مكافحة التزييف - فإن ثبات الضغط ليس خيارًا. صُممت سلسلة آلات ختم الرقائق المعدنية من Guowang خصيصًا لشركات التغليف والطباعة التي تسعى إلى تحقيق أعلى مستويات الدقة في الختم الحراري، مع قدرة إنتاجية ثابتة. توفر هذه الآلات دقة تصل إلى مستوى الميكرون، بدقة ±0.15 مم، وضغط يصل إلى 500 طن، ما يفي بمعايير السلامة الصارمة لهيئة TÜV الألمانية.
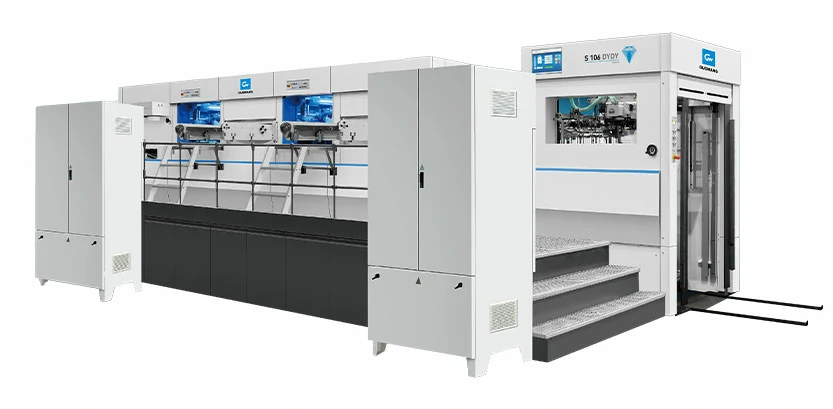
تُعدّ آلة الختم الحراري الأوتوماتيكية S106DYDY إحدى نماذج هذه السلسلة، حيث تتعامل مع صفائح يصل حجمها إلى 1060×760 مم، وبسرعة قطع قصوى تبلغ 5500 ورقة في الساعة. وبفضل امتلاكها 100 آلة CNC ومعدات قياس إحداثيات Hexagon، تقوم شركة Guowang بتصنيع المكونات الأساسية داخليًا لضمان استقرار الآلة على المدى الطويل.
لا داعي للقلق بشأن عدم انتظام الضغط. باتباع نهج منظم لتشخيص الأعطال والصيانة الدورية، يمكنك الحفاظ على أداء جهازك بأعلى كفاءة. ابدأ بالاختبارات البسيطة - الفحص البصري، واختبار الورق، واختبار ورق الكربون - ثم حدد الأسباب المحتملة بالترتيب. في معظم الحالات، يكون الحل بسيطًا ولا يتطلب إصلاحات كبيرة. عندما تحتاج إلى مساعدة الخبراء، يتوفر فريق خدمة Guowang العالمي للتشخيص عن بُعد والدعم الميداني.
هل تحتاج إلى مساعدة في تشخيص مشاكل الضغط في خط ختم الرقائق المعدنية الخاص بك؟ تواصل مع الفريق الفني لمجموعة Guowang - يمكنهم تقديم إرشادات استكشاف الأخطاء وإصلاحها، وقطع الغيار، والدعم في الموقع لإعادة إنتاجك إلى مساره الصحيح.





 English
 Français
 Español
 Português
 عربي