
آلة تقطيع الورق عالية السرعة
يتوقف خط تحويل الورق، الذي يعمل بكامل طاقته، فجأةً. يتنهد العامل وهو يسحب كومة من الأوراق ذات الحواف الخشنة والمغبرة من كومة التسليم. تصبح الشفرة غير حادة مرة أخرى، بعد نصف وردية عمل فقط. هذا السيناريو، المألوف في العديد من مصانع الورق، يُبرز توترًا جوهريًا في صناعة تحويل الورق: فالسعي وراء السرعة القصوى غالبًا ما يصطدم بالحاجة إلى جودة القطع واستمرارية العمل. عندما تتجاوز سرعة الإنتاج 300 متر في الدقيقة، يصبح كل ميكرون من محاذاة الشفرة وكل جزء من الثانية من استجابة الشد أمرًا بالغ الأهمية. إن الخطأ في ذلك لا يُهدر الورق فحسب، بل يُقلل أيضًا من هوامش الربح في المشاريع التي تم إنجازها للحفاظ على استمرارية عمل الخط.
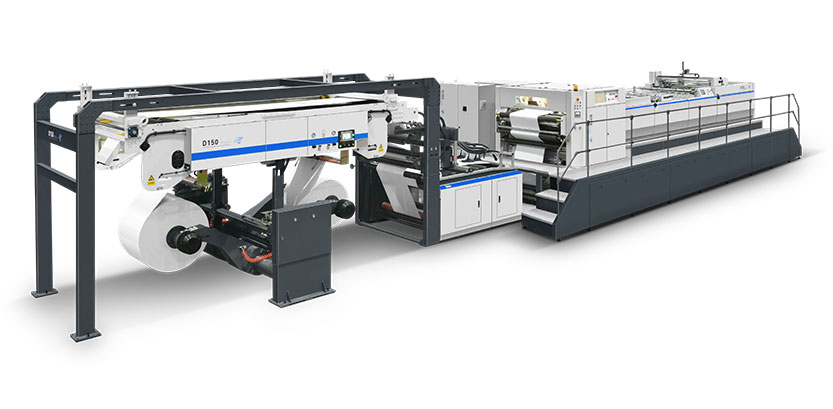
كيف يُمكن تحقيق إنتاجية عالية وسرعة فائقة في عملية تقطيع الورق، دون المساس بالموثوقية أو جودة الحواف؟ نادرًا ما يتعلق الأمر بمواصفات آلة واحدة، بل يتطلب نظرة شاملة لعملية التقطيع، بدءًا من دخول الورق إلى وحدة التثبيت الخلفية وصولًا إلى نقل الرزمة النهائية إلى المنصة. إليكم عوامل التصميم والتشغيل التي تُميّز خطوط الإنتاج التي تُحقق أهدافها باستمرار عن تلك التي تُسبب مشاكل غير متوقعة.
هندسة السكين التي لا تراها - ولماذا تتحكم في السرعة
يركز العديد من المشترين على السرعة القصوى المُعلنة لآلة تقطيع الورق. لكن "السرعة المُعلنة" ليست سوى رقم ظاهري. فالقيد الحقيقي غالبًا ما يكمن في واجهة القطع نفسها. اسأل أي خبير صيانة، وسيخبرك أن زاوية التقاء الشفرات العلوية والسفلية، وعمق الاختراق، وزاوية القص ليست تفاصيل هندسية مجردة. فهي تحدد عدد الأوراق التي يمكنك قطعها بين عمليات الشحذ، ومستوى ضجيج خط الإنتاج، وما إذا كنت ستلاحظ تراكمًا للغبار يُجبرك على إجراء دورات تنظيف إضافية.
لنأخذ الفرق بين نظام القطع بالسحق ونظام القطع بالقص. في الورق المقوى السميك أو المغلف، يمكن لأسطوانة القطع الدوارة بالقص، عند صيانتها جيدًا، أن تقلل من توليد الغبار بنسبة تزيد عن 40% مقارنةً بنظام القطع بالسحق، وذلك وفقًا لبيانات عرضتها إحدى مصانع الورق المقوى الإسكندنافية خلال مؤتمر TAPPI. وهذا يعني مباشرةً استمرارية الإنتاج لفترات أطول دون انقطاع. ولكن إذا تم ضبط زاوية القص بشكل مفرط، فإن ذلك يُحدث تشققات دقيقة على حافة الورقة - بالكاد تُرى عند سرعة خط الإنتاج، ولكنها كافية لتعطيل خطوط التعبئة والتغليف عالية السرعة في المراحل اللاحقة.
الدرس المستفاد: عند تقييممعدات تشكيل الصفائح عالية السرعة ، لا تنظر فقط إلى قوة المحرك. اطلب تفاصيل حول معدن الشفرات (الكربيد مقابل فولاذ الأدوات)، ونسبة التداخل الموصى بها بين الشفرات تحت تأثير التمدد الحراري، وسهولة الضبط الدقيق أثناء تشغيل خط الإنتاج. يمكن للتصميم الذي يوفر ضبطًا سريعًا لفجوة الشفرات دون الحاجة إلى أدوات أن يوفر ما يصل إلى 20 دقيقة لكل عملية ضبط، وفقًا لتقارير ميدانية من مشرفي التحويل.
التحكم في الشد: اليد الخفية التي تحدد دقة طول الورقة
يمكنك تركيب أشد الشفرات حدةً في هذا المجال، ولكن إذا تذبذبت اللفة عند دخولها قسم القطع، فإن دقة طول الورقة ستنهار. تُعدّ عملية تشكيل اللفائف عالية السرعة في جوهرها مشكلة عزل الشد. فالشد اللازم لسحب اللفة بسلاسة من حامل فك اللفائف غالبًا ما يكون غير كافٍ لتقديم لفة مسطحة وثابتة لأسطوانة القطع.
تُعالج خطوط الإنتاج الحديثة عالية الأداء هذه المشكلة من خلال قسم تحكم في السحب يُوضع مباشرةً قبل السكين. تعمل بكرة تغذية مُدارة بمحرك سيرفو، مقترنة بحلقة تغذية راجعة دقيقة أو خلية قياس الحمل، على فصل منطقة فك اللفائف عن منطقة القطع. يسمح هذا للخط بامتصاص السحب المفاجئ الناتج عن بكرة رئيسية غير دائرية دون التأثير على طول الورقة. وقد وجد أحد منتجي الورق المطلي الأوروبيين أن ترقية دقة التحكم في السحب من تناظري إلى سيرفو ذي محرك مباشر بمستويات رد فعل عكسي تبلغ 4 ميكرون قد حسّنت مؤشر قدرة العملية (Cpk) لطول الورقة من 1.1 إلى أكثر من 1.6، مما أدى إلى القضاء شبه التام على الأوراق غير المطابقة للمواصفات.
بالنسبة للمشغلين، تكمن الممارسة الأساسية في عدم شد الشريط بإحكام زائد "احتياطًا". فالشد المفرط يُسبب تضيّقًا (انخفاضًا في العرض) ويُؤدي إلى خطأ مُدمج في الطول يتغير مع انخفاض قطر اللفة. وتتحقق أفضل النتائج عند التشغيل بأقل شد مستقر لتلك الدرجة والوزن الأساسي - وهو مُعامل يستحق التحديد لكل نوع من أنواع الورق. نصيحة عملية: وثّق إعدادات الشد ليس فقط باسم الدرجة، بل أيضًا بمحتوى الرطوبة المحدد ونطاق سُمك اللفات الواردة. فالتغيرات الموسمية لها تأثيرها.
في هذه المرحلة، قد تكون بصدد فحص خط الإنتاج الحالي لديك وتحديد نقاط الضعف المذكورة أعلاه. في العديد من مصانع التحويل، يُظهر التقييم أن التحسينات المستمرة على قسم السكاكين أو نظام الدفع القديم لا تُحقق عائدًا يُذكر. بالنسبة لمن يضعون استراتيجية مستقبلية لتشكيل الألواح، يجدر استكشاف حلول تشكيل الألواح المتكاملة المصممة خصيصًا لتحقيق استقرار عالي السرعة.
أتمتة تتجاوز مجرد الضغط على الأزرار
تجول حول آلة تقطيع الورق وهي تعمل بأقصى سرعة، وستلاحظ مشغلين مهرة يكررون نفس المهام: تحريك الورق، وفحص بعض الأوراق بالمسطرة، وضبط التداخل، وتدوين قيم القياس. خبرتهم لا تقدر بثمن، لكنها تُستنزف في مهام مراقبة يمكن لنظام الحلقة المغلقة إنجازها بشكل أسرع. يأتي المستوى التالي من كفاءة تقطيع الورق عالي السرعة من أتمتة ليس فقط القطع الميكانيكي، بل عملية اتخاذ القرار أيضًا.
تُجري عملية تصحيح طول الورق التلقائية هذه العملية من خلال قياس الورق المُسلّم باستمرار وتصحيح السرعة النسبية بين أسطوانة القطع ووحدة التغذية. بل إن بعض الأنظمة تُعوض عن الاستطالة التدريجية لورق الطباعة نتيجة امتصاص الرطوبة أثناء التشغيل. وقد أفاد أحد مصانع تحويل مواد التغليف في الغرب الأوسط الأمريكي أن إضافة نظام تحديد موضع السكين التلقائي مع وصفات عمل مُبرمجة مسبقًا قد قلّص وقت تغيير الطلبات من 18 دقيقة إلى أقل من 4 دقائق. ولم يتحقق ذلك عن طريق تسريع عمل الطاقم، بل عن طريق إلغاء التعديلات اليدوية على المقاييس والقطع التجريبي.
ما الذي يجب البحث عنه في بنية التحكم؟ نظام يسجل مقاييس جودة القطع لكل طلب، وليس فقط لكل وردية. هذا يُنشئ سجلاً قابلاً للتتبع لبيئات ISO 9001، ويساعد في تحديد ما إذا كانت شكوى جودة الحافة ناتجة عن لفة معينة أو فترة صيانة محددة للسكين. تُعدّ القدرة على الوصول عن بُعد إلى تشخيص الأعطال فحصًا عمليًا آخر. فهي تُحوّل إنذار الساعة الثانية صباحًا من حالة طارئة إلى جلسة استكشاف أخطاء مُوجّهة، غالبًا ما يتم حلها بواسطة فني مُختص من المنزل بدلاً من زيارة الموقع.
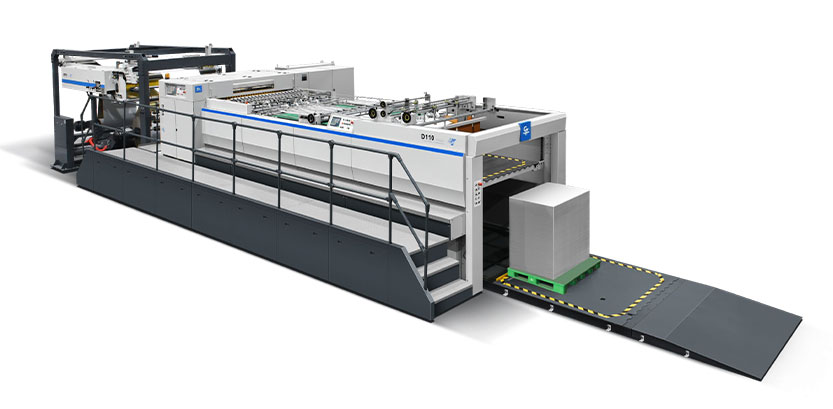
حقائق الصيانة: التخطيط لتغييرات السكاكين قبل أن تُخطط هي لوقت التوقف عن العمل
لا يمكن لأي نقاش حول القطع عالي السرعة أن يتجاهل الحقيقة الفيزيائية: أن السكين جزء قابل للتآكل. إن كيفية إدارة هذا التآكل هي ما يميز المصانع التي تتفاعل مع الوضع الراهن عن المصانع ذات المستوى العالمي. فبدلاً من انتظار ظهور غبار الحواف، تقوم المصانع الرائدة الآن بجدولة تغيير السكاكين بناءً على الأمتار الطولية المقطوعة لأنواع محددة من المواد - وهو رقم يتم تحسينه بمرور الوقت باستخدام بيانات الفحص.
إحدى الطرق الفعّالة هي الاحتفاظ بسجل بسيط أو نسخة رقمية لأسطوانة السكين: سجّل التاريخ، وإجمالي المسافة المقطوعة، وملاحظة موجزة عن جودة القطع عند آخر تغيير. بعد ستة أشهر، ستظهر أنماط متكررة. قد تجد أن نوعًا معينًا من الألواح المطلية بالطين يُتلف حافة السكين أسرع بنسبة 30% من ألواح SBS القياسية. وبفضل هذه المعرفة، يمكنك تقصير فترة تغيير الألواح لهذه الأعمال، وبالتالي القضاء تمامًا على التوقفات غير المجدولة.
خطأ شائع: إهمال حالة السندان أو الشفرة السفلية عند تغيير الشفرة العلوية. يتسبب السندان المتآكل في تآكل الشفرة العلوية الجديدة بشكل غير متماثل، مما يؤدي إلى تكرار المشكلة في غضون ساعات. يُنصح بفحص السندان، وإذا لزم الأمر، إعادة صقله أو استبداله بشكل طفيف مع كل تغيير للشفرة - وهي تكلفة بسيطة مقارنةً بالنفايات الناتجة عن القطع غير المتقن. تعرف على المزيد حول التصاميم المعيارية التي تُسهّل هذه الصيانة المزدوجة، مما يسمح لفني واحد باستبدال كلا العنصرين في أقل من 15 دقيقة.
الهدنة بين السرعة والجودة
لطالما مثّلت الرواية التاريخية في صناعة الورق صراعًا بين السرعة والدقة. كان بالإمكان الجمع بينهما، لكن ليس كليهما. أما اليوم، فقد تلاشى هذا التباين بفضل التحكم الرقمي في الحركة، وتصميمات العمليات الأكثر ذكاءً، والفهم الأعمق لآليات اللفائف. لم تعد أسرع آلات تقطيع الورق هي تلك التي تُدير الأسطوانة بأقصى سرعة دوران فحسب، بل هي تلك التي تحافظ على جودة قطع مثالية ومتكررة طوال مراحل تسارع كل لفة، وثباتها، وتباطؤها. يتطلب ذلك نظام كامة إلكترونيًا متطورًا يُطابق سرعة السكين مع سرعة اللفائف بشكل فوري، مما يُزيل تأثير "الورقة الطويلة" خلال مراحل التسارع.
لهذا التحول أثر مالي مباشر. ففي عمليات تصنيع الألواح، لا يُعدّ معدل الإنتاج بالمتر في الدقيقة هو المعيار الأهم لتحقيق الربحية، بل كمية الأطنان القابلة للبيع في كل وردية. فكل نقطة مئوية تُكتسب من خلال تقليل عمليات التقطيع وإعادة اللف وإعادة التشكيل تُضاف مباشرةً إلى هامش الربح. وتشير العديد من الدراسات الاستشارية المستقلة، بما في ذلك معايير شركة فيشر الدولية، إلى أن رفع كفاءة خط الإنتاج من 82% إلى 91% على آلة تقطيع متوسطة الحجم واحدة يمكن أن يُحقق زيادة قدرها 2400 طن متري قابل للبيع سنويًا، وهو ما يُمثل إيرادات إضافية كبيرة دون الحاجة إلى زيادة عدد الموظفين.
إذا كان فريقكم يناقش حاليًا كيفية سد هذه الفجوة، وكيف يبدو خط إنتاج الورق المتزامن فعليًا، فقد ترغبون في الاطلاع على خيارات إنتاج الورق الدقيق التي تجمع بين التحكم في السحب بواسطة محرك سيرفو، وتحديد موضع السكين تلقائيًا، والتغيير القائم على الوصفات المذكورة أعلاه. طورت شركة Guowang تقنية إنتاج الورق الخاصة بها مع التركيز تحديدًا على نقاط التكامل هذه، استنادًا إلى ملاحظات من شركات التحويل التي تستخدم ألواحًا مطلية، ومواد لاصقة، وأنواع تغليف خفيفة الوزن.
نهج أكثر ذكاءً في اختيار الأغطية
قال أحد رؤساء عمال التحويل القدامى ذات مرة: "آلة التقطيع ليست مجرد آلة تشتريها، بل هي عملية تلتزم بها". لم يكن يبالغ. فالمعدات التي تدوم أطول وتؤدي عملها بثبات هي في الغالب تلك التي تم تصميمها بناءً على تقييم دقيق لمزيج المنتجات، وليس فقط على أساس أعلى سرعة إنتاج. من خلال مراعاة التفاعل بين آلية الشفرات، وعزل الشد، والتشغيل الآلي على مستوى المشغل، يمكنك بناء خلية تقطيع تُنتج كمية متوقعة من اللفات، لفة تلو الأخرى، دون أي مشاكل.
الخطوة التالية ليست مجرد اتباع المواصفات المكتوبة في كتيب، بل تقييم الأداء الفعلي لخط الإنتاج الحالي عند نقطة القطع - إجراء دراسة مراقبة العمليات الإحصائية على طول الصفائح، وقياس عمر الشفرات بدقة، والتحقق من بيانات معدل الهدر. بمجرد توفر هذه البيانات، يتحول النقاش من "نحتاج إلى آلة أسرع" إلى "نحتاج إلى عملية أكثر ذكاءً". هذا هو النقاش الذي يستحق الخوض فيه.





 English
 Français
 Español
 Português
 عربي