
كيفية إعداد آلة ختم الرقائق المعدنية والقطع بالقوالب للورق بمقاس 1060×760 مم
قد يبدو إعداد مكبس ختم الرقائق المعدنية والقطع بالقوالب لحجم ورق محدد - خاصةً بحجم 1060×760 مم - أمرًا شاقًا. فهناك آلة التشكيل الثقيلة، ووحدة الرقائق الساخنة، ولوحة القطع، والخوف الدائم من عدم دقة المحاذاة أو عدم انتظام الضغط. لقد مررتُ بهذه التجربة، حيث ساعدتُ ورش العمل في حل جميع المشاكل، بدءًا من تمزق الرقائق المعدنية وصولًا إلى القطع الجزئي.
يستند هذا الدليل إلى خبرة عملية حقيقية. سنشرح بالتفصيل عملية الإعداد الكاملة للتعامل مع ألواح مقاس 1060×760 مم، ونتناول المشكلات الشائعة، وسأوضح لك كيفية تجنب الأخطاء الثلاثة الأكثر شيوعًا التي تُهدر المواد والوقت.
لنجعل تلك المطبعة تعمل بسلاسة ودقة.
قبل أن تبدأ: ما الذي يجعل مقاس 1060×760 مم مختلفًا؟
تستطيع المطابع القياسية التعامل مع أوراق بحجم A3 أو أكبر قليلاً، ولكن بمجرد الانتقال إلى نطاق 1060×760 مم، تظهر العديد من التحديات:
-
يصبح توزيع الضغط المتساوي أمراً بالغ الأهمية. ففرق ضغط بنسبة 10% عبر اللوح قد يُتلف نصف الصفيحة.
-
يزداد طول سحب الرقاقة المعدنية ، مما يزيد من خطر تجعدها أو انقطاعها.
-
يجب أن يراعي محاذاة القالب واللوحة المقابلة التمدد الحراري أثناء عملية ختم الرقائق الساخنة.
معظم أخطاء الإعداد ناتجة عن التعامل مع آلة الطباعة كبيرة الحجم كما لو كانت أصغر حجماً. لذلك سنتبع تسلسلاً يعطي الأولوية للاستقرار وقابلية التكرار.
قم بتجهيز قاعدة الماكينة وورق الطباعة
قبل لمس أي قوالب، نظّف سطح الطباعة وطاولة تغذية الورق جيدًا. قد يتسبب الغبار أو بقايا الحبر الجاف - خاصةً على مطبعة كبيرة الحجم - في حدوث نقاط ضغط موضعية. استخدم الكحول الإيزوبروبيلي وقطعة قماش خالية من الوبر.
بعد ذلك، اختبر رزمة الورق التي يبلغ مقاسها 1060×760 مم. قِس اتجاه الألياف ونسبة الرطوبة. فالورق الجاف جدًا يصبح هشًا عند قصه بالقالب، أما الرطب جدًا فيتمدد أثناء ختمه بالرقائق المعدنية.
نصيحة احترافية: مرر خمس ورقات فارغة عبر وحدة التغذية بدون أي رقائق معدنية أو قوالب للتحقق من الانحراف. بالنسبة لهذا الحجم من الورق، يجب ألا يتجاوز الانحراف المقبول 0.5 مم على طول الورقة بالكامل.
قم بتركيب قالب ختم الرقائق المعدنية واللوحة المقابلة.
هنا تكمن أهمية الدقة. للطباعة بالرقائق المعدنية الساخنة، ستحتاج إلى:
-
قالب النحاس الأصفر أو المغنيسيوم
-
صفيحة مضادة مدعومة بالسيليكون أو التفلون
أولًا، ثبّت القالب باستخدام قضبان التثبيت الموجودة في الإطار. اربطها من المنتصف إلى الخارج، تمامًا كما تفعل عند ربط مسامير رأس الأسطوانة. ثم أدخل اللوحة المقابلة. بالنسبة للأوراق بمقاس 1060×760 مم، استخدم دائمًا لوحة مقابلة أكبر من مقاس الورقة بمقدار 15 مم على الأقل لتجنب انبعاجات الحواف.
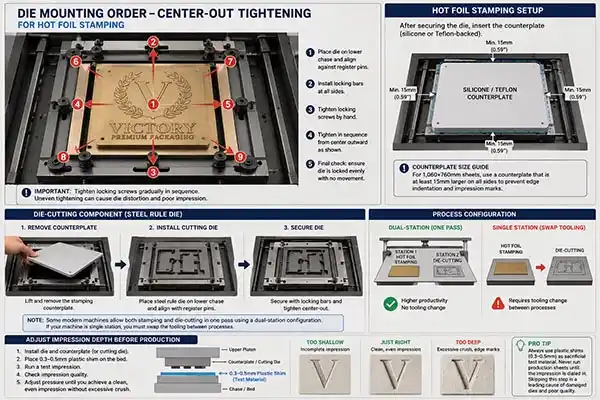
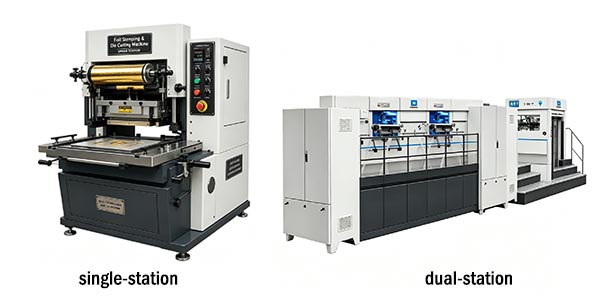
والآن ننتقل إلى قسم القطع بالقالب. قم بإزالة لوحة ختم الرقائق المعدنية، ثم ثبّت لوحة القطع على نفس الجزء السفلي من القالب. تسمح بعض الآلات الحديثة بإجراء العمليتين في تمريرة واحدة، ولكن هذا يتطلب نظام محطتين . إذا كنت تعمل بنظام محطة واحدة، فستحتاج إلى تبديل الأدوات.
يُتلف العديد من المشغلين قوالبهم بإهمال خطوة أساسية: اضبط دائمًا عمق الطباعة قبل تشغيل أوراق الإنتاج. استخدم شرائح بلاستيكية بسمك 0.3-0.5 مم كمادة اختبار قابلة للاستهلاك.
معايرة منحنى الضغط
لا يوجد إعداد واحد يناسب جميع أنواع الورق. بالنسبة للورق بمقاس 1060×760 مم ووزن قياسي يتراوح بين 300 و400 غرام/متر مربع، ابدأ بما يلي:
-
ختم الرقائق الساخنة : 4-6 أطنان من الضغط الكلي
-
القطع بالقوالب : 8-12 طنًا، حسب حدة أداة القطع ونوع ألياف الورق
إليك طريقة مجرّبة: ضع خمس شرائح من ورق الكربون على سطح المكبس - يسارًا، ووسطًا، ويمينًا، وموضعين قطريين. اطبع طبعة واحدة بضغط منخفض. سيكشف نقل الكربون عن المناطق المرتفعة والمنخفضة. اضبط براغي التسوية على إطار المكبس حتى تُظهر الشرائح الخمس طبعة رمادية متوسطة موحدة.
مثال واقعي: واجهت مطبعة كرتون في دونغقوان مشكلة في نقل رقائق معدنية جزئية على أوراق مقاس 1060 مم. بعد اختبار الكربون، تبين وجود انخفاض بمقدار 0.2 مم في المنطقة الوسطى اليمنى. تم إصلاح المشكلة بثلاث لفات لمسمار الضبط، مما وفر 1200 ورقة من إعادة الطباعة.
اضبط طول سحب الرقاقة ودرجة الحرارة
بالنسبة للورق بمقاس 1060×760 مم، يجب ألا يقل طول فهرسة الرقائق المعدنية عن 1120 مم للسماح بتجاوز الهامش. اضبط تغذية الرقائق المعدنية لتتقدم مسافة 20-30 مم خارج منطقة الصورة من كلا الجانبين. هذا يمنع ظهور الظلال.
إرشادات درجة الحرارة :
| نوع رقائق معدنية | نطاق درجة الحرارة | وقت الإقامة |
|---|---|---|
| معدني | 110–130 درجة مئوية | 0.6–0.8 |
| صبغة | 120-140 درجة مئوية | 0.7–0.9 |
| هولوغرافيك | 115-125 درجة مئوية | 0.5–0.7 |
ابدأ من الطرف الأدنى. اطبع ثلاث أوراق اختبار وتأكد من نقل اللون بالكامل دون تسرب. إذا تمزقت الرقاقة، قلل وقت الانتظار؛ وإذا لم يلتصق اللون تمامًا، ارفع درجة الحرارة بمقدار 3 درجات مئوية في كل مرة.
التسجيل ومحاذاة القطع بالقالب
يُعدّ ضبط ورقة بحجم 1060×760 مم أمرًا صعبًا لأن أي انحراف في المحاذاة يتفاقم عند الزوايا. استخدم دعامات التثبيت الجانبية والأمامية في وحدة التغذية. ثم مرر ورقة واحدة يدويًا مع تفعيل كلٍ من ختم الرقائق المعدنية والقطع بالقالب.
قم بقياس أربع نقاط على النتيجة المطبوعة:
-
المسافة من أعلى اليسار إلى أعلى اليمين
-
من أسفل اليسار إلى أسفل اليمين
-
الأقطار
لضمان محاذاة جيدة للآلة، يجب أن تكون جميع الأجزاء الأربعة ضمن نطاق ±0.3 مم. إذا لم تكن كذلك، فقم بضبط توقيت سحب البكرة أو موضع وضع الجانب.
خطأ شائع: ضبط التسجيل بعد تشغيل الجهاز لمدة ساعة دون تركه ليبرد. قد يؤدي التمدد الحراري على سطح الطباعة الكبير إلى إزاحة التسجيل بمقدار 0.1-0.15 مم. لذا، يُنصح دائمًا بإجراء معايرة التسجيل النهائية عندما يكون الجهاز في درجة حرارة التشغيل.
التجربة والتحقق من الجودة
قم الآن بإنتاج خمس أوراق عينات بكامل السرعة. تحقق مما يلي:
-
اختبار التصاق الرقائق المعدنية - اختبار الشريط اللاصق
-
جودة قص ممتازة - حواف نظيفة، بدون تمزق للألياف على محيط الورقة بمقاس 1060 × 760 مم
-
اتساق التسجيل – بين الورقة الأولى والخامسة
إذا اجتازت الاختبارات الثلاثة جميعها، فأنت جاهز للإنتاج. وإذا لم تجتزها، فلا تتسرع في إجراء تعديلات كبيرة. في كثير من الأحيان، تكفي تعديلات بسيطة - مثل تنظيف بكرات سحب الرقائق المعدنية أو إضافة ورقة فاصلة - لحل المشكلة.
ثلاثة أخطاء تضيع الوقت
-
يؤدي إهمال اختبار ضغط الكربون إلى عدم انتظام عملية الختم الساخن وقطع جزئي للقالب. أضف 10 دقائق إلى وقت الإعداد؛ وستوفر ساعتين من العمل الإضافي.
-
باستخدام نفس اللوح المقابل لقطع الرقائق المعدنية والقوالب ، ستتسبب عملية القطع في انبعاج اللوح المصنوع من السيليكون الناعم، مما يُفسد عملية قطع الرقائق المعدنية التالية. لذا، يُنصح دائمًا باستبدال اللوح أو استخدام آلة ثنائية المحطات تفصل بين الوظائف.
-
تجاهل رطوبة الورق - الورق الجاف على ورقة مقاس 1060×760 مم يتشقق عند الطيات. لذا، يُنصح بترطيب الورق في غرفة الطباعة لمدة 24 ساعة قبل عملية الطباعة المهمة.
عندما تتطلب الوظيفة مزيدًا من الكفاءة
إذا كنت تتعامل بانتظام مع صفائح كبيرة الحجم وتحتاج إلى التبديل بين ختم الرقائق الساخنة والقطع بالقوالب دون الحاجة إلى تغيير الأدوات باستمرار، فإن نظام المحطتين يضمن استمرارية الإنتاج. تتولى إحدى المحطتين عملية ختم الرقائق، بينما تتولى الأخرى عملية القطع - في آنٍ واحد. هذا يقلل وقت الإعداد بنسبة 40% تقريبًا ويمنع انحراف المحاذاة بين عمليات القطع.
للمحلات التي ترغب في استكشاف سير العمل هذا، يمكنكم الاطلاع على حل ثنائي المحطات مصمم خصيصًا للورق بمقاس 1060×760 مم هنا . يتميز هذا الحل بوحدات تحكم منفصلة في الضغط لكل محطة، مما يضمن عدم التنازل عن جودة سطوع الرقائق المعدنية ودقة القطع.
نصيحة أخيرة: دوّن إعدادات الضغط ودرجة الحرارة والتسجيل لكل نوع من أنواع الورق. مع مرور الوقت، ستُنشئ قاعدة بيانات للإعدادات تُحوّل عملية تغيير الورق التي تستغرق 45 دقيقة إلى روتين لا يتجاوز 15 دقيقة.





 English
 Français
 Español
 Português
 عربي