
كيفية نقل رقائق الذهب بواسطة آلة ختم الرقائق
هل سبق لك أن فتحت علبة عطر فاخر أو دعوة زفاف ولمستَ الشعار البارز المتلألئ؟ هذا اللمعان المعدني ليس طلاءً أو حبرًا، بل هو طبقة رقيقة من رقائق معدنية، نُقلت عبر عملية ربط حراري دقيقة. وراء هذا التأثير، يقف جهاز يجمع بين الحرارة والضغط والتوقيت. ولكن كيف يحوّل ورقة عادية إلى تحفة فنية أنيقة؟ دعونا نستعرض الفيزياء والميكانيكا خطوة بخطوة.
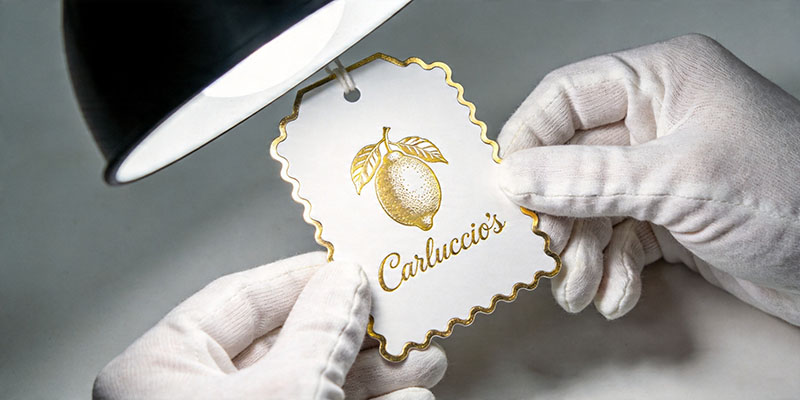
المبدأ الأساسي: الحرارة + الضغط + زمن التلامس
تعتمد تقنية نقل الرقائق المعدنية في جوهرها على ثلاثة عوامل: درجة الحرارة، والقوة، ومدة التلامس. والمادة التي نسميها "رقائق معدنية" هي في الواقع عبارة عن طبقات متعددة: طبقة حاملة من البوليستر، وطبقة فاصلة، وطبقة ملونة (أو طبقة معدنية)، ومادة لاصقة تتفاعل مع الحرارة. عندما يضغط قالب (أو صفيحة) ساخن على الرقائق المعدنية مقابل سطح ما، تنصهر المادة اللاصقة وتلتصق بالسطح. وبعد جزء من الثانية، تُزال الطبقة الحاملة، تاركةً الطبقة الملونة في مكان التلامس تمامًا.
تبدو هذه العملية بسيطة، لكن تحقيق نتائج نظيفة ومتسقة يتطلب تحكمًا دقيقًا في كل متغير. يظن العديد من المشغلين أن زيادة الحرارة أو الضغط لفترة أطول يحسن الالتصاق دائمًا، لكن هذه إحدى أسرع الطرق لظهور آثار باهتة أو تمزق الرقاقة.
خطوة بخطوة: من القالب إلى المنتج النهائي
تتألف عملية نقل المنتجات الصناعية النموذجية من خمس مراحل. يساعدك فهم كل مرحلة منها على حل المشكلات وتحسين الإنتاج.
1. تحضير القالب
تُحفر أو تُنقش القالبة (عادةً من النحاس الأصفر أو المغنيسيوم أو النحاس) بالنمط المطلوب. وللخطوط الدقيقة أو النصوص الصغيرة، قد يُستخدم الفولاذ المقوى. يؤثر عمق القالبة ودقتها بشكل مباشر على مدى سهولة فصل الرقاقة المعدنية. فالقالبة الضحلة تُنتج حوافًا غير واضحة، بينما قد تقطع القالبة المحفورة بشكل مفرط الرقاقة المعدنية قبل الأوان.
2. تسخين القالب
تُسخّن الرقاقة إلى درجة حرارة محددة، تتراوح عادةً بين 90 و180 درجة مئوية، وذلك حسب نوع الرقاقة والركيزة. على سبيل المثال، تعمل الرقاقة المعدنية الذهبية على الورق المطلي بشكل جيد عند درجة حرارة تتراوح بين 110 و130 درجة مئوية، بينما قد يحتاج الورق المقوى غير المطلي إلى 140 درجة مئوية. يُعدّ ثبات درجة الحرارة أمرًا بالغ الأهمية، إذ يمكن أن تؤدي التقلبات التي تبلغ ±5 درجات مئوية إلى عدم اكتمال النقل أو احتراق المادة اللاصقة.
إذا كنت ترغب في معرفة كيفية تصميم وحدات التحكم المتقدمة في درجة الحرارة، فانقر هنا للحصول على نظرة عامة فنية .
3. وضع الركيزة والرقاقة المعدنية
تُوضع المادة الأساسية (ورق، بلاستيك، جلد، إلخ) على سطح الطباعة، ثم تُمرر لفة من رقائق معدنية بين القالب والمادة الأساسية، مع توجيه الجانب اللاصق للأسفل. في آلات الطباعة المسطحة، تُضغط الورقة بأكملها دفعة واحدة؛ أما في الأنظمة الدوارة، فتتحرك الرقائق المعدنية بشكل مستمر.
4. الضغط والتثبيت
ينزل القالب الساخن (أو يرتفع السرير) لتطبيق ضغط يتراوح عادةً بين 2 و10 أطنان حسب المساحة. يبقى القالب ملامسًا للسطح لفترة تتراوح بين 0.2 و1.5 ثانية. في هذه اللحظة، يتحول اللاصق إلى سائل ويلتصق بالركيزة، بينما تنفصل طبقة اللون عن الحامل.
5. تقشير الغلاف
بعد انكماش القالب، تُزال طبقة النفايات (غشاء البوليستر). يمكن القيام بذلك فورًا (إزالة ساخنة) أو بعد تبريدها قليلًا (إزالة باردة). تُناسب الإزالة الساخنة معظم أنواع الورق وتُتيح سرعة عالية؛ بينما تُستخدم الإزالة الباردة أحيانًا مع المواد البلاستيكية الرقيقة أو الألواح السميكة لتجنب تشويه الطبقة الأساسية.
المعايير الأساسية التي تحدد نجاح أو فشل عملية انتقالك
وفقًا لإرشادات الصناعة (ASTM F2029 - معيار اختبار قابلية اللحام الحراري)، فإن المعايير الثلاثة مترابطة. تغيير أحدها دون تعديل الآخرين غالبًا ما يؤدي إلى عيوب. دعونا نستعرض أمثلة واقعية.
| المعلمة | منخفض جداً | مرتفع جداً | النطاق الأمثل (ورقي) |
|---|---|---|---|
| درجة حرارة | نقل غير مكتمل، متقطع | نزيف، رقائق معدنية تلتصق بالقالب | 100-150 درجة مئوية |
| ضغط | رابطة ضعيفة، سهلة الخدش | ركيزة السحق، مقطعة برقائق معدنية | 3-6 أطنان (لمساحة A4) |
| وقت الإقامة | التصاق غير متناسق | مادة لاصقة محترقة، آثار باهتة | 0.4–0.8 ثانية |
أفادت شركة كبيرة لتصنيع مواد التغليف مؤخرًا أنه بعد معايرة زمن المعالجة من 1.2 ثانية إلى 0.6 ثانية (مع رفع درجة الحرارة بمقدار 10 درجات مئوية)، انخفضت كمية نفايات رقائق الألومنيوم بنسبة 22% وزادت الإنتاجية بنسبة 35%. هذا النوع من التفاعل هو السبب وراء توفير الأنظمة الحديثة لملفات تعريف قابلة للبرمجة بدلًا من المقابض الثابتة.
للاطلاع على كيفية تطبيق ملفات تعريف الضغط ودرجة الحرارة القابلة للبرمجة في المعدات الصناعية، راجع هذا المصدر .
الأخطاء الشائعة وكيفية تجنبها
حتى المشغلون ذوو الخبرة يواجهون أحيانًا مشكلات متكررة. إليك ثلاثة من الأخطاء الشائعة:
الخطأ الأول: استخدام نفس درجة الحرارة لجميع ألوان الرقائق المعدنية.
تختلف قدرة الأصباغ والتركيبات المعدنية المختلفة على امتصاص الحرارة. غالبًا ما تتطلب رقائق الفضة درجة حرارة أعلى بمقدار 10-15 درجة مئوية من الذهب للحصول على نفس اللمعان. لذا، يُنصح دائمًا بطلب البيانات الفنية من مورد رقائقك.
الخطأ الثاني: إهمال ضغط الاستعداد.
يؤدي عدم انتظام ارتفاع قاعدة الطباعة أو تآكل لوحة الضغط المعاكس إلى تفاوت في الضغط على سطح الورقة. ولذلك، تتضمن المعدات المتطورة مستشعرات ضغط رقمية أو نظام موازنة هيدروليكي. للتحقق من ذلك ببساطة: ضع ورق الكربون بين القالب والورقة المسطحة، ثم اخفض رأس الطباعة - سيكشف نمط البقع عن مناطق مرتفعة ومنخفضة.
الخطأ رقم 3: نسيان تنظيف القالب.
يتراكم اللاصق المتبقي أو غبار الورق بعد مئات الدورات، مُشكلاً طبقة عازلة. هذا يُخفض درجة حرارة القالب الفعالة بمقدار 5-20 درجة مئوية. التنظيف بفرشاة نحاسية ناعمة ومذيب معتمد كل 2000-3000 طبعة يُعيد التناسق.
اعتبارات متقدمة: أنواع الآلات وخصائص نقلها
لا تعمل جميع معدات النقل بنفس الطريقة. يؤثر التصميم الميكانيكي على كيفية تطبيق الحرارة والضغط، مما يؤثر بدوره على جودة المواد المختلفة.
مكابس الطباعة المسطحة (اللوحية) - تقوم هذه المكابس بطباعة القوالب على سطح مستوٍ. توفر ضغطًا عاليًا وهي مثالية للمواد السميكة والصلبة (مثل أغلفة الكتب والصناديق الصلبة). ومع ذلك، فإن منطقة التلامس بأكملها تحدث في وقت واحد، لذا فإن أي عدم استواء يؤدي إلى تفاوت في الضغط.
المكابس الدوارة (الأسطوانية) - تدور أسطوانة ساخنة فوق الرقاقة المعدنية والركيزة. يوفر هذا حركة مستمرة وضغطًا متساويًا، مما يجعله مثاليًا لعمليات الطباعة الطويلة على الأغشية المرنة أو الورق. يكون زمن التوقف أقصر، لذا تصبح دقة درجة الحرارة أكثر أهمية.
أنظمة الطباعة المدمجة – تسمح بعض الحلول الحديثة بتركيب وحدات مسطحة ودوارة قابلة للتبديل ضمن نفس الإطار. تتيح هذه المرونة لمطبعة التعامل مع كميات صغيرة من المنتجات الجلدية في الصباح وكميات كبيرة من علب السجائر في فترة ما بعد الظهر.
لإلقاء نظرة فاحصة على التصاميم المعيارية التي تتكيف مع مختلف المواد الأساسية، تحقق من أحدث التكوينات هنا .
عندما لا يكون الإعداد القياسي كافيًا
مع ازدياد تنوع الوظائف - كرقائق الهولوغرام على ورق مقوى معاد تدويره، أو ميزات الأمان النصية الدقيقة - تزداد متطلبات معداتك. قد تحتاج إلى توحيد أدق لدرجة الحرارة (±1 درجة مئوية عبر القالب)، أو تحكم آلي بالضغط يعمل بمحركات مؤازرة ويستجيب في أجزاء من الثانية، أو تغذية آلية للرقائق مع تنظيم الشد لمنع التجعد.
إذا كنت تتعامل بشكل متكرر مع مواد صعبة أو طلبات بكميات كبيرة، فإن الاستثمار في آلات مصممة خصيصًا لهذا الغرض يُؤتي ثماره سريعًا. قامت إحدى شركات طباعة الملصقات متوسطة الحجم في أوهايو بالتحول من مطبعة قديمة بالية إلى نظام تحكم رقمي، مما قلل وقت الإعداد من 45 دقيقة إلى 12 دقيقة لكل عملية طباعة. وانخفضت نسبة الهدر لديها من 8% إلى أقل من 1.5%.
الحصول على نتائج احترافية يبدأ بالأساس الصحيح
إن فهم العلم الكامن وراء نقل الرقائق المعدنية هو الخطوة الأولى. لكن تطبيق هذه المعرفة بشكل موثوق، وردية تلو الأخرى، يتطلب معدات تُترجم النظرية إلى إنتاج ثابت. مناطق درجة حرارة ثابتة، وضغط يتكرر بدقة تصل إلى 0.1 مم، وإطار صلب بما يكفي لتجنب الانحناء - هذه ليست كماليات؛ بل هي الأساس لإنتاج مربح.
سواء كنت تُطوّر مكبسًا يدويًا أو تُوسّع نطاق عملك لإضافة إمكانية استخدام رقائق معدنية، فأنت بحاجة إلى شريك مُلِمّ بالعملية والتحديات العملية للتشغيل اليومي. تُصمّم شركة GuoWang حلول النقل الحراري منذ أكثر من عقدين، مُستفيدةً من ملاحظات آلاف المتخصصين في مجال التغليف حول العالم.
إذا كنت مستعدًا لتجاوز التخمين وتحقيق تطبيق رقائق معدنية عالي الجودة ومضمون النتائج في كل مرة، فخصص بضع دقائق لاستكشاف الأنظمة المتاحة والمواصفات الفنية . ستجد بيانات تفصيلية، ودراسات حالة، وأداة مقارنة تساعدك على اختيار النموذج المناسب لمزيج الركيزة وحجمها.
هل واجهتَ مشكلةً معينةً في رقائق الطباعة، مثل الثقوب الدقيقة أو تشوّه الحواف؟ شاركنا تجربتك في التعليقات، وسنكون سعداء بمشاركة مخططات انسيابية لحل المشكلات.
المراجع ومصادر القراءة الإضافية
-
ASTM F2029-16(2021) – الممارسات القياسية لصنع الأختام الحرارية لتحديد قابلية الختم الحراري.
-
رابطة الرقائق والتأثيرات الخاصة (FSEA) - النشرة الفنية رقم 14: معايير الختم الساخن.
-
مقابلة مع أحد العاملين في هذا المجال: مدير إنتاج في مصنع كرتون قابل للطي في منطقة الغرب الأوسط (طلب عدم الكشف عن هويته).
تنويه – بيانات الأداء توضيحية فقط. تعتمد النتائج الفعلية على الركيزة ونوع الرقاقة وظروف التشغيل. يُنصح دائمًا بإجراء تجارب قبل بدء الإنتاج الكامل.





 English
 Français
 Español
 Português
 عربي