
ما هي الصيانة الدورية التي تتطلبها آلة ختم الرقائق الساخنة؟
لقد رأيتم ذلك يحدث. صباح يوم الاثنين، يصل فريق العمل الأول، ويشغلون الآلة، و... لا شيء. لا تصل صفيحة التسخين إلى درجة الحرارة المطلوبة. تتحرك الرقاقة المعدنية بشكل متقطع. عملية الختم غير متساوية، ونصف الورقة يفتقد الرقاقة المعدنية تمامًا. سجل الصيانة فارغ. لم يتذكر أحد تنظيف القالب يوم الجمعة الماضي. فلتر الهواء مسدود. قضبان التوجيه جافة.
يمكن تجنب معظم حالات التوقف غير المخطط لها في ماكينات ختم الرقائق المعدنية الساخنة . في الواقع، يُعدّ إهمال الصيانة السبب الرئيسي للأعطال غير المتوقعة في عمليات ختم الرقائق. والخبر السار هو أن روتين الصيانة المنظم - اليومي، والأسبوعي، والشهري، وما بعده - لا يستغرق ساعات. بل بضع دقائق فقط في كل وردية عمل وقليل من الانضباط. يشرح هذا الدليل بالتفصيل ما عليك فعله، في كل دورة صيانة، للحفاظ على تشغيل ماكينتك بسلاسة وجودة ختم ثابتة. لا مجال للتخمين أو الإطالة - فقط قائمة مرجعية عملية يمكن لمشغليك اتباعها.
بداية الوردية - ما يجب التحقق منه قبل بدء التشغيل
تتيح هذه الدقائق العشر اكتشاف معظم المشاكل الناشئة قبل أن تتحول إلى إخفاقات.
انظر إلى لوحة التسخين أولاً
قبل تشغيل الجهاز، افحص سطح لوحة التسخين. هل توجد أي بقايا ظاهرة، أو رواسب من رقائق معدنية، أو تراكمات لاصقة؟ تشير البقع الداكنة أو تغير اللون غير المتساوي إلى وجود بوليمر متحلل ملتصق باللوحة. أما الخدوش العميقة فهي أسوأ، إذ ستنقل علاماتها إلى كل ورقة تقوم بختمها.
نظف بالنحاس، وليس بالفولاذ.
لإزالة البقايا الخفيفة، استخدم فرشاة نحاسية أو قطعة قماش ناعمة. النحاس ألين من الفولاذ المقوى المستخدم في الصفيحة، لذا لن يخدشها. يُمنع استخدام الصوف الفولاذي، إذ تتراكم جزيئات الفولاذ الدقيقة في الصفيحة، ثم تصدأ وتسبب تآكلها. لإزالة رواسب الكربون العنيدة، استخدم مكشطة خشبية ثم امسحها بقطعة قماش مبللة بالكحول.
تحقق من مسار الرقائق والبكرات
يتراكم الغبار وشظايا الرقائق المعدنية وبقايا المواد اللاصقة على بكرات التوجيه وعمود فك اللفائف. مرر قطعة قماش نظيفة على طول مسار الرقائق، خاصةً عند نقاط التلامس. تتسبب هذه الشوائب في ظهور تجاعيد أو تمزقات في الرقائق أثناء التشغيل.
تحقق من ضغط الهواء
تعمل معظم الأنظمة الهوائية بضغط يتراوح بين 0.5 و0.7 ميجا باسكال (70-100 رطل لكل بوصة مربعة). تحقق من مقياس الضغط كل صباح. يؤثر انخفاض الضغط على تشغيل الأسطوانة وقوة التثبيت، مما قد يؤدي إلى عدم اكتمال عملية الختم أو انزلاق الرقائق المعدنية.
نهاية الوردية – خمس دقائق تمنع الكوارث الصباحية
قبل أن ينهي الموظف عمله، قم بتشغيل هذا الإجراء السريع. يستغرق الأمر خمس دقائق فقط ويوفر ساعات من استكشاف الأخطاء وإصلاحها.
انزع أطراف ورق القصدير المتبقية
قد تتشابك بقايا رقائق الألومنيوم المتبقية على عمود فك اللفائف أثناء التشغيل التالي، مما يؤدي إلى تشابكها وانقطاعها. لذا، قم بإزالة الأطراف السائبة. بالنسبة لرقائق الألومنيوم الحساسة للحرارة، خزّن اللفائف المتبقية مغلفة بالبلاستيك، لأن الرطوبة تُتلف بعض الأنواع.
امسح طاولة الطعام
يتراكم الغبار وجزيئات رقائق الألومنيوم الصغيرة على سطح التغذية. إذا تُركت هذه الجزيئات طوال الليل، فقد تتراكم تحت ألواح الضغط، مما يُسبب علامات انزلاق على أول دفعة في اليوم التالي. يكفي مسحها بقطعة قماش جافة لحل المشكلة.
[أفرغ كل الضغط قبل المغادرة]
أعد اللوح إلى أعلى موضع له، ثم حرر الضغط الهوائي والميكانيكي بالكامل. يؤدي ترك الضغط مطبقًا طوال الليل إلى ضغط مواد الوسادة ودعامة القالب المطاطية، مما يتسبب في تشوه دائم. وتؤدي الوسادة المضغوطة إلى ضغط ختم غير متساوٍ.
أسبوعيًا - التشحيم والوصلات غير المحكمة
خصص نصف ساعة في نهاية نوبة عمل يوم الجمعة لإجراء هذه الفحوصات المعمقة.
قم بتشحيم كل مفصل متحرك
استخدم شحمًا مقاومًا للحرارة العالية - ثاني كبريتيد الموليبدينوم (MoS₂) هو المعيار الصناعي. ضعه على قضبان التوجيه، ومتابعات الكامات، وأعمدة الدوران، وأي سطح انزلاقي. يتلف الشحم متعدد الأغراض العادي بفعل الحرارة؛ بينما يحافظ الشحم المقاوم للحرارة العالية على لزوجته حتى بالقرب من لوحة التسخين.
قائمة التحقق من نقاط التشحيم:
-
قضبان توجيه على جانبي اللوح
-
بكرات الكامات في وصلة القيادة
-
محامل على عمود فك الرقائق
-
قضبان ضبط ملولبة لضبط الضغط
-
محركات السلاسل (استخدم زيت السلاسل، وليس الشحم)
ابحث عن الأسلاك المفكوكة وارتفاع درجة الحرارة
أوقف تشغيل الجهاز. افتح لوحة التحكم الكهربائية. افحص أطراف التوصيل بصريًا بحثًا عن أسلاك متغيرة اللون (ارتفاع درجة الحرارة)، أو براغي مفكوكة، أو علامات شرارة كهربائية. يتسبب طرف التوصيل المفكوك في ارتفاع متقطع في درجة الحرارة أو خلل في التحكم - وهي مشاكل يصعب تتبعها أثناء الإنتاج.
نظف فلتر الهواء
يحجز فلتر مدخل النظام الهوائي الغبار والرطوبة. يؤدي انسداد الفلتر إلى تقليل تدفق الهواء، مما يتسبب في بطء استجابة الأسطوانة وعدم انتظام ضغط الختم. نظّف الفلتر بالهواء المضغوط، أو استبدله إذا كان متسخًا بشدة.
فحوصات دقيقة شهرية وربع سنوية
قم بإجراء هذه التعديلات مرة واحدة شهرياً - أو كل 200 ساعة تشغيل.
معايرة درجة الحرارة
قد يختلف الفرق بين درجة الحرارة المضبوطة على وحدة التحكم ودرجة حرارة اللوحة الفعلية بمرور الوقت. استخدم مسبارًا حراريًا سطحيًا مباشرةً على لوحة التسخين، وقارن القراءة مع شاشة لوحة التحكم. إذا تجاوز الفرق ±5 درجات مئوية، فأعد المعايرة. بالنسبة للأعمال الدقيقة على الركائز الحساسة للحرارة، استهدف دقة تصل إلى ±1 درجة مئوية.
تحقق من توازي الألواح
يُعدّ عدم انتظام ضغط اللوح أحد الأسباب الرئيسية لنقل الرقائق المعدنية جزئيًا - حيث تُطبع بعض المناطق بشكل مثالي، بينما تلامس مناطق أخرى بالكاد. طريقة العمل في ورشة الإنتاج:
-
ضع ورق الكربون بين صفيحة التسخين والسطح المسطح.
-
قم بتشغيل دورة ختم بضغط منخفض.
-
افحص الانطباع. وجود علامات داكنة ومتناسقة في جميع الزوايا الأربع يعني أن السطح متوازي. أما وجود علامات فاتحة أو مفقودة في أي زاوية فيعني أن تلك الزاوية منخفضة.
-
اضبط مسامير تثبيت اللوحة أو الحشوات وفقًا لذلك.
قم بربط مسامير حامل القالب بعزم الدوران المطلوب
تُثبّت القالبة في تجويفها بواسطة براغي. ومع مرور الوقت، تتسبب الاهتزازات في ارتخائها. حتى حركة القالبة بمقدار 0.1 مم تُنتج حوافًا غير واضحة ورقائق معدنية غير متطابقة. استخدم مفتاح عزم الدوران للتحقق من إحكام الربط - عادةً ما تكون المواصفات مطبوعة على التجويف.
افحص سطح اللوح
قم بتشغيل ورقة اختبار تحتوي على تصميم فني موزع بالتساوي. إذا لاحظتَ أن بعض المناطق تُطبع بشكل أفتح من غيرها بعد التحقق من التوازي، فقد يكون سطح الطباعة متآكلاً. يتطلب التآكل غير المتساوي إعادة تسوية السطح أو استبداله.
تخزين القوالب - لحماية أدواتك الأكثر تكلفة
بين فترات العمل، يمنع التخزين السليم التلف الذي يفسد جودة الختم.
نظف جميع البقايا
أزل كل بقايا رقائق معدنية من سطح القالب. استخدم فرشاة ناعمة ومذيبًا مناسبًا لمادة القالب. تُنظف قوالب النحاس الأصفر أو النحاس الأحمر بالكحول، بينما قد تحتاج قوالب الفولاذ إلى منظف خاص. يُحدث ترك البقايا تأثيرًا يُشبه "الذاكرة"، حيث تترك عملية الختم التالية آثارًا باهتة للنمط السابق.
منع الصدأ
حتى القوالب المصنوعة من الفولاذ المقاوم للصدأ قد تتآكل في البيئات الرطبة. بعد التنظيف والتجفيف، ضع طبقة خفيفة من الزيت المقاوم للصدأ. خزّن القوالب في خزانة جافة، ويفضل وضعها مع أكياس مجففة. للتخزين طويل الأمد (أكثر من شهر)، لف كل قالب بورق مانع للتآكل بالبخار.
تحقق من حافة الختم قبل التركيب
مرر طرف إصبعك على حافة القالب. أي خدش أو نتوء صغير سينتقل إلى كل ورقة، مما يُفسد العمل حتى تلاحظه. إذا وجدت أي تلف، فأعد القالب لإصلاحه. استخدام قالب تالف يُهدر رقائق معدنية ووقتًا.
فيما يلي جدول مرجعي سريع لتكرار الصيانة والإجراءات الرئيسية:
| تكرار | المهام الرئيسية | علامات تحذيرية يجب الانتباه إليها |
|---|---|---|
| يومياً (بداية) | فحص بصري للوحة، تنظيف بفرشاة نحاسية، فحص مسار الرقائق المعدنية، ضغط الهواء | بقايا على الطبق، سطح مخدوش، غبار على البكرات |
| يومي (نهاية) | أزل أطراف الرقائق المعدنية، وامسح طاولة التغذية، وحرر الضغط. | غلاف من رقائق الألومنيوم، وبقايا على سطح التغذية |
| أسبوعي | قم بتشحيم المفاصل، وافحص التوصيلات الكهربائية، ونظف فلتر الهواء. | أصوات غير عادية، تسخين غير منتظم، استجابة بطيئة للأسطوانة |
| شهريا | معايرة درجة الحرارة، فحص توازي الألواح، عزم ربط مسامير القالب | نقل رقائق معدنية غير متساوٍ، زوايا فاتحة، حواف ضبابية |
| ربع سنوي | فحص كهربائي شامل، فحص المحامل، محاذاة كاملة | أعطال متقطعة، اهتزاز غير عادي |
| سنوي | استبدال عنصر التسخين (حسب الحاجة)، إصلاح شامل، إعادة تسوية سطح اللوح | إحماء بطيء، ضغط غير متساوٍ مستمر |
سجّل ذلك - وإلا فلن يكون قد حدث
لا يُجدي روتين الصيانة نفعًا إلا إذا تم تتبعه. علّق لوحة جدارية بسيطة بجوار الجهاز. في كل وردية، سجّل المهام المنجزة: تنظيف اللوحة، فحص مسار الرقاقة، التحقق من ضغط الهواء، التشحيم. عند ظهور أي شيء غير معتاد - انحراف في درجة الحرارة، صوت غريب - سجّله فورًا.
ما يجب تسجيله:
-
التاريخ والوردية
-
المهام اليومية المنجزة (ضع علامة في المربعات)
-
أي شذوذات مُلاحظة (درجة الحرارة، الضغط، الضوضاء، العيوب البصرية)
-
تم استبدال الأجزاء (الفلاتر، عناصر التسخين، المحامل)
-
الأحرف الأولى للمشغل
يصبح هذا السجل أداة تشخيصية لك. فعندما تتكرر المشكلة، يمكنك معرفة متى تم إهمال الصيانة بالضبط، وما الذي تغير.
الأسئلة التي يطرحها مديرو الصيانة
س: كم مرة يجب استبدال عناصر التسخين؟
ج: لا توجد فترة زمنية محددة، فالأمر يعتمد على ساعات الاستخدام وإعدادات درجة الحرارة. من علامات الحاجة إلى استبدال عنصر التسخين: بطء التسخين (أكثر من 15 دقيقة للوصول إلى درجة حرارة التشغيل)، أو عدم انتظام التسخين على كامل سطح اللوح، أو ظهور فقاعات مرئية. في حالة التشغيل بنظام ورديتين يوميًا، يُنصح بالفحص خلال الصيانة السنوية، واستبدال العنصر كل 3-5 سنوات كصيانة وقائية.
س: هل يمكنني استخدام الشحم متعدد الأغراض بدلاً من الشحم عالي الحرارة؟
ج: لا، هذا خطأ شائع. يذوب شحم الليثيوم القياسي ويسيل عند درجة حرارة أعلى من 150 درجة مئوية. قد تصل درجة حرارة المناطق القريبة من لوحة التسخين إلى 180-200 درجة مئوية. يتساقط الشحم المذاب على سطح العمل، ملوثًا الرقاقة والركيزة. استخدم فقط شحمًا عالي الحرارة مصممًا لتحمل 250 درجة مئوية على الأقل - ثاني كبريتيد الموليبدينوم (MoS₂) هو المعيار.
س: ما هي العلامات التي تشير إلى أن اللوح يحتاج إلى إعادة تسوية؟
ج: بعد استبعاد مشاكل التوازي والقالب، ابحث عن ضغط ختم غير متساوٍ يتحرك عند تدوير القالب 90 درجة (يشير إلى وجود نقطة مرتفعة على اللوح). ابحث أيضًا عن خدوش أو حفر مرئية على سطح اللوح. يمكن لورشة إعادة التسطيح صقله مرة أخرى، ولكن لا يمكنك تكرار ذلك إلا لعدد محدود من المرات.
س: كيف يمكن معرفة ما إذا كانت الجودة المنخفضة ناتجة عن الصيانة أم عن الرقاقة المعدنية؟
أ: قم بإجراء "اختبار تحكم" باستخدام لفة رقائق معدنية سليمة معروفة - ويفضل أن تكون من دفعة جديدة من علامة تجارية سبق لها العمل بنجاح. إذا استمرت المشكلة، فالمشكلة تتعلق بصيانة الماكينة (الضغط، درجة الحرارة، التوازي). أما إذا اختفت المشكلة، فالمشكلة في دفعة الرقائق المعدنية. يساعد تسجيل أرقام دفعات الرقائق المعدنية في سجل الصيانة على تحديد مشاكل المواد.
كيف تُسهّل طائرة C106DY من Guowang عملية الصيانة
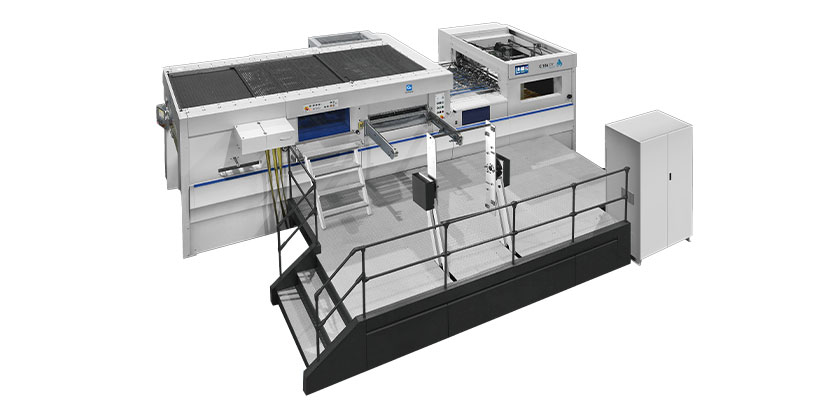
والآن دعونا نربط المبادئ بمنصة آلة محددة. إن آلة ختم الرقائق الساخنة C106DY من Guowang هي آلة ختم رقائق ساخنة وقطع بالقوالب أوتوماتيكية بالكامل وعالية التحمل، مصممة مع مراعاة سهولة الصيانة.
يستخدم الجهاز 20 منطقة حرارية يتم التحكم بها بشكل مستقل، حيث يمكن تسخين كل منطقة والتحكم بها على حدة، مما يوفر الطاقة ويتيح معايرة دقيقة لدرجة الحرارة دون الحاجة إلى فحص كل منطقة يدويًا. في حال انحراف درجة حرارة إحدى المناطق، تتم إعادة معايرتها بشكل فردي بدلاً من إصلاح نظام التدفئة بأكمله.
تُتحكم وحدة الختم الحراري عبر شاشة لمس عالية الدقة مقاس 19 بوصة. ويمكن ضبط جميع الإعدادات - درجة الحرارة، والضغط، والتوقيت، ومعايير تغذية الرقائق - بسهولة عن طريق اللمس. كما تدعم الواجهة شاشات التشخيص، التي توضح بدقة المنطقة النشطة وما إذا كان أي مستشعر قد تعطل.
تستخدم آلة C106DY نظام تحكم مؤازر من ياسكاوا لضغط التشكيل، بقوة تشكيل قصوى تصل إلى 550 طنًا، وهي قوة كافية لأعمال النقش والقطع الثقيلة. وتتضمن الآلة نظام قفل هوائي سريع للأجزاء العلوية والسفلية، مما يُسرّع عملية تغيير القوالب ويقلل من مخاطر التركيب غير الصحيح.
من وجهة نظر الصيانة، يتضمن جهاز C106DY خيار مراقبة الضغط في الوقت الفعلي الذي ينبه المشغل إذا انحرف الضغط عن الحدود المحددة - مما يساعد على اكتشاف المشاكل قبل أن تؤثر على جودة الختم.
قبل البدء في تشغيل خط ختم رقائق معدنية جديد، أو حتى قبل بدء وردية العمل يوم الاثنين القادم، راجع قائمة التحقق هذه مع المشغلين. أنشئ سجل الصيانة. اجعل إجراء الفحص الروتيني لمدة خمس دقائق في نهاية الوردية إجراءً لا غنى عنه. هذا هو الفرق بين آلة تُفاجئك وأخرى تعمل بشكل روتيني.
هل تحتاج إلى نموذج سجل صيانة قابل للطباعة لآلات ختم الرقائق الساخنة؟ تواصل مع شركة Guowang للحصول على نموذج صيانة مُصمم خصيصًا لسلسلة C106DY. شاركهم جدول وردياتك المعتاد وحجم إنتاجك، وسيساعدك فريقهم الفني في وضع جدول صيانة وقائية يتناسب مع وقت التشغيل الفعلي، وليس مع جدول زمني عام.





 English
 Français
 Español
 Português
 عربي